جوشکاری آرگون یا TIG (Tungsten Inert Gas)، به دلیل کیفیت بالا و دقت بینظیرش، یکی از محبوبترین روشها در صنایع مختلف است. اما برای دستیابی به بهترین نتایج، همیشه آرگون خالص بهترین گزینه نیست. در این مقاله به بررسی جامع کاربرد گاز میکس در جوشکاری آرگون میپردازیم؛ از انواع میکسهای رایج مانند آرگون-هلیوم، آرگون-اکسیژن و آرگون-CO2 گرفته تا مزایا و موارد استفاده هر کدام، تا جوشکاران بتوانند انتخابی آگاهانه برای پروژههای خود داشته باشند.
چرا گاز محافظ در جوشکاری آرگون اهمیت دارد؟
در فرایند جوشکاری آرگون، استفاده از گاز محافظ (Shielding Gas) نقش حیاتی و غیرقابلانکاری دارد. این گاز، محیط اطراف حوضچه مذاب و الکترود تنگستن را از اتمسفر اطراف، بهویژه اکسیژن و نیتروژن، محافظت میکند. ورود این عناصر به حوضچه مذاب میتواند منجر به اکسیداسیون، ایجاد تخلخل، تردی جوش و کاهش شدید خواص مکانیکی قطعه جوشکاری شده شود. آرگون به عنوان یک گاز خنثی و سنگین، به خوبی این وظیفه را انجام میدهد و قوس را پایدار نگه میدارد. اما در بسیاری از موارد، بهخصوص برای مواد خاص یا نیاز به افزایش سرعت و کیفیت جوش، آرگون خالص به تنهایی کافی نیست و اینجاست که گازهای میکس وارد عمل میشوند.
محدودیتهای آرگون خالص و نیاز به گازهای میکس
آرگون خالص در بسیاری از کاربردها، بهویژه برای جوشکاری فولادهای ضد زنگ، آلومینیوم و فلزات حساس، انتخابی عالی است. این گاز قوسی پایدار، نفوذ متوسط و ظاهری تمیز ارائه میدهد. با این حال، آرگون خالص محدودیتهایی نیز دارد:
- انرژی گرمایی: آرگون خالص در مقایسه با برخی گازها، رسانایی حرارتی پایینتری دارد که میتواند منجر به محدودیت در سرعت جوشکاری یا نیاز به پیشگرمایش بیشتر برای قطعات ضخیم شود.
- نفوذ: در برخی موارد، نفوذ حاصل از آرگون خالص ممکن است برای قطعات ضخیم یا آلیاژهای خاص کافی نباشد.
- پایداری قوس: هرچند آرگون قوسی پایدار ایجاد میکند، اما در برخی شرایط یا با برخی فلزات، گازهای میکس میتوانند پایداری قوس را حتی بیشتر کنند.
- ظاهر جوش: در برخی موارد، گازهای میکس میتوانند به ظاهر بهتر، کاهش پاشش و تمیزی بیشتر جوش کمک کنند.
برای غلبه بر این محدودیتها و بهینهسازی فرایند جوشکاری برای مواد و کاربردهای مختلف، جوشکاران به سمت استفاده از گازهای میکس روی آوردهاند. این میکسها با اضافه کردن درصد کمی از گازهای فعال یا خنثی دیگر به آرگون، خواص قوس و حوضچه مذاب را تغییر داده و نتایج بهتری را رقم میزنند.
انواع گازهای میکس رایج در جوشکاری TIG (آرگون)
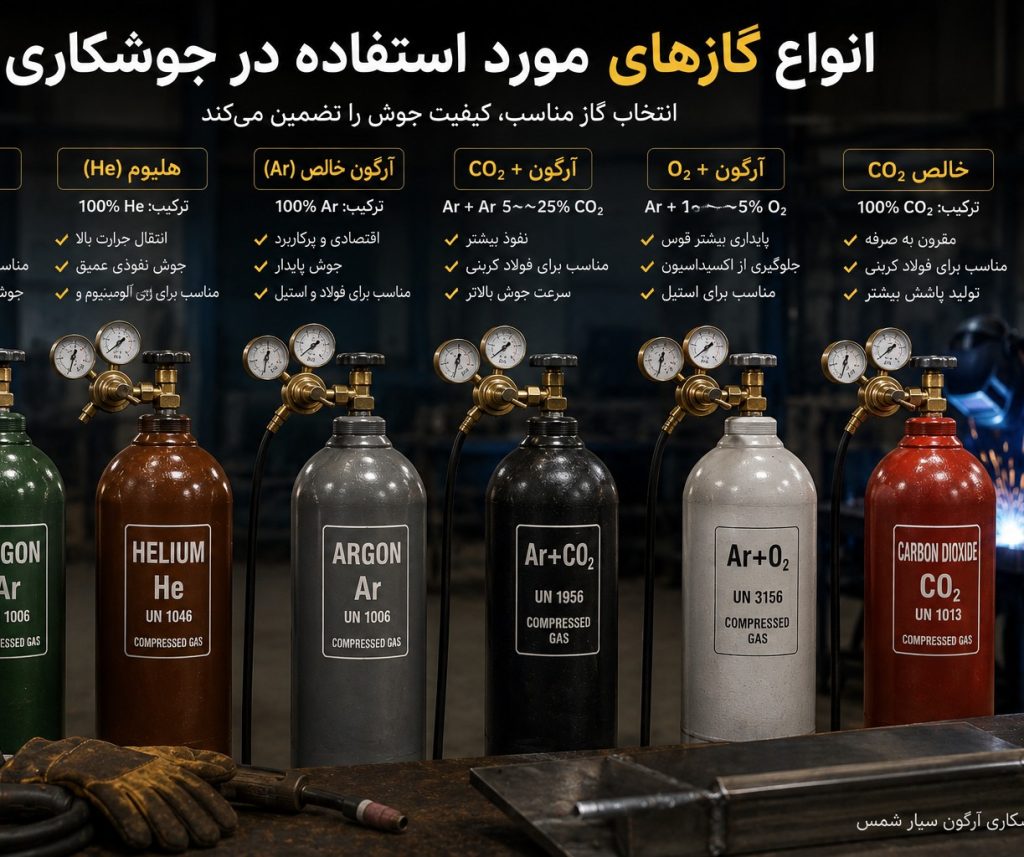
انتخاب صحیح انواع گاز آرگون مصرفی برای جوشکاری تیگ برای دستیابی به جوشی با کیفیت و کارایی بالا بسیار حیاتی است. در ادامه به بررسی مهمترین گازهای میکس مورد استفاده در جوشکاری آرگون میپردازیم:
میکس آرگون با هلیوم (Ar-He)
یکی از رایجترین و مؤثرترین میکسها در جوشکاری آرگون، ترکیب آرگون با هلیوم است. هلیوم یک گاز خنثی سبکتر از آرگون است که رسانایی حرارتی بسیار بالاتری دارد.
- درصد ترکیب: معمولاً از ۲۰% تا ۷۵% هلیوم در آرگون استفاده میشود. درصد بالاتر هلیوم به معنای گرمای بیشتر است.
- موارد استفاده: این میکس عمدتاً برای جوشکاری فلزات با رسانایی حرارتی بالا و قطعات ضخیم مانند آلومینیوم، مس، نیکل و آلیاژهای آن استفاده میشود. همچنین گاز مناسب برای جوشکاری آلومینیوم در ضخامتهای بالا، همین ترکیب است.
- مزایا:
- افزایش انرژی حرارتی: هلیوم دمای قوس را افزایش میدهد که منجر به نفوذ عمیقتر و سرعت جوشکاری بیشتر میشود.
- کاهش پیشگرمایش: برای قطعات ضخیم، استفاده از آرگون-هلیوم میتواند نیاز به پیشگرمایش را کاهش دهد.
- بهبود سیالیت حوضچه: به ویژه در جوشکاری آلومینیوم، سیالیت حوضچه مذاب را بهبود میبخشد.
- کاهش تخلخل: به ویژه در جوشکاری مس، میتواند به کاهش تخلخل کمک کند.
- معایب:
- هزینه بالاتر: هلیوم گرانتر از آرگون است.
- مصرف بیشتر: به دلیل سبکی، نرخ جریان گاز بالاتری برای محافظت مؤثر نیاز دارد.
- کنترل قوس دشوارتر: قوس با هلیوم کمی کنترل ناپایدارتر به نظر میرسد و نیاز به مهارت بیشتری دارد.
میکس آرگون با اکسیژن (Ar-O2)
اضافه کردن مقادیر بسیار کمی از اکسیژن به آرگون میتواند تأثیرات قابلتوجهی در جوشکاری داشته باشد، بهخصوص در جوشکاری فولادهای ضد زنگ و فولادهای کربنی.
- درصد ترکیب: معمولاً از ۰.۵% تا ۵% اکسیژن در آرگون استفاده میشود. مقادیر بیش از این میتواند منجر به اکسیداسیون بیش از حد شود.
- موارد استفاده: میکس گاز آرگون با اکسیژن عمدتاً برای جوشکاری فولادهای ضد زنگ و برخی فولادهای کربنی به منظور بهبود پایداری قوس و خواص جوش استفاده میشود.
- مزایا:
- پایداری قوس بهتر: اکسیژن به تثبیت قوس کمک میکند، به خصوص در جریانهای پایین.
- بهبود سیالیت حوضچه: باعث روانتر شدن حوضچه مذاب و بهبود خیسشوندگی (wetting) میشود.
- ظاهر جوش بهتر: میتواند به تولید جوشهایی با ظاهری صافتر و یکنواختتر کمک کند.
- کاهش زیربرش (Undercut): در برخی موارد، به کاهش این عیب جوش کمک میکند.
- معایب:
- افزایش اکسیداسیون: استفاده از درصد بالای اکسیژن میتواند منجر به اکسیداسیون و تشکیل دوده در اطراف جوش شود.
- کاهش مقاومت به خوردگی: برای فولادهای ضد زنگ، اکسیداسیون بیش از حد میتواند مقاومت به خوردگی را کاهش دهد.
- مناسب نبودن برای آلومینیوم: هرگز نباید با آلومینیوم استفاده شود، زیرا منجر به اکسیداسیون شدید و کاهش کیفیت جوش میشود.
میکس آرگون با دیاکسید کربن (Ar-CO2)
ترکیب آرگون با دیاکسید کربن (CO2) یکی از رایجترین میکسها در جوشکاری co2 (MIG/MAG) است، اما کاربرد آن در جوشکاری TIG کمتر رایج است.
- درصد ترکیب: در جوشکاری TIG، اگر هم استفاده شود، درصد CO2 بسیار پایین (معمولاً کمتر از ۲%) است، در حالی که در MIG/MAG این درصد میتواند تا ۲۵% یا بیشتر باشد.
- موارد استفاده: میکس گاز آرگون و co2 در TIG به دلیل خواص فعال CO2 و امکان کربنگیری، کمتر برای فولادهای ضد زنگ و فلزات حساس استفاده میشود. اما در برخی موارد محدود برای جوشکاری فولادهای کربنی خاص و افزایش نفوذ میتواند مد نظر قرار گیرد. تاکید میشود که استفاده از CO2 در TIG باید با دقت و آگاهی کامل از اثرات آن صورت پذیرد.
- مزایا (در صورت استفاده محتاطانه در TIG و بیشتر در MIG/MAG):
- افزایش نفوذ: CO2 میتواند نفوذ جوش را افزایش دهد.
- کاهش هزینه: CO2 ارزانتر از آرگون است.
- پایداری قوس: میتواند به پایداری قوس کمک کند، به خصوص در MIG/MAG.
- معایب (در TIG):
- کربنگیری (Carbon Pickup): CO2 یک گاز فعال است و در دمای قوس تجزیه شده و کربن آزاد میکند که میتواند وارد جوش شده و خواص مکانیکی آن را تحت تأثیر قرار دهد، به خصوص در فولادهای ضد زنگ.
- کاهش مقاومت به خوردگی: برای فولادهای ضد زنگ، کربنگیری میتواند به شدت مقاومت به خوردگی را کاهش دهد.
- افزایش پاشش: در TIG، میتواند منجر به افزایش پاشش شود.
- ظاهر نامطلوب جوش: معمولاً جوشهای حاصل از این میکس در TIG ظاهر خوبی ندارند.
به طور خلاصه، در حالی که آرگون-CO2 در جوشکاری co2 (MIG/MAG) بسیار رایج است، استفاده از آن در TIG بسیار محدود و برای کاربردهای خاص است و معمولاً توصیه نمیشود.
میکس آرگون با هیدروژن (Ar-H2)
هیدروژن (H2) یک گاز فعال است که با افزایش رسانایی حرارتی و انرژی قوس، میتواند تأثیرات مثبتی در جوشکاری داشته باشد.
- درصد ترکیب: معمولاً از ۱% تا ۵% هیدروژن در آرگون استفاده میشود.
- موارد استفاده: عمدتاً برای جوشکاری فولادهای ضد زنگ آستنیتی و برخی آلیاژهای نیکل استفاده میشود. هرگز برای فولادهای کربنی یا آلومینیوم نباید استفاده شود.
- مزایا:
- افزایش انرژی حرارتی: همانند هلیوم، هیدروژن نیز دمای قوس را افزایش میدهد و منجر به نفوذ عمیقتر و سرعت جوشکاری بالاتر میشود.
- تمیزی جوش: هیدروژن خاصیت کاهنده (reducing) دارد که میتواند به کاهش اکسیداسیون و تولید جوشی تمیزتر و روشنتر کمک کند.
- افزایش سیالیت حوضچه: به بهبود سیالیت حوضچه مذاب کمک میکند.
- معایب:
- تردی هیدروژنی (Hydrogen Embrittlement): هیدروژن میتواند باعث تردی در برخی فلزات، بهخصوص فولادهای کربنی شود.
- خطر احتراق: هیدروژن گازی قابل اشتعال است و باید با دقت بالا استفاده شود.
- نیاز به مهارت: کنترل قوس با هیدروژن نیاز به مهارت و تجربه بیشتری دارد.
انتخاب گاز میکس مناسب: عوامل کلیدی
انتخاب بهترین گاز میکس برای پروژه شما به عوامل متعددی بستگی دارد:
- نوع فلز: آیا فلز شما آهنی است (فولاد کربنی، ضد زنگ) یا غیرآهنی (آلومینیوم، مس، تیتانیوم)؟ هر فلز نیازهای متفاوتی دارد.
- ضخامت قطعه کار: برای قطعات ضخیم، نیاز به انرژی حرارتی بیشتری برای نفوذ کامل است.
- خواص مکانیکی مورد نیاز: آیا به استحکام بالا، مقاومت به خوردگی یا انعطافپذیری خاصی نیاز دارید؟
- سرعت جوشکاری: در تولیدات سری، سرعت جوشکاری یک عامل مهم است.
- بودجه: هزینه گازهای میکس میتواند متفاوت باشد، بهویژه هلیوم گرانتر است.
- تجربه جوشکار: برخی میکسها نیاز به مهارت و تجربه بیشتری برای کنترل قوس دارند.
همواره توصیه میشود که قبل از شروع پروژه اصلی، تستهایی با انواع گاز آرگون مصرفی برای جوشکاری تیگ روی قطعات نمونه انجام دهید تا بهترین ترکیب را برای شرایط خاص خود پیدا کنید.
مزایای استفاده از گاز میکس در جوشکاری آرگون
استفاده از گازهای میکس در جوشکاری آرگون مزایای قابل توجهی دارد که میتواند کیفیت و کارایی فرایند را به شدت افزایش دهد:
- بهبود کیفیت جوش: با کنترل بهتر حوضچه مذاب و کاهش آلایندگیها، جوشهای تولید شده با گازهای میکس معمولاً از استحکام، چقرمگی و مقاومت به خوردگی بالاتری برخوردارند.
- افزایش بهرهوری: بسیاری از میکسها، مانند آرگون-هلیوم یا آرگون-هیدروژن، با افزایش انرژی حرارتی، امکان جوشکاری سریعتر و نفوذ عمیقتر را فراهم میکنند که منجر به افزایش سرعت تولید و کاهش زمان پروژه میشود.
- پایداری قوس بهتر: برخی از گازهای فعال در میکسها، به خصوص در جریانهای پایین، به تثبیت قوس کمک میکنند و فرایند جوشکاری را یکنواختتر میسازند.
- ظاهر جوش بهتر: میکسهای مناسب میتوانند به تولید جوشهایی با ظاهری صافتر، براقتر و کمتر از دوده یا پاشش کمک کنند که نیاز به تمیزکاری پس از جوشکاری را کاهش میدهد.
- کاهش عیوب جوش: با کنترل بهتر حوضچه و محیط محافظ، احتمال بروز عیوبی مانند تخلخل، زیربرش و اکسیداسیون کاهش مییابد.
- انعطافپذیری بیشتر: با دسترسی به انواع مختلف گازهای میکس، جوشکار میتواند برای طیف وسیعی از مواد و ضخامتها، بهترین ترکیب را انتخاب کند و تنها به آرگون خالص محدود نباشد.
نکات مهم در استفاده از گاز میکس
برای استفاده مؤثر و ایمن از گازهای میکس، رعایت نکات زیر ضروری است:
- تنظیم صحیح جریان گاز: نرخ جریان گاز باید متناسب با نوع میکس، قطر نازل، نوع فلز و جریان جوشکاری تنظیم شود. جریان بیش از حد یا کمتر از حد میتواند به کیفیت جوش آسیب برساند.
- ایمنی سیلندرها: سیلندرهای گاز تحت فشار بالا هستند و باید با دقت حمل، نگهداری و استفاده شوند. همیشه از رگولاتور مناسب و کلاهک محافظ سیلندر استفاده کنید.
- مشاوره با متخصصان: در صورت عدم اطمینان، همیشه از تأمینکنندگان گاز یا کارشناسان جوشکاری مشاوره بگیرید. آنها میتوانند شما را در انتخاب بهترین میکس برای کاربرد خاصتان راهنمایی کنند.
- تهویه مناسب: حتی گازهای خنثی نیز میتوانند اکسیژن موجود در فضا را جابجا کرده و خطر خفگی ایجاد کنند. در محیطهای بسته، تهویه مناسب را رعایت کنید.
- تست و تجربه: برای هر پروژه جدید یا نوع فلز متفاوت، بهتر است ابتدا روی نمونههای آزمایشی جوشکاری انجام دهید تا تنظیمات و میکس مناسب را پیدا کنید.
جوشکاری آرگون سیار و دسترسی به گازهای میکس در تهران
در شهرهای بزرگی مانند تهران، نیاز به خدمات جوشکاری آرگون سیار تهران برای پروژههای مختلف، از تعمیرات صنعتی در محل گرفته تا کارهای هنری و ساختمانی، رو به افزایش است. شرکتهایی که خدمات جوشکاری آرگون سیار ارائه میدهند، باید بتوانند انواع گازهای میکس مورد نیاز را نیز تأمین کنند. این امر به مشتریان اطمینان میدهد که حتی در محل پروژه، بهترین کیفیت جوشکاری با گاز مناسب برای فلز خاص آنها ارائه خواهد شد. دسترسی به متخصصانی که دانش کافی در مورد انتخاب و استفاده از این گازها را دارند، یک مزیت رقابتی بزرگ است و به کارایی و رضایت مشتری میافزاید.
خدمات و مشاوره در زمینه جوشکاری آرگون
در دنیای پیچیده جوشکاری، به خصوص با ورود تکنولوژیهای جدید و گازهای میکس، داشتن دانش و تجربه کافی بسیار حائز اهمیت است. انتخاب صحیح گاز محافظ، چه آرگون خالص و چه انواع میکس، میتواند تفاوت بزرگی در کیفیت، استحکام و طول عمر جوش ایجاد کند. اگر در انتخاب جوشکاری آرگون مناسب برای پروژه خود تردید دارید، توصیه میشود که با متخصصان این حوزه مشورت کنید. آنها میتوانند با توجه به نوع فلز، ضخامت، نیازهای پروژه و بودجه شما، بهترین راه حل را ارائه دهند. برای کسب اطلاعات بیشتر و استفاده از خدمات تخصصی، میتوانید به صفحه دربارهما مراجعه کرده و یا با بخش تماس با ما در ارتباط باشید.
نتیجهگیری
استفاده از گاز میکس در جوشکاری آرگون، یک گام مهم برای دستیابی به بالاترین سطح کیفیت، بهرهوری و انعطافپذیری در این فرایند است. در حالی که آرگون خالص برای بسیاری از کاربردها عملکرد خوبی دارد، اما میکسهایی مانند آرگون-هلیوم، آرگون-اکسیژن و حتی در موارد خاص آرگون-هیدروژن، میتوانند با افزایش انرژی حرارتی، بهبود پایداری قوس و کنترل بهتر حوضچه مذاب، نتایجی فراتر از انتظار را ارائه دهند. انتخاب صحیح میکس بستگی به نوع فلز، ضخامت، و خواص مورد انتظار از جوش دارد. با درک عمیق از خواص هر میکس و مشاوره با متخصصان، جوشکاران میتوانند به بهترین نتایج دست یابند و پروژههای خود را با بالاترین کیفیت و کارایی به اتمام برسانند.