جوشکاری آلومینیوم، فرآیندی حساس و دقیق است که کیفیت نهایی آن به عوامل متعددی بستگی دارد. یکی از این عوامل کلیدی، انتخاب صحیح و استفاده درست از گاز محافظ است. این مقاله به بررسی جامع گازهای مناسب برای جوشکاری آلومینیوم، به ویژه نقش حیاتی آرگون، تأثیر خلوص گاز بر کیفیت جوش و اهمیت تنظیم دقیق دبی میپردازد تا به شما در دستیابی به جوشهایی مستحکم و باکیفیت یاری رساند.
مقدمه
آلومینیوم، به دلیل خواص منحصربهفردی نظیر سبکی، استحکام بالا، مقاومت به خوردگی و رسانایی حرارتی و الکتریکی عالی، در صنایع مختلفی از جمله خودروسازی، هوافضا، ساختمانسازی و تولید قطعات الکترونیکی کاربرد فراوان دارد. با این حال، جوشکاری این فلز به دلیل واکنشپذیری بالای آن با اکسیژن هوا و تشکیل لایه اکسیدی نسوز، چالشهای خاص خود را دارد. برای غلبه بر این چالشها و دستیابی به جوشی مستحکم و عاری از عیوب، استفاده از گاز محافظ مناسب امری ضروری و اجتنابناپذیر است.
گاز محافظ، با ایزوله کردن حوضچه مذاب و الکترود (یا سیم جوش) از اتمسفر، از ورود ناخالصیها و اکسید شدن حوضچه جلوگیری میکند. این محافظت، نه تنها به پایداری قوس الکتریکی کمک میکند، بلکه تضمینکننده کیفیت، ظاهر و خواص مکانیکی جوش نهایی نیز خواهد بود. در این مقاله، به تفصیل به بررسی انواع گازهای محافظ، تأثیر خلوص آنها و اهمیت تنظیم دبی برای جوشکاری آلومینیوم میپردازیم.
چرا گاز محافظ در جوشکاری آلومینیوم حیاتی است؟
هنگامی که آلومینیوم در معرض حرارت جوشکاری قرار میگیرد، به شدت با اکسیژن موجود در هوا واکنش میدهد و یک لایه اکسید آلومینیوم (Al₂O₃) تشکیل میدهد. این لایه اکسیدی دارای نقطه ذوب بسیار بالاتری (حدود ۲۰۷۲ درجه سانتیگراد) نسبت به خود آلومینیوم (حدود ۶۶۰ درجه سانتیگراد) است. وجود این لایه در حوضچه مذاب، مشکلات زیادی را ایجاد میکند:
- ایجاد عیوب جوش: لایه اکسید میتواند در حوضچه مذاب به دام افتاده و باعث ایجاد آخال، تخلخل، و ترکخوردگی در جوش شود.
- عدم نفوذ کافی: به دلیل نقطه ذوب بالای اکسید، قوس به درستی نمیتواند به فلز پایه نفوذ کند و جوشی ضعیف و سطحی ایجاد میشود.
- بیثباتی قوس: وجود ناخالصیها و اکسیدها باعث بیثباتی قوس شده و کنترل فرآیند جوشکاری را دشوار میسازد.
گاز محافظ با ایجاد یک سپر گازی در اطراف حوضچه مذاب و الکترود، از تماس آنها با اکسیژن و نیتروژن هوا جلوگیری میکند. این عمل باعث میشود که آلومینیوم مذاب بدون اکسیداسیون باقی بماند و جوشی تمیز، یکنواخت و با نفوذ کافی به دست آید. علاوه بر این، گاز محافظ به خنک شدن انبر و الکترود کمک کرده و طول عمر آنها را افزایش میدهد.
آرگون: ستاره بیرقیب جوشکاری آلومینیوم
در میان گازهای محافظ، آرگون (Argon – Ar) بیرقیبترین و پرکاربردترین گاز برای جوشکاری آلومینیوم است. دلایل اصلی برتری آرگون عبارتند از:
- خلوص و خنثی بودن: آرگون یک گاز نجیب و کاملاً خنثی است، به این معنی که در دمای جوشکاری با فلز پایه واکنش نمیدهد و ترکیب شیمیایی آن را تغییر نمیدهد. این ویژگی برای جلوگیری از آلودگی جوش حیاتی است.
- پایداری قوس عالی: آرگون به دلیل جرم اتمی بالا و ولتاژ یونیزاسیون نسبتاً پایین، باعث ایجاد قوسی پایدار، متمرکز و با نفوذ مناسب میشود. این پایداری به خصوص در شروع قوس و حفظ آن در طول فرآیند جوشکاری آلومینیوم بسیار مهم است.
- خنککنندگی مناسب: آرگون به خنک شدن مشعل و قطعه کار کمک کرده و از گرم شدن بیش از حد جلوگیری میکند.
- چگالی بالا: آرگون از هوا سنگینتر است، بنابراین به خوبی حوضچه مذاب را پوشش میدهد و از نفوذ هوای اطراف به منطقه جوش جلوگیری میکند.
- قابلیت دسترسی و قیمت مناسب: آرگون به طور گستردهای در دسترس است و در مقایسه با برخی گازهای دیگر، هزینه نسبتاً کمتری دارد.
برای انواع فرآیندهای جوشکاری آلومینیوم، از جمله جوشکاری MIG (جوشکاری با سیم مصرفی در حضور گاز محافظ) و جوشکاری TIG (جوشکاری با الکترود تنگستن و گاز محافظ)، آرگون انتخاب اول است. استفاده از آرگون ۱۰۰% برای اکثر کاربردهای جوشکاری آلومینیوم، به ویژه برای ضخامتهای کمتر، بهترین نتایج را به ارمغان میآورد.
رابطه خلوص گاز و کیفیت جوشکاری آلومینیوم
همانطور که پیشتر اشاره شد، خلوص گاز محافظ نقش حیاتی در کیفیت جوشکاری آلومینیوم ایفا میکند. ناخالصیهای موجود در گاز آرگون، حتی در مقادیر بسیار کم، میتوانند تأثیرات مخربی بر جوش نهایی داشته باشند.
ناخالصیهای رایج و تأثیر آنها:
- اکسیژن (O₂): حتی مقادیر بسیار اندک اکسیژن میتواند منجر به اکسیداسیون حوضچه مذاب، ایجاد تخلخل و کاهش استحکام جوش شود.
- رطوبت (H₂O): رطوبت، به ویژه در جوشکاری آلومینیوم، یک دشمن اصلی است. مولکولهای آب در دمای قوس به هیدروژن و اکسیژن تجزیه میشوند. هیدروژن به شدت در آلومینیوم مذاب حل میشود، اما هنگام انجماد از آن خارج شده و باعث ایجاد تخلخلهای شدید و ترکخوردگی میشود.
- نیتروژن (N₂): نیتروژن نیز میتواند باعث ایجاد تخلخل و کاهش مقاومت به خوردگی در جوش آلومینیوم شود.
هرچه خلوص گاز آرگون بالاتر باشد، احتمال ورود این ناخالصیها به حوضچه مذاب کمتر شده و در نتیجه جوشی با کیفیتتر و عاری از عیوب به دست میآید. استفاده از آرگون با خلوص بالا برای جوشکاری آلومینیوم به معنای کاهش نیاز به عملیات پس از جوشکاری، افزایش استحکام و زیبایی جوش است.
گاز آرگون با خلوص ۹۹.۹۹۹۹درصد: نهایت کیفیت
برای کاربردهای بسیار حساس و حیاتی، مانند صنایع هوافضا، تجهیزات پزشکی یا قطعات الکترونیکی دقیق که کوچکترین عیوب جوش نیز قابل قبول نیست، استفاده از گاز آرگون با خلوص ۹۹.۹۹۹۹درصد (شش نُه) توصیه میشود. این سطح از خلوص به این معنی است که ناخالصیهای کلی (THC) در گاز به کمتر از ۱ بخش در میلیون (ppm) میرسد. آرگون با این خلوص فوقالعاده بالا، اطمینان حاصل میکند که هیچگونه ناخالصی شیمیایی یا گازی وارد حوضچه مذاب نمیشود و بالاترین کیفیت ممکن در جوش حاصل میگردد.
استفاده از گاز آرگون با خلوص بالا، نه تنها کیفیت جوش را به شدت بهبود میبخشد، بلکه میتواند به کاهش هزینههای مرتبط با بازکاری و رد شدن قطعات نیز کمک کند. بنابراین، رابطه خلوص گاز و کیفیت جوشکاری آلومینیوم یک ارتباط مستقیم و غیر قابل انکار است و سرمایهگذاری در گاز با خلوص مناسب، سرمایهگذاری در کیفیت و دوام محصول نهایی خواهد بود.
انواع گاز آرگون و کاربردهای آنها
آرگون در گریدهای مختلفی از نظر خلوص عرضه میشود که هر گرید برای کاربردهای خاصی مناسب است:
- آرگون صنعتی (خلوص ۹۹.۹۹% یا چهار نُه): این گرید رایجترین نوع آرگون است و برای اکثر کاربردهای عمومی جوشکاری آلومینیوم، چه در کارگاههای کوچک و چه در صنایع متوسط، مناسب است. مقدار ناخالصی در این گرید کمتر از ۱۰۰ ppm است.
- آرگون گرید بالا (خلوص ۹۹.۹۹۵%): این گرید خلوص بالاتری دارد (ناخالصیها کمتر از ۵۰ ppm) و برای جوشکاریهای کمی حساستر یا زمانی که نیاز به جوشهای با کیفیت بالاتر از حد معمول است، مورد استفاده قرار میگیرد.
- آرگون گرید بالا برای کاربردهای ویژه (خلوص ۹۹.۹۹۹% یا پنج نُه): این نوع آرگون با ناخالصیهای کمتر از ۱۰ ppm، برای کاربردهای حساستر در صنایع دقیق و نیمههادی مناسب است.
- آرگون گرید فوقالعاده بالا (خلوص ۹۹.۹۹۹۹% یا شش نُه): همانطور که قبلاً ذکر شد، این بالاترین سطح خلوص آرگون است (ناخالصیها کمتر از ۱ ppm) و برای حساسترین کاربردها که حتی کوچکترین آلودگی نیز قابل قبول نیست، مانند صنایع هوافضا، تحقیق و توسعه و ساخت نیمههادیها به کار میرود.
انتخاب گرید مناسب آرگون بستگی به نوع پروژه، استانداردهای مورد نیاز و بودجه در دسترس دارد. همیشه توصیه میشود گرید آرگونی را انتخاب کنید که کمی بالاتر از حداقل نیاز شما باشد تا از بروز مشکلات احتمالی جلوگیری شود.
ترکیبات گازی مکمل برای جوشکاری آلومینیوم
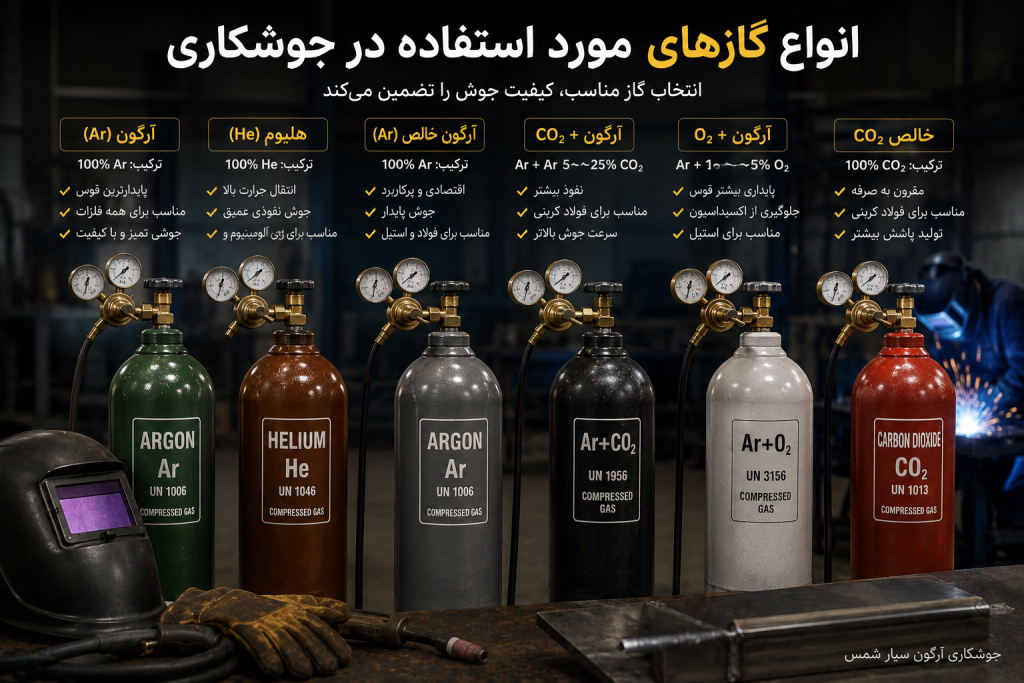
اگرچه آرگون خالص انتخاب اصلی برای جوشکاری آلومینیوم است، در برخی موارد خاص، ترکیب آن با گازهای دیگر میتواند مزایای خاصی را به همراه داشته باشد. رایجترین گاز ترکیبی برای آلومینیوم، مخلوط آرگون و هلیوم است.
مخلوط آرگون-هلیوم (Ar-He):
هلیوم یک گاز نجیب دیگر است که از آرگون سبکتر بوده و دارای ولتاژ یونیزاسیون بالاتری است. این ویژگیها باعث میشوند که قوس الکتریکی در حضور هلیوم، گرمای بیشتری تولید کند. مزایای استفاده از مخلوط آرگون-هلیوم:
- افزایش نفوذ و سرعت جوشکاری: گرمای بیشتر هلیوم، به ویژه برای جوشکاری قطعات آلومینیومی ضخیمتر (بالاتر از ۶ میلیمتر)، باعث افزایش نفوذ و در نتیجه امکان جوشکاری با سرعت بیشتر میشود.
- کاهش تخلخل: گرمای بیشتر به خروج بهتر گازهای محبوس شده در حوضچه مذاب کمک کرده و میتواند تخلخل را کاهش دهد.
- ظاهر جوش عریضتر: معمولاً جوشهایی با ظاهر عریضتر و تختتر تولید میکند.
با این حال، استفاده از هلیوم معایبی نیز دارد:
- هزینه بالاتر: هلیوم گرانتر از آرگون است.
- بیثباتی قوس: قوس در حضور هلیوم ممکن است کمی ناپایدارتر باشد و کنترل آن دشوارتر شود.
- نیاز به دبی بیشتر: به دلیل سبکی هلیوم، برای محافظت مؤثرتر نیاز به دبی گاز بیشتری دارد.
درصد هلیوم در مخلوط معمولاً بین ۲۵% تا ۷۵% متغیر است و بسته به ضخامت قطعه و نیاز به گرمای بیشتر انتخاب میشود. مخلوطهای رایج شامل Ar-25%He، Ar-50%He و Ar-75%He هستند. استفاده از این مخلوطها در جوشکاری آرگون برای قطعات آلومینیومی ضخیم میتواند بسیار مؤثر باشد.
مقدار دبی مناسب گاز آرگون: تعیینکننده حیاتی
مقدار دبی (Flow Rate) گاز محافظ به حجمی از گاز اشاره دارد که در واحد زمان از نازل مشعل خارج میشود. تنظیم صحیح مقدار دبی مناسب گاز برای جوشکاری آرگون، همانقدر که انتخاب گاز با خلوص مناسب مهم است، حیاتی است.
اگر دبی گاز کم باشد:
- محافظت ناکافی: حوضچه مذاب به درستی از اتمسفر محافظت نمیشود.
- ورود ناخالصیها: اکسیژن و نیتروژن هوا به حوضچه مذاب نفوذ کرده و باعث اکسیداسیون، تخلخل، دود و تیرگی جوش میشوند.
- ظاهر نامطلوب جوش: جوش کثیف، پوسته پوسته و با رنگ نامناسب خواهد بود.
اگر دبی گاز زیاد باشد:
- ایجاد اغتشاش (Turbulence): جریان گاز با سرعت زیاد میتواند در اطراف حوضچه مذاب اغتشاش ایجاد کند و هوای اطراف را به داخل منطقه جوش مکش کند. این پدیده به اندازه دبی کم مضر است.
- مصرف بیش از حد گاز: هدر رفتن گاز و افزایش بیرویه هزینهها.
- مشکلات در پایداری قوس: اغتشاش میتواند بر پایداری قوس تأثیر منفی بگذارد.
عوامل مؤثر بر مقدار دبی مناسب:
- قطر نازل مشعل: هرچه قطر نازل بزرگتر باشد، دبی بیشتری برای ایجاد پوشش مناسب لازم است.
- جریان هوا (Draft): در محیطهای با جریان هوا یا باد، برای محافظت کافی نیاز به دبی بیشتری است.
- نوع اتصال (Joint Type): برای اتصالات پیچیده یا گوشهها ممکن است نیاز به دبی متفاوتی باشد.
- ضخامت قطعه کار: قطعات ضخیمتر که نیاز به گرمای بیشتری دارند، ممکن است به دبی کمی بیشتر نیاز داشته باشند.
- آمپر جوشکاری: آمپر بالاتر معمولاً نیاز به محافظت قویتری دارد.
- فاصله نازل تا قطعه کار (Stick-out): فاصله بیش از حد زیاد میتواند نیاز به دبی بیشتر را ایجاد کند.
به عنوان یک راهنمای کلی، برای اکثر کاربردهای جوشکاری TIG آلومینیوم، دبی گاز آرگون بین ۸ تا ۱۵ لیتر بر دقیقه (LPM) یا ۱۵ تا ۳۰ فوت مکعب در ساعت (CFH) مناسب است. با این حال، همیشه توصیه میشود با دبی کمتر شروع کرده و به تدریج آن را افزایش دهید تا به بهترین نتیجه برسید و از نظر بصری وضعیت حوضچه مذاب را بررسی کنید. استفاده از یک فلومتر (جریانسنج) کالیبره شده برای تنظیم دقیق دبی ضروری است.
انتخاب سیلندر گاز مناسب و نگهداری آن
انتخاب سیلندر گاز آرگون با اندازه مناسب و رعایت نکات نگهداری، به اندازه انتخاب نوع و خلوص گاز اهمیت دارد.
اندازه سیلندر:
سیلندرها در اندازههای مختلفی عرضه میشوند، از سیلندرهای کوچک قابل حمل برای کارهای سبک تا سیلندرهای بزرگ صنعتی برای مصارف مداوم. انتخاب اندازه مناسب به میزان مصرف شما بستگی دارد. استفاده از سیلندر بزرگتر برای مصرف مداوم، از تعویض مکرر سیلندر جلوگیری کرده و هزینهها را کاهش میدهد.
رگلاتور و فلومتر:
یک رگلاتور (فشارشکن) و فلومتر (جریانسنج) با کیفیت، اجزای جداییناپذیر سیستم تأمین گاز هستند. رگلاتور فشار بالای داخل سیلندر را به فشار کاری ایمن و قابل تنظیم کاهش میدهد و فلومتر به شما امکان میدهد تا دبی گاز را به دقت تنظیم کنید. مطمئن شوید که رگلاتور شما برای گاز آرگون و فشار مورد نیاز مناسب است.
نکات نگهداری و ایمنی:
- سیلندرها را همیشه به صورت عمودی و با زنجیر یا بست ایمن کنید تا از افتادن آنها جلوگیری شود.
- درپوش محافظ شیر سیلندر را زمانی که سیلندر در حال استفاده نیست یا جابجا میشود، همیشه ببندید.
- سیلندرها را در محیطی خنک، خشک و با تهویه مناسب، دور از منابع حرارتی و شعلههای باز نگهداری کنید.
- از تماس روغن و گریس با شیر سیلندر خودداری کنید، زیرا میتواند خطرناک باشد.
- شلنگها و اتصالات را به طور منظم برای بررسی هرگونه نشتی یا آسیب بازرسی کنید.
نکات کاربردی برای بهینهسازی جوشکاری آلومینیوم با گاز آرگون
علاوه بر انتخاب گاز مناسب، رعایت نکات زیر به شما کمک میکند تا بهترین نتایج را در جوشکاری آلومینیوم با گاز آرگون به دست آورید:
- تمیزکاری دقیق: سطح آلومینیوم و سیم جوش باید کاملاً تمیز و عاری از هرگونه چربی، روغن، گرد و غبار یا لایه اکسید باشد. استفاده از برس سیمی استیل ضد زنگ (فقط برای آلومینیوم) و حلالهای مناسب ضروری است. این گام از «۱۰ اشتباه رایج در جوشکاری آرگون» است که اغلب نادیده گرفته میشود.
- زاویه مشعل: مشعل را با زاویهای حدود ۱۰ تا ۱۵ درجه نسبت به راستای حرکت نگه دارید تا گاز محافظ به خوبی حوضچه مذاب را پوشش دهد.
- طول قوس: طول قوس را کوتاه و ثابت نگه دارید تا محافظت گازی مؤثر باشد و نفوذ خوبی حاصل شود.
- سرعت جوشکاری: سرعت جوشکاری باید متناسب با آمپر و ضخامت قطعه باشد. سرعت خیلی زیاد یا خیلی کم میتواند به کیفیت جوش آسیب برساند.
- پیش گرمایش: برای قطعات ضخیم آلومینیوم (بالاتر از ۶ میلیمتر)، پیش گرمایش تا دمای ۱۰۰ تا ۲۰۰ درجه سانتیگراد میتواند به کاهش ترکخوردگی و بهبود نفوذ کمک کند.
- جلوگیری از جریان هوا: محیط جوشکاری را از هرگونه جریان هوا یا باد محافظت کنید تا گاز محافظ به درستی عمل کند.
- انتخاب آمپر مناسب در جوشکاری: تنظیم صحیح آمپر برای جوشکاری آلومینیوم بسیار مهم است. آمپر بیش از حد میتواند باعث سوختگی قطعه و آمپر کم میتواند منجر به نفوذ ناکافی و جوش سرد شود.
با توجه به حساسیت جوشکاری آلومینیوم، تجربه و تمرین نقش کلیدی دارد. رعایت تمامی این نکات در فرآیند جوشکاری آرگون میتواند تفاوت چشمگیری در کیفیت و استحکام جوش نهایی ایجاد کند.
نتیجهگیری
انتخاب گاز مناسب برای جوشکاری آلومینیوم فراتر از یک انتخاب ساده است؛ این تصمیمی است که به طور مستقیم بر کیفیت، استحکام و دوام جوش نهایی تأثیر میگذارد. آرگون به دلیل ماهیت خنثی، پایداری قوس عالی و قابلیت دسترسی، بهترین و پرکاربردترین گاز برای این منظور است.
همانطور که در این مقاله بررسی شد، رابطه خلوص گاز و کیفیت جوشکاری آلومینیوم یک ارتباط مستقیم و ناگسستنی است. هرچه خلوص آرگون بالاتر باشد، به ویژه استفاده از گاز آرگون با خلوص ۹۹.۹۹۹۹درصد برای کاربردهای حیاتی، جوشی عاری از تخلخل، آخال و با بهترین خواص مکانیکی به دست میآید. علاوه بر این، تنظیم دقیق مقدار دبی مناسب گاز برای جوشکاری آرگون، از اهمیت ویژهای برخوردار است تا هم از محافظت کافی اطمینان حاصل شود و هم از هدر رفت گاز و اغتشاش در حوضچه مذاب جلوگیری شود.
با رعایت دقیق این نکات، از انتخاب گرید مناسب گاز تا تنظیم دبی و انجام صحیح فرآیندهای پیش و پس از جوشکاری، میتوانید به نتایج درخشانی در جوشکاری آلومینیوم دست یابید و قطعاتی با کیفیت بالا و عمر طولانی تولید کنید. برای کسب اطلاعات بیشتر و مشاوره تخصصی میتوانید با ما تماس با ما برقرار کنید یا صفحه دربارهما را مشاهده نمایید.