جوشکاری مس به روش آرگون: اتصالی ایدهآل برای فلزی خاص
مس، با خواص بینظیر خود، از پرکاربردترین فلزات در صنایع مختلف است. اما جوشکاری این فلز به دلیل رسانایی حرارتی بسیار بالا و تمایل به اکسیداسیون، چالشهای خاص خود را دارد. در این مقاله جامع، به بررسی تخصصی جوشکاری مس به روش آرگون میپردازیم؛ روشی که به دلیل دقت، کیفیت بالا و کنترلپذیری عالی، به انتخابی ایدهآل برای اتصال مس و آلیاژهای آن تبدیل شده است. با ما همراه باشید تا با اصول، تجهیزات، تکنیکها و نکات کلیدی این فرآیند آشنا شوید و با چالشهای آن مقابله کنید.
مقدمه: چرا جوشکاری مس نیازمند رویکردی ویژه است؟
مس، فلزی با رنگ قرمز مایل به قهوهای، از دیرباز مورد استفاده بشر بوده است. رسانایی الکتریکی و حرارتی فوقالعاده بالا، مقاومت به خوردگی، شکلپذیری عالی و زیبایی ظاهری، آن را به گزینهای بیبدیل در صنایع گوناگون از لولهکشی و سیمکشی ساختمانها گرفته تا ساخت مبدلهای حرارتی، قطعات الکترونیکی و صنایع دستی تبدیل کرده است. اما زمانی که نوبت به اتصال قطعات مسی میرسد، جوشکاران با ویژگیهای منحصربهفردی روبرو میشوند که فرآیند جوشکاری را پیچیدهتر از فلزاتی مانند فولاد میکند. اینجاست که جوشکاری آرگون (TIG) با قابلیتهای خود، راهکاری مطمئن و کارآمد ارائه میدهد.
رسانایی حرارتی بالای مس به این معنی است که گرمای تولید شده توسط قوس جوش به سرعت از ناحیه جوش دور میشود و این امر دستیابی به حوضچه مذاب پایدار و نفوذ کافی را دشوار میسازد. همچنین، مس در دمای بالا تمایل زیادی به جذب اکسیژن و تشکیل اکسید مس دارد که میتواند منجر به ایجاد تخلخل و کاهش استحکام جوش شود. روش جوشکاری مس به روش تیگ با استفاده از گاز محافظ آرگون و کنترل دقیق حرارت، این چالشها را به خوبی مدیریت میکند و نتیجهای با کیفیت و عاری از عیوب را فراهم میآورد.
چرا جوشکاری مس با آرگون انتخابی ایدهآل است؟
در میان روشهای مختلف جوشکاری، TIG (تنگستن بیمصرف با گاز محافظ) که در ایران بیشتر با نام جوشکاری مس با آرگون شناخته میشود، مزایای قابل توجهی برای اتصال مس ارائه میدهد:
- کیفیت و تمیزی جوش بالا: گاز محافظ آرگون از حوضچه مذاب در برابر آلایندههای جوی محافظت کرده و جوشی تمیز، بدون سرباره و عاری از تخلخل ایجاد میکند.
- کنترل دقیق بر فرآیند: جوشکار تسلط بالایی بر حرارت ورودی، سرعت افزودن سیم جوش و اندازه حوضچه مذاب دارد که برای فلزی مانند مس با رسانایی حرارتی بالا حیاتی است.
- عدم نیاز به فلاکس: در این روش نیازی به استفاده از فلاکس (گرده جوش) نیست، بنابراین پس از جوشکاری، قطعه کار نیازی به تمیزکاری پیچیده برای حذف باقیماندههای فلاکس ندارد.
- جوشکاری قطعات نازک و حساس: کنترل دقیق حرارت در TIG امکان جوشکاری قطعات مسی با ضخامتهای کم و لبههای ظریف را بدون اعوجاج فراهم میکند.
- جوشهای با استحکام بالا: جوشهای TIG مس به دلیل نفوذ کامل و ساختار ریزدانه، از استحکام مکانیکی بالایی برخوردارند.
- ظاهر زیبا: جوشهای TIG معمولاً ظاهری صاف و یکنواخت دارند که در کاربردهایی که زیبایی بصری اهمیت دارد، مطلوب است.
اصول و تجهیزات مورد نیاز برای جوشکاری مس به روش تیگ
برای انجام موفقیتآمیز جوشکاری مس به روش تیگ، شناخت اصول و استفاده از تجهیزات مناسب ضروری است.
دستگاه جوش آرگون (TIG Machine)
برای جوشکاری مس خالص و بسیاری از آلیاژهای آن، عموماً از جریان مستقیم قطب معکوس (DCEN – Direct Current Electrode Negative) استفاده میشود. با این حال، برخی از آلیاژهای برنز یا برنج ممکن است به جریان متناوب (AC) نیاز داشته باشند. دستگاههای TIG مدرن، قابلیت تنظیم جریان پالسی (Pulsed TIG) را نیز دارند که با ایجاد پالسهای جریان بالا و پایین، به کنترل بهتر حرارت ورودی و کاهش اعوجاج کمک میکند.
گاز محافظ آرگون
گاز محافظ در جوشکاری TIG وظیفه محافظت از الکترود تنگستن، حوضچه مذاب و فلز پرکننده در برابر اکسیژن و نیتروژن موجود در هوا را بر عهده دارد. برای جوشکاری مس، آرگون خالص با خلوص حداقل 99.995% توصیه میشود. نرخ جریان گاز محافظ بسته به نوع و اندازه قطعه کار، نوع نازل و شرایط محیطی تنظیم میشود.
الکترود تنگستن
انتخاب نوع و قطر الکترود تنگستن بسیار مهم است. برای جوشکاری مس با جریان DC، معمولاً از الکترودهای تنگستن توریمدار (قرمز) یا لانتانومدار (طلایی) استفاده میشود. این الکترودها قوس پایداری ایجاد میکنند و طول عمر بالایی دارند. نوک الکترود باید به درستی تیز شود؛ یک نوک تیز و مخروطی شکل، باعث ایجاد قوس متمرکزتر و نفوذ عمیقتر میشود.
سیم جوش (فیلر)
انتخاب سیم جوش مناسب برای جوشکاری مس از اهمیت ویژهای برخوردار است. سیم جوش باید با ترکیب شیمیایی فلز پایه همخوانی داشته باشد یا خواصی را ارائه دهد که به بهبود کیفیت جوش کمک کند. برای مس خالص، معمولاً از سیم جوشهای مسی حاوی مقادیر کمی فسفر (برای اکسیژنزدایی) یا سیلیکون استفاده میشود. انتخاب نادرست سیم جوش میتواند منجر به ترکخوردگی، تخلخل یا کاهش استحکام جوش شود. در بخش نکات مهم جوشکاری مس به این موضوع بیشتر میپردازیم.
آمادهسازی قطعه کار
آمادهسازی صحیح قطعه کار، نیمی از موفقیت در جوشکاری مس است:
- تمیزکاری: سطح قطعات مسی باید کاملاً عاری از روغن، گریس، رنگ، اکسیدها و هرگونه آلودگی باشد. از حلالهای مناسب برای چربیزدایی و از برسهای سیمی استیل ضدزنگ (که قبلاً برای فلزات دیگر استفاده نشده باشند) برای پاک کردن اکسیدهای سطحی استفاده کنید.
- پخزنی: برای قطعات با ضخامت بیشتر، پخزنی لبهها برای اطمینان از نفوذ کامل جوش ضروری است.
- پیشگرمایش: به دلیل رسانایی حرارتی بسیار بالای مس، پیشگرمایش قطعه کار تقریباً در تمامی موارد ضروری است. دمای پیشگرمایش بسته به ضخامت قطعه و نوع آلیاژ مس متغیر است و میتواند بین ۲۰۰ تا ۶۰۰ درجه سانتیگراد باشد. پیشگرمایش به کاهش شیب حرارتی، جلوگیری از ترکخوردگی و افزایش سرعت جوشکاری کمک میکند.
تکنیکهای عملی جوشکاری مس به روش تیگ
پس از آمادهسازی، نوبت به اجرای فرآیند جوشکاری میرسد:
تنظیمات دستگاه (آمپر، ولتاژ، فرکانس پالس)
آمپر مورد نیاز برای جوشکاری مس به دلیل رسانایی حرارتی بالا، معمولاً بیشتر از جوشکاری فولاد با همان ضخامت است. تنظیم دقیق آمپر بر اساس ضخامت قطعه، نوع آلیاژ و سرعت جوشکاری بسیار مهم است. در صورت استفاده از جریان پالسی، تنظیم فرکانس و نسبت پالس نیز میتواند در کنترل حرارت و بهبود نفوذ و ظاهر جوش مؤثر باشد.
روش جوشکاری (حرکت مشعل، افزودن فیلر)
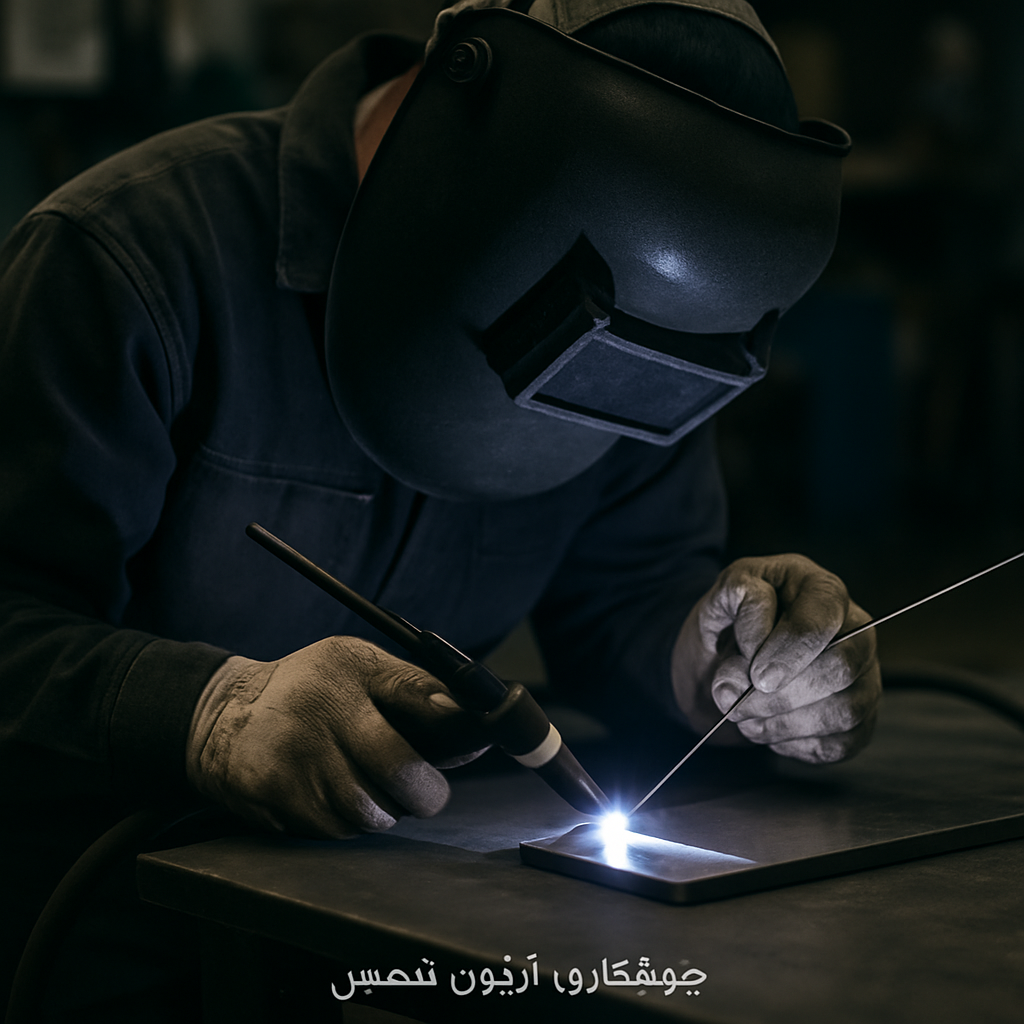
برای جوشکاری مس به روش تیگ، معمولاً از تکنیک حرکت رو به جلو (Forehand) استفاده میشود. مشعل TIG با زاویه کم (حدود 70-75 درجه) نسبت به سطح قطعه حرکت میکند. سیم جوش به صورت دستی به حوضچه مذاب اضافه میشود. حفظ یک حوضچه مذاب پایدار و کوچک، همراه با حرکت یکنواخت مشعل و افزودن منظم سیم جوش، برای ایجاد جوشی همگن و با کیفیت کلیدی است.
کنترل حرارت و پیشگرمایش
همانطور که قبلاً ذکر شد، کنترل حرارت در جوشکاری مس حیاتی است. پیشگرمایش کافی و حفظ دمای بینگذر (Interpass Temperature) مناسب در طول جوشکاری برای جلوگیری از سرد شدن سریع حوضچه مذاب و کاهش تنشهای پسماند اهمیت دارد. میتوان از مشعلهای گازی یا کورههای کوچک برای پیشگرمایش استفاده کرد.
پساگرمایش (Post-heating)
در برخی موارد، به خصوص برای آلیاژهای مس خاص یا قطعات با ضخامت بالا، پساگرمایش (عملیات حرارتی پس از جوشکاری) ممکن است برای کاهش تنشهای پسماند و بهبود خواص مکانیکی جوش ضروری باشد.
چالشها و نکات مهم جوشکاری مس
با وجود مزایای زیاد، جوشکاری مس به روش تیگ نیز چالشهایی دارد که جوشکار باید از آنها آگاه باشد:
- رسانایی حرارتی بالا: نیاز به آمپر بالا، پیشگرمایش و سرعت جوشکاری بالاتر برای جبران اتلاف حرارت. این یکی از نکات مهم جوشکاری مس است.
- جذب اکسیژن و تخلخل: مس مذاب تمایل زیادی به جذب اکسیژن و هیدروژن دارد که میتواند منجر به ایجاد تخلخل در جوش شود. استفاده از گاز محافظ خالص، تمیزکاری کامل و سیم جوش حاوی اکسیژنزدا (مانند فسفر) این مشکل را کاهش میدهد.
- ترکخوردگی گرم (Hot Cracking): برخی آلیاژهای مس، به خصوص آنهایی که حاوی ناخالصیهای خاصی هستند، در طول سرد شدن ممکن است دچار ترکخوردگی گرم شوند. انتخاب سیم جوش مناسب و کنترل دقیق فرآیند سرد شدن میتواند این خطر را کاهش دهد.
- اکسیداسیون: تشکیل لایه اکسید بر روی سطح مس مذاب میتواند مانع از یکنواختی جوش شود. گاز محافظ آرگون به خوبی از این پدیده جلوگیری میکند، اما باید از کیفیت و جریان کافی آن اطمینان حاصل کرد.
- اعوجاج: به دلیل گرمایش و سرمایش سریع و غیریکنواخت، قطعات مسی ممکن است دچار اعوجاج شوند. استفاده از فیکسچرهای مناسب و کنترل دقیق حرارت به کاهش این مشکل کمک میکند.
کاربردهای جوشکاری مس با آرگون در صنعت و زندگی
قابلیتهای بالای جوشکاری مس با آرگون آن را به روشی محبوب در صنایع مختلف تبدیل کرده است:
- صنایع تهویه مطبوع و تبرید (HVAC): جوشکاری لولههای مسی در چیلرها، کندانسورها و اواپراتورها.
- لوله کشی: اتصال لولههای آب و گاز در ساختمانها.
- صنایع الکترونیک و برق: اتصال باسبارها، کانکتورها و قطعات الکتریکی.
- مبدلهای حرارتی: ساخت و تعمیر قطعات مسی در مبدلهای حرارتی به دلیل رسانایی حرارتی عالی مس.
- هنر و صنایع دستی: ساخت مجسمهها، زیورآلات و قطعات تزئینی مسی.
- پتروشیمی و نیروگاهها: تعمیرات و ساخت قطعات مسی در محیطهای صنعتی.
جوشکاری آرگون سیار تهران: خدمتی در دسترس
در بسیاری از مواقع، نیاز به جوشکاری مس در محل پروژه یا کارگاه مشتری، به دلایل مختلفی از جمله ابعاد بزرگ قطعه، عدم امکان جابجایی یا نیاز به تعمیرات فوری، احساس میشود. در چنین شرایطی، خدمات جوشکاری آرگون سیار تهران راهکاری ایدهآل و کارآمد است.
تیمهای جوشکاری سیار با تجهیزات کامل جوشکاری آرگون، از جمله دستگاههای پرتابل TIG، کپسولهای گاز محافظ، الکترودها و سیم جوشهای متنوع، به سرعت در محل مورد نظر حاضر شده و خدمات جوشکاری مس را با همان کیفیت و دقتی که در کارگاه انجام میشود، ارائه میدهند. این خدمات به خصوص برای صنایع ساختمانی، تاسیساتی، تعمیرگاهها و کارگاههایی که نیاز به جوشکاری در محل دارند، بسیار مفید است.
برای دریافت خدمات جوشکاری آرگون سیار در تهران و اطراف، میتوانید از طریق راههای ارتباطی موجود در سایت با ما تماس بگیرید و از مشاوره و خدمات تخصصی بهرهمند شوید. کافی است با یک تماس با ما، نیاز خود را مطرح کنید تا کارشناسان ما در اسرع وقت به محل اعزام شوند.
نتیجهگیری
جوشکاری مس به روش آرگون، با وجود چالشهای ذاتی مربوط به خواص فلز مس، روشی بسیار مؤثر و کارآمد برای ایجاد اتصالات با کیفیت بالا است. رسانایی حرارتی فوقالعاده، تمایل به اکسیداسیون و تشکیل تخلخل، نیازمند دقت، دانش و تجربه جوشکار است. با آمادهسازی صحیح قطعه کار، انتخاب تجهیزات و مواد مصرفی مناسب، و بهکارگیری تکنیکهای جوشکاری دقیق، میتوان جوشهایی با استحکام مکانیکی بالا، نفوذ کامل و ظاهری زیبا بر روی مس و آلیاژهای آن ایجاد کرد.
درک عمیق از رفتار مس در برابر حرارت و کنترل دقیق فرآیند، کلید موفقیت در این نوع جوشکاری است. با رعایت نکات مهم جوشکاری مس که در این مقاله به آنها اشاره شد، میتوان از بروز بسیاری از عیوب جلوگیری کرده و به نتیجه مطلوب دست یافت. چه در پروژههای صنعتی بزرگ و چه در تعمیرات کوچک، جوشکاری مس با آرگون انتخابی هوشمندانه برای دستیابی به اتصالات محکم و بادوام است.
اگر نیاز به خدمات تخصصی در زمینه جوشکاری مس یا سایر فلزات دارید، میتوانید با مراجعه به وبسایت joshargon.ir یا از طریق بخش تماس با ما، از خدمات کارشناسان مجرب و ماهر ما بهرهمند شوید.