جوشکاری مس با آرگون: راهنمای جامع و کاربردی
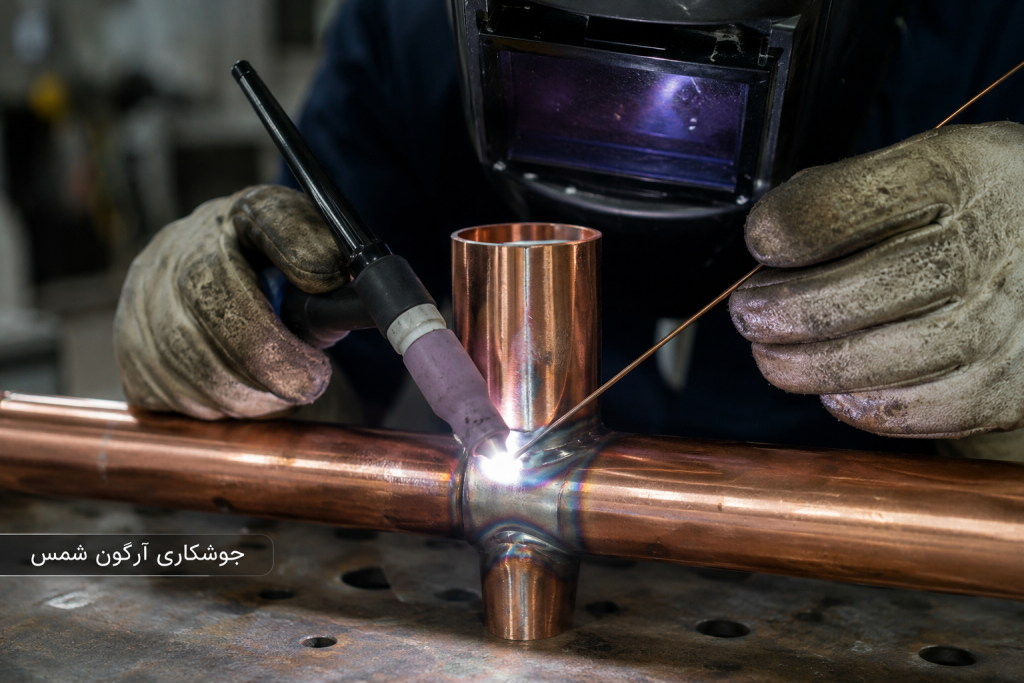
جوشکاری مس با آرگون (TIG) یکی از دقیقترین و چالشبرانگیزترین روشهای اتصال این فلز ارزشمند است. در این مقاله، به بررسی جامع فرآیند جوشکاری مس با استفاده از گاز محافظ آرگون، از خواص منحصربهفرد مس گرفته تا نکات کلیدی و تجهیزات مورد نیاز، خواهیم پرداخت. هدف ما ارائه یک راهنمای کاربردی برای متخصصان و علاقهمندان به این حوزه است تا با چالشها و ظرافتهای این تکنیک آشنا شوند.
مقدمه
مس، فلزی با سابقه طولانی در صنایع مختلف، به دلیل هدایت حرارتی و الکتریکی فوقالعاده، مقاومت به خوردگی بالا و شکلپذیری بینظیر، همواره مورد توجه بوده است. با این حال، همین خواص استثنایی، جوشکاری آن را به یک فرآیند پیچیده تبدیل میکند که نیازمند دقت و مهارت بالا است. جوشکاری مس با آرگون (TIG)، به عنوان یکی از پیشرفتهترین روشهای جوشکاری، امکان کنترل دقیق حرارت و ایجاد اتصالات با کیفیت بالا را فراهم میآورد. این مقاله به شما کمک میکند تا با جنبههای مختلف «جوشکاری مس با روش آرگون» آشنا شوید و دانش خود را در این زمینه ارتقا دهید.
خواص فلز مس: چرا جوشکاری آن خاص است؟
قبل از ورود به جزئیات جوشکاری، لازم است «خواص فلز مس» را به خوبی بشناسیم؛ زیرا این خصوصیات هستند که چالشها و راهکارهای جوشکاری آن را تعیین میکنند.
هدایت حرارتی بالا
مهمترین چالش در جوشکاری مس، هدایت حرارتی بسیار بالای آن است. مس میتواند گرما را به سرعت از منطقه جوش دور کند، به طوری که برای ذوب کردن و حفظ حوضچه مذاب، به ورودی حرارتی بسیار بیشتری نسبت به فولاد نیاز داریم. این ویژگی نیازمند دستگاههای جوشکاری قدرتمند و تکنیکهای خاصی مانند پیشگرمایش است.
هدایت الکتریکی بالا
مس پس از نقره، بهترین رسانای الکتریکی است. این خاصیت، اگرچه در کاربردهای الکتریکی یک مزیت بزرگ محسوب میشود، اما در جوشکاری به معنای نیاز به آمپر بالا برای تولید حرارت کافی است.
نقطه ذوب نسبتاً پایین
نقطه ذوب مس خالص حدود ۱۰۸۵ درجه سانتیگراد است که نسبت به برخی فلزات دیگر پایینتر است. این موضوع به همراه هدایت حرارتی بالا، میتواند باعث ذوب ناخواسته بخشهای وسیعی از قطعه کار در صورت عدم کنترل دقیق حرارت شود.
تمایل به اکسیداسیون
مس در حضور اکسیژن به راحتی اکسید میشود و اکسید مس (CuO) تشکیل میدهد که نقطه ذوب بالاتری نسبت به مس خالص دارد (حدود ۱۳۲۶ درجه سانتیگراد). این اکسیدها میتوانند در حوضچه مذاب حبس شده و باعث ایجاد تخلخل و کاهش کیفیت جوش شوند. استفاده از گاز محافظ و تمیزکاری دقیق برای جلوگیری از این مشکل ضروری است.
خواص مکانیکی
مس خالص بسیار نرم و چکشخوار است. افزودن آلیاژهایی مانند فسفر، سیلیکون یا برنز میتواند سختی و استحکام آن را افزایش دهد، اما این آلیاژها ممکن است خواص جوشکاری متفاوتی داشته باشند و نیازمند فیلرهای خاص خود باشند.
آشنایی با جوشکاری آرگون (TIG) برای مس
«جوشکاری آرگون» (TIG یا GTAW) به دلیل توانایی در کنترل دقیق حرارت و تولید جوشهای بسیار تمیز و با کیفیت، بهترین انتخاب برای اتصال مس است. در این روش، یک قوس الکتریکی بین الکترود تنگستن غیرمصرفی و قطعه کار در فضایی پر از گاز محافظ (آرگون) ایجاد میشود. مفتول پرکننده (فیلر) به صورت دستی به حوضچه مذاب اضافه میشود.
چرا TIG بهترین روش است؟
* کنترل حرارت دقیق: در جوشکاری مس با آرگون، جوشکار میتواند با تنظیم آمپر و کنترل پدال، حرارت ورودی را به دقت تنظیم کند که برای فلزی با هدایت حرارتی بالای مس حیاتی است.
* کیفیت جوش بالا: با استفاده از گاز محافظ آرگون خالص، از ورود آلایندهها و اکسیژن به حوضچه مذاب جلوگیری میشود، در نتیجه جوشی تمیز، بدون تخلخل و با خواص مکانیکی عالی به دست میآید.
* عدم پاشش: برخلاف روشهایی مانند MIG/MAG، در TIG تقریباً هیچ پاششی وجود ندارد که منجر به سطح جوش تمیزتر و نیاز کمتر به تمیزکاری پس از جوش میشود.
* دید عالی به حوضچه مذاب: جوشکار دید واضحی به حوضچه مذاب و نوک الکترود دارد که امکان کنترل بهتر و دقیقتر را فراهم میکند.
تجهیزات لازم برای جوشکاری مس با آرگون
برای انجام صحیح «جوشکاری مس با روش آرگون»، به مجموعهای از تجهیزات خاص نیاز دارید:
دستگاه جوشکاری
* دستگاه TIG AC/DC: برای جوشکاری مس، دستگاههای TIG با قابلیت جریان متناوب (AC) و جریان مستقیم (DC) هر دو قابل استفاده هستند، اما معمولاً جریان مستقیم با قطبیت منفی (DCEN) برای مس خالص ترجیح داده میشود. برای آلیاژهای مس که تمایل به اکسیداسیون سطحی دارند، ممکن است از AC نیز استفاده شود. نکته مهم این است که به دلیل هدایت حرارتی بالای مس، به دستگاهی با آمپراژ بالا (حداقل ۲۰۰ تا ۳۰۰ آمپر برای ضخامتهای متوسط) نیاز است.
الکترود تنگستن
* نوع الکترود: الکترودهای تنگستن خالص (سبز) یا لانتانیومدار (طلایی یا مشکی) گزینههای مناسبی هستند. الکترودهای لانتانیومدار قوس پایدارتری دارند و عمر طولانیتری ارائه میدهند.
* قطر الکترود: بسته به آمپراژ و ضخامت قطعه کار، قطر الکترود مناسب انتخاب میشود. برای آمپرهای بالا، از الکترودهای با قطر بیشتر استفاده کنید.
* تیز کردن الکترود: نوک الکترود باید به درستی تیز شود تا قوس پایدار و متمرکزی ایجاد کند. برای DCEN، نوک تیز با زاویه حدود ۲۰ تا ۳۰ درجه ایدهآل است.
گاز محافظ آرگون
* خلوص بالا: استفاده از آرگون با خلوص ۹۹.۹۹۶٪ یا بالاتر ضروری است تا از آلودگی حوضچه مذاب و تشکیل اکسیدها جلوگیری شود.
* جریان گاز: جریان گاز باید به اندازه کافی باشد تا حوضچه مذاب و منطقه اطراف آن را کاملاً محافظت کند، اما نه آنقدر زیاد که باعث تلاطم و ورود هوای اطراف شود. معمولاً بین ۱۰ تا ۲۰ لیتر بر دقیقه (CFH 20-40) بسته به اندازه نازل و شرایط محیطی مناسب است.
فیلر (مفتول پرکننده)
* انتخاب فیلر مناسب: انتخاب فیلر باید با آلیاژ مس پایه مطابقت داشته باشد. برای مس خالص، از مفتولهای مس دیاکسید شده (deoxidized copper) استفاده میشود. برای آلیاژهای برنج، از فیلرهای برنجی و برای برنز از فیلرهای برنزی (مانند فسفر برنز یا سیلیکون برنز) استفاده میشود. فیلرها معمولاً حاوی عناصر دیاکسید کننده مانند فسفر یا سیلیکون هستند تا از تشکیل اکسید در حوضچه مذاب جلوگیری کنند.
مشعل جوشکاری و لوازم جانبی
* مشعل: برای آمپرهای بالا، مشعلهای آبخنک (water-cooled) توصیه میشوند تا از گرم شدن بیش از حد و آسیب دیدن مشعل جلوگیری شود.
* نازل (کاپ گاز): اندازه نازل باید متناسب با اندازه الکترود و میزان محافظت مورد نیاز باشد. نازلهای بزرگتر پوشش گازی بهتری را فراهم میکنند.
تجهیزات ایمنی
* ماسک جوشکاری: با فیلتر خودکار تیره شونده.
* دستکش جوشکاری: از جنس چرم.
* لباس کار: مقاوم در برابر حرارت و جرقهها.
* سیستم تهویه: برای حذف دود و گازهای سمی.
مراحل و تکنیکهای جوشکاری مس با آرگون
«نکات جوشکاری مس» در این بخش به صورت گام به گام ارائه میشوند.
آمادهسازی قطعه کار
1. تمیزکاری: این مرحله حیاتیترین گام است. سطح مس باید کاملاً عاری از هرگونه روغن، چربی، رنگ، اکسید یا آلودگی باشد. از برس سیمی استیل ضد زنگ، سنباده یا ابزارهای مکانیکی برای تمیز کردن استفاده کنید. در صورت وجود اکسیدهای سنگین، میتوانید از روشهای شیمیایی نیز کمک بگیرید.
2. پخزنی (Beveling): برای ضخامتهای بیشتر از ۳ میلیمتر، پخزنی لبهها برای نفوذ کامل جوش ضروری است.
3. پیشگرمایش: به دلیل هدایت حرارتی بالای مس، پیشگرمایش قطعه کار بسیار مهم است. این کار به کاهش شوک حرارتی، جلوگیری از ترک خوردگی و حفظ حوضچه مذاب کمک میکند. دمای پیشگرمایش بسته به ضخامت و آلیاژ مس متفاوت است و معمولاً بین ۲۰۰ تا ۵۰۰ درجه سانتیگراد متغیر است. برای ضخامتهای بالا، میتوان از مشعل گازی یا هیترهای القایی استفاده کرد.
تنظیمات دستگاه جوشکاری
* آمپراژ: به دلیل هدایت حرارتی بالا، به آمپراژ بالاتری نسبت به فولاد با همان ضخامت نیاز دارید. شروع با آمپراژ بالا و سپس کاهش تدریجی آن پس از تشکیل حوضچه مذاب معمول است.
* جریان گاز آرگون: تنظیم جریان گاز محافظ روی ۱۰ تا ۲۰ لیتر بر دقیقه (CFH 20-40) معمولاً کافی است.
تکنیک جوشکاری
1. قوس کوتاه: برای تمرکز حرارت و جلوگیری از ورود هوا، قوس را تا حد ممکن کوتاه نگه دارید.
2. اضافه کردن فیلر: مفتول فیلر را به آرامی و پیوسته به لبه جلویی حوضچه مذاب اضافه کنید. از وارد کردن ناگهانی فیلر به حوضچه اجتناب کنید زیرا باعث خنک شدن سریع و شوک حرارتی میشود.
3. سرعت جوشکاری: پس از تشکیل حوضچه مذاب، باید با سرعت نسبتاً بالا حرکت کنید تا از گرم شدن بیش از حد و سوختن فلز پایه جلوگیری شود.
4. زاویه مشعل: مشعل را با زاویه ۱۵ تا ۲۰ درجه نسبت به قطعه کار نگه دارید تا گاز محافظ به خوبی عمل کند و دید مناسبی داشته باشید.
5. پالس TIG (اختیاری): در برخی موارد، استفاده از حالت پالس (Pulsed TIG) میتواند مفید باشد. پالس TIG به کنترل بهتر حرارت، کاهش اعوجاج و افزایش نفوذ کمک میکند.
خنککاری پس از جوش
* پس از اتمام جوشکاری، اجازه دهید قطعه کار به آرامی خنک شود. خنککاری ناگهانی میتواند منجر به ایجاد ترک شود. برای ضخامتهای بالا، ممکن است نیاز به گرم نگه داشتن تدریجی قطعه در یک کوره یا پوشاندن آن با مواد عایق باشد.
نکات کلیدی برای جوشکاری مس با آرگون
در اینجا به چند نکته تکمیلی و بسیار مهم اشاره میکنیم که در دستیابی به یک جوش موفق کمک میکنند:
* تمیزی، تمیزی، تمیزی: این مهمترین عامل موفقیت است. کوچکترین آلودگی میتواند باعث تخلخل یا عدم استحکام شود.
* پیشگرمایش مناسب: هرگز اهمیت پیشگرمایش را دست کم نگیرید، به خصوص برای ضخامتهای بالاتر و جلوگیری از «ترک گرم».
* انتخاب فیلر صحیح: استفاده از فیلری که با آلیاژ مس پایه سازگار باشد، از بروز مشکلات متالورژیکی جلوگیری میکند.
* آمپراژ بالا: آماده باشید که از آمپرهای بالاتری نسبت به فولاد استفاده کنید.
* مهارت جوشکار: جوشکاری مس با آرگون نیازمند تمرین و تجربه است. مهارت در کنترل حوضچه مذاب و حرکت مشعل نقش کلیدی دارد.
* تهویه مناسب: به دلیل تولید دود و گازهای احتمالی، همیشه در یک محیط با تهویه مناسب کار کنید.
* تفاوتها با سایر فلزات: در حالی که بسیاری از اصول اساسی جوشکاری بین فلزات مشترک است، اما جوشکاری مس با آرگون چالشهای منحصر به فرد خود را دارد که آن را از فرایندهایی مانند «آموزش جوشکاری استیل» متمایز میکند. مس به دلیل هدایت حرارتی بسیار بالا، رفتار متفاوتی از خود نشان میدهد که نیازمند تنظیمات و تکنیکهای خاص است.
* تفاوت جوشکاری آرگون و co2: باید توجه داشت که «تفاوت جوشکاری آرگون و co2» در انتخاب گاز محافظ، نوع الکترود و حتی فلزات هدف بسیار اساسی است. CO2 عمدتاً برای فولادهای کربنی و آلیاژی استفاده میشود و روشی سریعتر اما با کنترل کمتر حرارت است، در حالی که آرگون برای مس، آلومینیوم و استیل که نیاز به دقت بالا و جوش تمیز دارند، ایدهآل است.
مشکلات رایج و راهحلها در جوشکاری مس
در طول فرآیند «جوشکاری مس با روش آرگون»، ممکن است با برخی مشکلات رایج مواجه شوید:
* تخلخل (Porosity):
* علل: عدم تمیزکاری کافی، جریان گاز محافظ نامناسب، نشت در سیستم گاز، رطوبت یا آلودگی در فیلر.
* راهحل: تمیزکاری دقیق، تنظیم صحیح جریان گاز، بررسی اتصالات گاز، استفاده از فیلر خشک و تمیز.
* ترکخوردگی (Cracking):
* علل: عدم پیشگرمایش کافی، تنشهای پسماند بالا، استفاده از فیلر نامناسب، سرعت خنککاری بیش از حد سریع.
* راهحل: افزایش دمای پیشگرمایش، استفاده از فیلرهای حاوی عناصر آلیاژی که مقاومت به ترک را افزایش میدهند (مانند فسفر برنز)، کنترل سرعت خنککاری.
* عدم نفوذ (Lack of Penetration):
* علل: آمپراژ ناکافی، سرعت جوشکاری بیش از حد بالا، عدم پیشگرمایش.
* راهحل: افزایش آمپراژ، کاهش سرعت جوشکاری، اطمینان از پیشگرمایش مناسب.
* اکسیداسیون حوضچه مذاب:
* علل: محافظت گازی ناکافی، ناخالصی در گاز محافظ، آلودگی سطح.
* راهحل: افزایش جریان گاز محافظ، اطمینان از خلوص گاز، تمیزکاری کامل سطح قبل از جوشکاری.
* اعوجاج (Distortion):
* علل: ورودی حرارت بیش از حد، عدم مهار مناسب قطعه کار.
* راهحل: استفاده از تکنیکهای کنترل حرارت (مانند پالس TIG)، استفاده از گیرههای مناسب، جوشکاری منقطع (skip welding).
نتیجهگیری
جوشکاری مس با آرگون یک فرآیند تخصصی است که به دلیل خواص منحصر به فرد مس، نیازمند دقت، دانش و مهارت بالایی است. با درک عمیق «خواص فلز مس»، انتخاب صحیح تجهیزات و رعایت «نکات جوشکاری مس» از جمله تمیزکاری دقیق، پیشگرمایش مناسب و تنظیمات صحیح دستگاه، میتوان به اتصالات جوشی با کیفیت و استحکام بالا دست یافت. اگرچه این فرآیند چالشبرانگیز است، اما با تمرین و رعایت اصول ایمنی، دستیابی به نتایج مطلوب کاملاً امکانپذیر است.
امیدواریم این مقاله راهنمای مفیدی برای شما در مسیر «جوشکاری مس با روش آرگون» بوده باشد. برای کسب اطلاعات بیشتر در مورد تخصص و خدمات ما در زمینه جوشکاری، میتوانید به صفحه «دربارهما» مراجعه کنید. اگر سوالات بیشتری در مورد جوشکاری مس با آرگون دارید یا نیاز به مشاوره تخصصی دارید، میتوانید از طریق بخش «تماس با ما» با کارشناسان ما در ارتباط باشید.