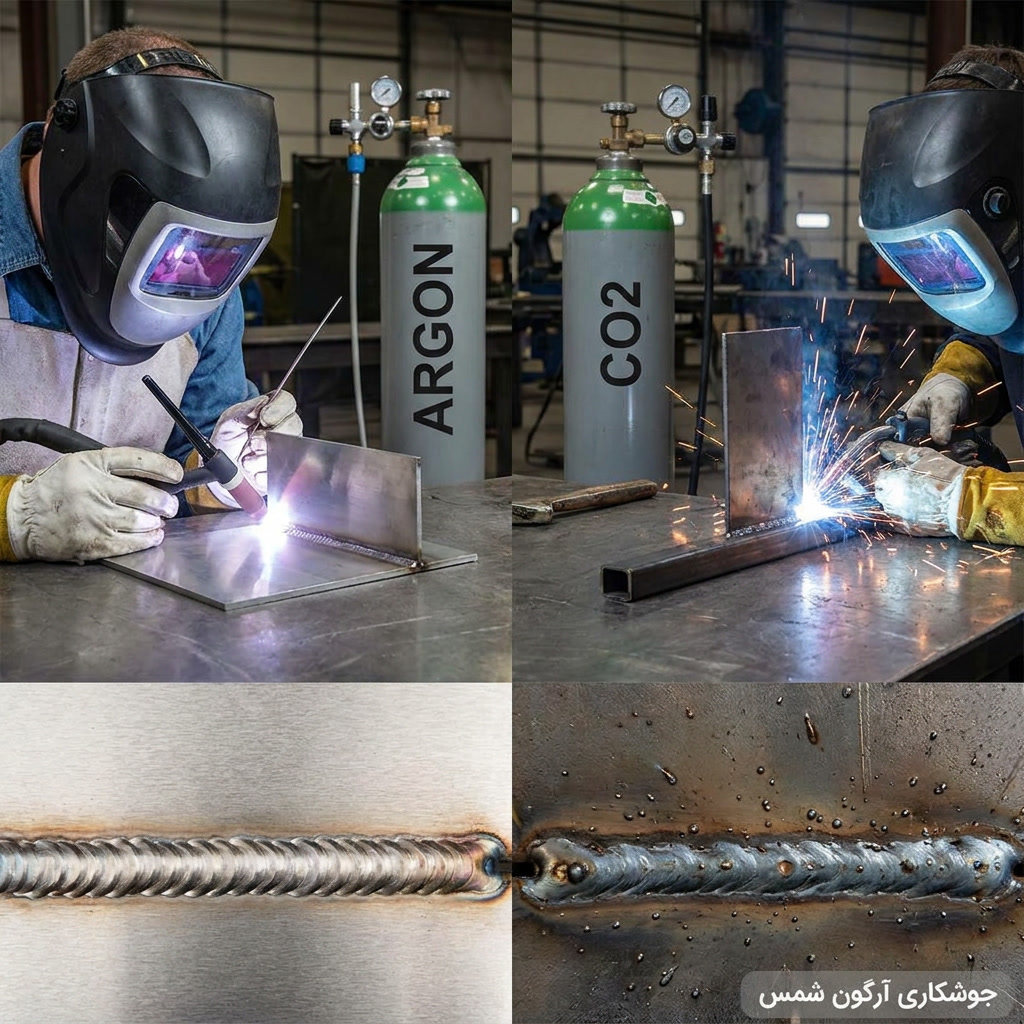
جوشکاری یکی از اساسیترین فرایندهای اتصال فلزات است که در صنایع مختلف از ساخت و ساز گرفته تا خودروسازی و هوافضا کاربرد دارد. در این میان، جوشکاری قوس الکتریکی با گاز محافظ، از محبوبترین و کارآمدترین روشها محسوب میشود. اما در این خانواده بزرگ، دو روش مهم “جوشکاری آرگون” (TIG) و “جوشکاری CO2” (معمولاً بخشی از فرایند MIG/MAG) اغلب با هم مقایسه میشوند و انتخاب بین آنها میتواند چالشبرانگیز باشد. این مقاله به بررسی جامع تفاوتهای این دو روش از جنبههای مختلف میپردازد تا به شما در انتخاب بهترین فرایند جوشکاری برای پروژه خود کمک کند.
مقدمه
در دنیای امروز، پیشرفت تکنولوژی جوشکاری امکان اتصال انواع فلزات را با کیفیتها و سرعتهای متفاوت فراهم کرده است. دو روش پرکاربرد در این حوزه، جوشکاری آرگون و جوشکاری CO2 هستند که هر دو از گاز محافظ برای جلوگیری از اکسیداسیون حوضچه جوش استفاده میکنند. با این حال، تفاوتهای بنیادین در مکانیزم، نوع گاز محافظ، الکترود مصرفی و کاربردهایشان وجود دارد که درک صحیح آنها برای هر جوشکار، مهندس یا حتی علاقهمند به این حوزه ضروری است. در این مقاله قصد داریم به طور مفصل به این تفاوتها پرداخته و مزایا و معایب هر روش را به دقت بررسی کنیم تا ابهامات پیرامون این دو تکنیک رایج برطرف شود.
جوش آرگون چیست؟ (فرایند TIG)
جوشکاری آرگون که به صورت تخصصیتر به آن TIG (Tungsten Inert Gas) یا GTAW (Gas Tungsten Arc Welding) گفته میشود، یکی از دقیقترین و با کیفیتترین روشهای جوشکاری قوس الکتریکی است. این فرایند به دلیل تولید جوشهای بسیار تمیز و قوی، در کاربردهای حساس و دقیق بسیار محبوب است.
آشنایی با فرایند TIG (GTAW)
در جوشکاری TIG، از یک الکترود تنگستن غیرمصرفی برای ایجاد قوس الکتریکی استفاده میشود. این الکترود که نقطه ذوب بسیار بالایی دارد، تنها وظیفه ایجاد و حفظ قوس را بر عهده دارد و خودش در حوضچه جوش ذوب نمیشود. فلز پرکننده (فیلر) در این روش، به صورت دستی یا مکانیکی و جداگانه به حوضچه جوش اضافه میشود و در صورت تمایل میتوان حتی بدون سیم جوش نیز (Auto-Genous) عمل جوشکاری را انجام داد. جریان برق (AC برای آلومینیوم و DC برای اکثر فلزات دیگر) بین الکترود تنگستن و قطعه کار برقرار میشود و گرمای لازم برای ذوب فلز را فراهم میکند.
گاز محافظ در جوشکاری آرگون
نام “جوشکاری آرگون” از گاز محافظ اصلی مورد استفاده در این روش گرفته شده است: گاز آرگون. آرگون یک گاز نجیب و بیاثر (Inert) است، به این معنی که با فلز مذاب و الکترود واکنش شیمیایی نمیدهد. وظیفه اصلی گاز آرگون، محافظت از الکترود تنگستن، حوضچه جوش و منطقه اطراف آن در برابر آلودگیهای جوی نظیر اکسیژن و نیتروژن است. این محافظت از اکسیداسیون و تخلخل در جوش جلوگیری کرده و به دستیابی به جوشی تمیز، قوی و با ظاهری بسیار عالی کمک میکند. گاهی اوقات برای بهبود نفوذ و سرعت جوشکاری، مقادیر کمی هلیوم نیز به آرگون اضافه میشود، اما آرگون به تنهایی رایجترین گاز محافظ است.
مزایای جوشکاری آرگون (TIG)
- کیفیت و دقت بالا: جوشهای TIG از بالاترین کیفیت و تمیزی برخوردارند، با ظاهری صاف و بدون پاشش.
- کنترل عالی: جوشکار کنترل فوقالعادهای بر حرارت ورودی، حوضچه جوش و افزودن فیلر دارد.
- عدم پاشش و سرباره: به دلیل عدم مصرف الکترود و ماهیت گاز آرگون، هیچ پاششی (spatter) یا سربارهای (slag) تولید نمیشود.
- جوشکاری انواع فلزات: تقریباً هر نوع فلزی، از جمله فولاد ضد زنگ، آلومینیوم، مس، تیتانیوم، نیکل و آلیاژهای آنها را میتوان با این روش جوش داد. آموزش جوشکاری استیل با روش آرگون یکی از مباحث مهم در صنایع خاص است.
- مناسب برای مواد نازک: امکان جوشکاری دقیق و بدون سوختگی بر روی قطعات بسیار نازک را فراهم میکند.
- جوشکاری بدون فیلر: در برخی موارد میتوان قطعات را بدون نیاز به فلز پرکننده و فقط با ذوب لبهها به هم جوش داد.
معایب جوشکاری آرگون (TIG)
- سرعت پایین: جوشکاری TIG به دلیل دقت بالا و نیاز به کنترل دو دستی (یک دست برای مشعل، یک دست برای فیلر)، نسبتاً آهسته است.
- نیاز به مهارت بالا: تسلط بر این روش نیازمند تجربه و مهارت زیادی است. آموزش جوشکاری آرگون معمولاً زمانبر است.
- هزینه اولیه بالا: دستگاههای جوشکاری TIG و تجهیزات جانبی آنها معمولاً گرانتر هستند.
- حساسیت به باد: جریان باد میتواند گاز محافظ را از منطقه جوش دور کند و باعث آلودگی جوش شود.
- مناسب نبودن برای قطعات ضخیم: برای جوشکاری قطعات بسیار ضخیم یا جوشهای طولانی، به دلیل سرعت پایین، کارایی کمتری دارد.
کاربردهای جوشکاری آرگون
با توجه به مزایای ذکر شده، جوشکاری آرگون در صنایعی که نیاز به کیفیت، دقت و ظاهر عالی دارند، بسیار کاربرد دارد. صنایعی مانند هوافضا (جوشکاری قطعات موتور و بدنه هواپیما)، پزشکی (ساخت ابزار جراحی و ایمپلنتها)، صنایع غذایی و دارویی (جوشکاری لولهها و مخازن استیل)، ساخت دوچرخه و موتورسیکلت، هنر و جواهرسازی، و همچنین در جوشکاری لولههای حساس و تحت فشار از این روش بهره میبرند.
جوشکاری CO2 چیست؟ (فرایند MIG/MAG)
جوشکاری CO2 در واقع بخشی از فرایند بزرگتر MIG/MAG (Metal Inert Gas / Metal Active Gas) یا GMAW (Gas Metal Arc Welding) است. در این روش، بر خلاف TIG، الکترود مصرفی است و به صورت پیوسته از طریق تورچ به سمت حوضچه جوش تغذیه میشود.
آشنایی با فرایند MIG/MAG (GMAW)
فرایند MIG/MAG از یک سیم الکترود پیوسته که از یک قرقره تغذیه میشود، برای ایجاد قوس و تامین فلز پرکننده استفاده میکند. این سیم هم وظیفه ایجاد قوس الکتریکی را دارد و هم به عنوان فلز پرکننده ذوب شده و حوضچه جوش را تشکیل میدهد. گاز محافظ نیز به طور همزمان از طریق تورچ خارج شده و منطقه جوش را از آلودگیهای جوی محافظت میکند.
تفاوت اصلی بین MIG و MAG در نوع گاز محافظ است:
- MIG (Metal Inert Gas): از گازهای بیاثر مانند آرگون یا هلیوم (یا مخلوطی از آنها) استفاده میکند. این روش بیشتر برای فلزات غیر آهنی مانند آلومینیوم و آلیاژهای آن کاربرد دارد.
- MAG (Metal Active Gas): از گازهای فعال مانند CO2 خالص یا مخلوطی از آرگون و CO2 (و گاهی اکسیژن) استفاده میکند. این روش بیشتر برای جوشکاری فولادهای کربنی و فولادهای آلیاژی کاربرد دارد.
وقتی صحبت از “جوشکاری CO2” میشود، منظور دقیقاً فرایند MAG است که در آن از دیاکسید کربن (CO2) به عنوان گاز محافظ استفاده میشود.
گاز محافظ در جوشکاری CO2
گاز دیاکسید کربن (CO2) یک گاز فعال (Active) است، به این معنی که میتواند در دمای بالا با فلز مذاب واکنش شیمیایی دهد. این واکنشها به پایداری قوس و نفوذ جوش کمک میکنند، اما در عین حال میتوانند باعث افزایش پاشش (spatter) شوند. استفاده از CO2 خالص به عنوان گاز محافظ، رایجترین و ارزانترین گزینه برای جوشکاری فولادهای کربنی است. این گاز نفوذ خوبی ایجاد میکند و برای جوشکاری قطعات ضخیم مناسب است.
برای بهبود کیفیت جوش و کاهش پاشش، اغلب از مخلوطی از آرگون و CO2 استفاده میشود (مثلاً 75% آرگون و 25% CO2 که به آن C25 میگویند). این مخلوطها پایداری قوس بهتری دارند، پاشش کمتری ایجاد میکنند و ظاهر جوش را بهبود میبخشند، در حالی که هنوز قیمت مناسبی دارند و برای طیف وسیعی از کاربردها مناسب هستند.
مزایای جوشکاری CO2 (MIG/MAG)
- سرعت بالا: به دلیل تغذیه پیوسته سیم و نرخ رسوب بالا، این روش بسیار سریع است و بهرهوری بالایی دارد.
- سهولت یادگیری: نسبت به TIG، یادگیری و تسلط بر جوشکاری MIG/MAG آسانتر است و برای جوشکاران مبتدی مناسب است.
- مقرون به صرفه: گاز CO2 خالص ارزانتر از آرگون است و به طور کلی هزینههای عملیاتی پایینتری دارد.
- تنوع در ضخامت مواد: مناسب برای جوشکاری طیف وسیعی از ضخامتهای فلزات، از ورقهای نسبتاً نازک تا قطعات ضخیم.
- چندمنظوره: با تعویض سیم و گاز محافظ، میتوان انواع فلزات آهنی و برخی فلزات غیرآهنی را جوش داد.
- نیاز کمتر به تمیزکاری پس از جوش: در مقایسه با روشهایی مانند SMAW (الکترود دستی)، سرباره کمتری تولید میشود (در صورت استفاده از گاز مناسب، تقریباً هیچ سربارهای نیست). جوشکاری CO2 برای خطوط تولید بسیار مناسب است.
معایب جوشکاری CO2 (MIG/MAG)
- پاشش بیشتر: به خصوص با استفاده از CO2 خالص، میزان پاشش (ذرات فلز مذاب که در اطراف جوش میریزند) زیاد است و نیاز به تمیزکاری پس از جوش دارد.
- کیفیت ظاهری پایینتر: ظاهر جوش به اندازه TIG تمیز و زیبا نیست.
- حساسیت به آلودگی: حوضچه جوش در برابر آلودگیهای سطح قطعه کار مانند زنگزدگی یا رنگ حساس است.
- محدودیت در جوشکاری مواد نازک: احتمال سوختگی (Burn-through) در مواد بسیار نازک بیشتر است.
- محدودیت در محیطهای بادی: همانند TIG، جریان باد میتواند گاز محافظ را منحرف کرده و باعث تخلخل در جوش شود.
کاربردهای جوشکاری CO2
جوشکاری CO2 (و به طور کلی MAG) در صنایعی که سرعت، هزینه و بهرهوری از اولویت بالایی برخوردارند، کاربرد فراوان دارد. صنایعی مانند خودروسازی (خطوط تولید خودرو)، ساخت و ساز (اتصال اسکلت فلزی)، کشتیسازی، تولید مخازن تحت فشار، ساخت ماشینآلات سنگین، و تعمیر و نگهداری عمومی از این روش استفاده میکنند. همچنین برای آموزش جوشکاری استیل در مقیاس صنعتی و با سرعت بالا، MIG/MAG با سیم و گاز مناسب مورد استفاده قرار میگیرد، اگرچه TIG برای کاربردهای حساستر ترجیح داده میشود.
تفاوت جوشکاری آرگون و CO2 در یک نگاه (مقایسه مستقیم)
برای درک بهتر، بیایید تفاوتهای اصلی این دو روش را در قالب یک مقایسه مستقیم بررسی کنیم:
تفاوت در گاز محافظ
- آرگون (TIG): از گاز بیاثر (Inert) آرگون (یا مخلوط با هلیوم) استفاده میکند که هیچ واکنشی با فلز مذاب ندارد و صرفاً برای محافظت فیزیکی به کار میرود.
- CO2 (MIG/MAG): از گاز فعال (Active) دیاکسید کربن (CO2) خالص یا مخلوط با آرگون استفاده میکند. CO2 با فلز مذاب واکنش میدهد که بر خواص قوس و نفوذ تأثیر میگذارد.
تفاوت در الکترود
- آرگون (TIG): الکترود تنگستن غیرمصرفی است و ذوب نمیشود. فیلر به صورت جداگانه اضافه میشود.
- CO2 (MIG/MAG): سیم الکترود مصرفی است و به صورت پیوسته ذوب شده و به عنوان فیلر عمل میکند.
تفاوت در کیفیت و ظاهر جوش
- آرگون (TIG): جوشهای بسیار تمیز، صاف، بدون پاشش و با ظاهری عالی تولید میکند. کیفیت نفوذ و استحکام بالا.
- CO2 (MIG/MAG): جوشهای قوی و کاربردی تولید میکند، اما با پاشش بیشتر (به خصوص با CO2 خالص) و ظاهری که به اندازه TIG زیبا نیست.
تفاوت در سرعت و بهرهوری
- آرگون (TIG): سرعت جوشکاری پایینتر است و برای جوشهای طولانی یا قطعات ضخیم کمتر کارآمد است.
- CO2 (MIG/MAG): سرعت جوشکاری بسیار بالا و نرخ رسوب فلز زیاد است، مناسب برای تولید انبوه و جوشهای طولانی.
تفاوت در مهارت و یادگیری
- آرگون (TIG): نیاز به مهارت بالا، هماهنگی دو دستی و تجربه زیاد دارد.
- CO2 (MIG/MAG): یادگیری آن نسبتاً آسانتر است و برای جوشکاران مبتدی نیز مناسب است.
تفاوت در هزینه
- آرگون (TIG): هزینه اولیه دستگاه و گاز آرگون معمولاً بالاتر است.
- CO2 (MIG/MAG): هزینه اولیه دستگاه میتواند کمتر باشد (برای مدلهای پایه) و گاز CO2 نیز ارزانتر است.
تفاوت در کاربردها
- آرگون (TIG): مناسب برای صنایع دقیق مانند هوافضا، پزشکی، صنایع غذایی، جوشکاری آلومینیوم و فولاد ضد زنگ با کیفیت بالا، و مواد نازک.
- CO2 (MIG/MAG): مناسب برای صنایع سنگین، خودروسازی، ساخت و ساز، تعمیرات عمومی، و جوشکاری فولادهای کربنی و آلیاژی در مقیاس بالا.
تفاوت در پاشش و سرباره
- آرگون (TIG): هیچ پاشش و سربارهای ندارد.
- CO2 (MIG/MAG): پاشش (اسپاتر) قابل توجهی دارد (به خصوص با CO2 خالص) اما سربارهای تولید نمیکند.
مقایسه فرایند MIG و TIG (تفاوت جوشکاری به روش میگ و تیگ)
برای بسیاری از افراد، وقتی صحبت از “تفاوت جوشکاری آرگون و CO2” میشود، در واقع به تفاوت جوشکاری به روش میگ و تیگ اشاره دارند. درک این نکته مهم است که جوشکاری آرگون تقریباً همیشه به TIG اشاره دارد، در حالی که “جوشکاری CO2” نوعی از MIG/MAG است.
بیایید این دو فرایند اصلی را در کنار هم قرار دهیم:
- TIG (جوشکاری آرگون):
- الکترود تنگستن غیرمصرفی.
- فلز پرکننده جداگانه.
- گاز محافظ بیاثر (آرگون یا مخلوط آن با هلیوم).
- کنترل بسیار بالا بر حوضچه جوش و حرارت.
- جوشهای بسیار دقیق، تمیز و با کیفیت ظاهری بالا.
- سرعت پایینتر، نیاز به مهارت بالاتر.
- مناسب برای مواد نازک، فلزات خاص (آلومینیوم، استیل، تیتانیوم) و کاربردهای حساس.
- MIG/MAG (جوشکاری CO2 در بخش MAG):
- سیم الکترود مصرفی پیوسته.
- فلز پرکننده توسط سیم تامین میشود.
- گاز محافظ فعال (CO2) یا مخلوط آرگون و CO2 (در MAG) یا بیاثر (آرگون در MIG خالص).
- سرعت جوشکاری بالا و بهرهوری زیاد.
- جوشهای قوی و کاربردی، اما با پاشش بیشتر و کیفیت ظاهری کمتر از TIG.
- سهولت یادگیری بالاتر.
- مناسب برای مواد ضخیمتر، فولادهای کربنی، و تولید انبوه.
بنابراین، وقتی شما بین “جوش آرگون” و “جوش CO2” انتخاب میکنید، در واقع دارید بین دقت و زیبایی TIG با سرعت و بهرهوری بالای MAG (با گاز CO2) یکی را برمیگزینید. انتخاب نهایی بستگی به خواص مورد نیاز جوش، نوع فلز، ضخامت قطعه، بودجه و مهارت جوشکار دارد.
کدام روش جوشکاری برای شما مناسب است؟
انتخاب بین جوشکاری آرگون و CO2 کاملاً به نیازها و اولویتهای پروژه شما بستگی دارد. برای کمک به تصمیمگیری، این سوالات را از خود بپرسید:
- اولویت شما چیست؟ کیفیت و ظاهر عالی یا سرعت و بهرهوری؟
- اگر کیفیت نهایی جوش، زیبایی، و دقت بدون پاشش اولویت دارد، TIG (آرگون) انتخاب شماست.
- اگر سرعت، مقرون به صرفه بودن و جوشکاری حجم بالا مهم است، MIG/MAG (CO2) گزینه بهتری است.
- چه نوع فلزی را میخواهید جوش دهید؟
- برای آلومینیوم، فولاد ضد زنگ، تیتانیوم و سایر فلزات خاص که نیاز به جوشهای با کیفیت بالا دارند، TIG (آرگون) معمولاً ارجحیت دارد.
- برای فولادهای کربنی، فولادهای آلیاژی و در مواردی خاص فولاد ضد زنگ (که کیفیت ظاهری نهایی کم اهمیتتر است)، MIG/MAG (CO2) بسیار مناسب است.
- ضخامت قطعه کار چقدر است؟
- برای قطعات بسیار نازک که نیاز به کنترل حرارت دقیق دارند، TIG (آرگون) عملکرد بهتری دارد.
- برای قطعات ضخیم و با حجم فلز بیشتر، MIG/MAG (CO2) به دلیل نرخ رسوب بالا و نفوذ قوی، انتخاب کارآمدتری است.
- سطح مهارت جوشکار چقدر است؟
- اگر به دنبال یادگیری یک مهارت چالشبرانگیز اما با پاداش زیاد هستید یا جوشکار ماهری دارید، TIG (آرگون) نتایج فوقالعادهای خواهد داشت.
- اگر به دنبال روشی نسبتاً آسان برای شروع یا برای جوشکاران با تجربه کمتر هستید که بتوانند سریعاً بهرهور شوند، MIG/MAG (CO2) مناسب است.
- بودجه شما چقدر است؟
- هزینه اولیه تجهیزات و گاز TIG (آرگون) معمولاً بیشتر است.
- MIG/MAG (CO2) میتواند با هزینه اولیه کمتر شروع شود و گاز CO2 نیز ارزانتر است.
نکات مهم در انتخاب و استفاده
ایمنی در جوشکاری
صرف نظر از روش انتخابی، ایمنی در جوشکاری حرف اول را میزند. استفاده از تجهیزات حفاظت فردی (PPE) شامل کلاه جوشکاری با فیلتر مناسب، دستکشهای جوشکاری، لباس محافظ، و کفش ایمنی ضروری است. تهویه مناسب برای جلوگیری از استنشاق دود و گازهای سمی حاصل از جوشکاری نیز حیاتی است.
کالیبراسیون و تنظیمات دستگاه
برای دستیابی به بهترین نتیجه در هر دو روش، تنظیمات صحیح دستگاه جوشکاری از اهمیت بالایی برخوردار است. پارامترهایی مانند جریان (آمپر)، ولتاژ، سرعت تغذیه سیم (در MIG/MAG)، و دبی گاز محافظ باید با توجه به نوع فلز، ضخامت، نوع الکترود/سیم و موقعیت جوشکاری تنظیم شوند. هرگونه اشتباه در این تنظیمات میتواند منجر به جوشهای ضعیف، تخلخل یا سوختگی شود.
تمیزی قطعه کار
کیفیت جوش به شدت به تمیزی سطوح قطعه کار بستگی دارد. هرگونه آلودگی مانند روغن، گریس، رنگ، زنگزدگی یا اکسید میتواند منجر به تخلخل، ترک و کاهش استحکام جوش شود. آمادهسازی صحیح قطعه کار، شامل تمیز کردن و سنگزنی، قبل از شروع جوشکاری ضروری است.
اهمیت انتخاب گاز محافظ مناسب
انتخاب گاز محافظ مناسب نقش کلیدی در کیفیت جوش دارد. استفاده از گاز نامناسب میتواند به جوشهای پر از تخلخل، پاشش بیش از حد، یا عدم نفوذ کافی منجر شود. همیشه از گازی استفاده کنید که توسط سازنده سیم جوش یا بر اساس استانداردها برای فلز و فرایند مورد نظر شما توصیه شده است.
نتیجهگیری
در نهایت، هم جوشکاری آرگون (TIG) و هم جوشکاری CO2 (MAG) ابزارهای قدرتمندی در جعبه ابزار یک جوشکار مدرن هستند، اما هر یک مزایا و محدودیتهای خاص خود را دارند. TIG با دقت، کیفیت و زیبایی بینظیر خود، برای کارهای ظریف، مواد حساس و کاربردهایی که ظاهر جوش اهمیت بالایی دارد، میدرخشد. در مقابل، MAG با استفاده از CO2 یا مخلوط گازها، سرعت، بهرهوری و مقرون به صرفه بودن را برای جوشکاریهای صنعتی، تولید انبوه و فلزات ضخیم به ارمغان میآورد.
درک این تفاوتها به شما کمک میکند تا با آگاهی کامل، بهترین روش را برای پروژه خاص خود انتخاب کنید و به نتایج مطلوب دست یابید. هر دو روش نیاز به دانش و تجربه دارند، اما با تمرین و آموزش صحیح، میتوان در هر دو حوزه به مهارت بالایی دست یافت. برای کسب اطلاعات بیشتر، مشاوره تخصصی یا ثبتنام در دورههای آموزشی، میتوانید از طریق صفحه تماس با ما اقدام کنید یا برای آشنایی بیشتر با مجموعه و خدمات ما، به صفحه دربارهما مراجعه نمایید. انتخاب هوشمندانه، ضامن کیفیت و موفقیت پروژه جوشکاری شما خواهد بود.