تیتانیوم، فلزی با خواص استثنایی مانند مقاومت بالا به وزن، مقاومت به خوردگی فوقالعاده و زیستسازگاری بینظیر، در صنایع پیشرفته کاربرد فراوانی دارد. اما جوشکاری این فلز خاص، به دلیل واکنشپذیری بالای آن با گازهای جو در دماهای بالا، نیازمند دقت، دانش و تجهیزات ویژهای است. در این مقاله جامع، به بررسی تخصصی جوشکاری تیتانیوم با جوش آرگون میپردازیم و تمام جنبههای کلیدی از خواص فلز گرفته تا تکنیکها، چالشها و کاربردهای آن را تشریح میکنیم.
مقدمه: تیتانیوم، فلزی با آیندهای درخشان و چالشهای جوشکاری خاص
تیتانیوم، فلزی نقرهای رنگ که نامش از تیتانهای اساطیر یونان برگرفته شده، به حق شایسته این نام است. این فلز با تلفیق شگفتانگیز مقاومت بالا و وزن سبک، مقاومت بینظیر در برابر خوردگی در محیطهای دریایی و شیمیایی، و زیستسازگاری مثالزدنی، به یکی از مهمترین فلزات مهندسی در قرن حاضر تبدیل شده است. از بالهای هواپیماهای فوقپیشرفته و موشکها گرفته تا ایمپلنتهای پزشکی که در بدن انسان قرار میگیرند، ردپای تیتانیوم را میتوان در صنایع حیاتی و حساس مشاهده کرد.
اما این خواص منحصر به فرد، جوشکاری تیتانیوم را به یک فرآیند پیچیده و چالشبرانگیز تبدیل کرده است. تیتانیوم در دمای بالا، به شدت با اکسیژن، نیتروژن و هیدروژن موجود در هوا واکنش میدهد و ترکیبات ترد و شکنندهای را تشکیل میدهد که میتواند یکپارچگی و خواص مکانیکی جوش را به شدت تحت تأثیر قرار دهد. به همین دلیل، برای دستیابی به جوشهای با کیفیت و مقاوم در تیتانیوم، استفاده از روشهای جوشکاری تحت حفاظت کامل گاز خنثی، به ویژه جوشکاری تیگ (TIG) یا همان جوش آرگون، ضروری است.
در این مقاله، به صورت عمیق به جنبههای مختلف جوشکاری تیتانیوم به روش تیگ خواهیم پرداخت. از درک خواص فلز تیتانیوم و چالشهای ذاتی آن گرفته تا آمادهسازی دقیق، تکنیکهای جوشکاری صحیح، کنترل کیفیت و کاربردهای گسترده آن در صنایع مختلف. هدف ما ارائه یک راهنمای جامع و کاربردی برای متخصصان و علاقهمندان به این حوزه است.
فلز تیتانیوم: خواص و چالشها
پیش از ورود به جزئیات جوشکاری، لازم است درک عمیقی از ماهیت فلز تیتانیوم و دلیل اهمیت و همچنین چالشبرانگیز بودن آن داشته باشیم.
خواص منحصر به فرد تیتانیوم
تیتانیوم مجموعهای از خواص را ارائه میدهد که آن را از سایر فلزات متمایز میکند:
- مقاومت به وزن بالا: شاید برجستهترین ویژگی تیتانیوم همین باشد. این فلز به اندازه فولاد مقاوم است، اما حدود 45% سبکتر. این خاصیت آن را برای صنایع هوافضا و خودروسازی که کاهش وزن یک عامل حیاتی است، ایدهآل میکند.
- مقاومت به خوردگی فوقالعاده: تیتانیوم به طور طبیعی با اکسیژن هوا واکنش داده و یک لایه اکسیدی پایدار و بسیار مقاوم روی سطح خود تشکیل میدهد. این لایه پاسیو، تیتانیوم را در برابر حملات شیمیایی اسیدها، کلریدها و آب شور دریا بسیار مقاوم میسازد.
- زیستسازگاری: تیتانیوم برای بدن انسان کاملاً بیضرر است و واکنشهای آلرژیک یا رد عضو ایجاد نمیکند. این ویژگی آن را به بهترین انتخاب برای ایمپلنتهای پزشکی مانند پروتزهای مفصلی، پیچهای استخوانی و دندانپزشکی تبدیل کرده است.
- نقطه ذوب بالا: تیتانیوم دارای نقطه ذوب حدود 1668 درجه سانتیگراد است که آن را برای کاربردهای دما بالا مناسب میسازد.
- هدایت حرارتی پایین: این خاصیت میتواند هم یک مزیت و هم یک چالش باشد. در کاربردهایی که نیاز به عایق حرارتی است مفید است، اما در جوشکاری، مدیریت حرارت را دشوارتر میکند.
- مغناطیسناپذیری: تیتانیوم غیرمغناطیسی است، که در برخی کاربردهای خاص اهمیت دارد.
چرا جوشکاری تیتانیوم خاص است؟
با وجود تمام مزایای فوق، رفتار تیتانیوم در دماهای بالا، به ویژه در فرآیند جوشکاری، بسیار متفاوت از فولاد یا آلومینیوم است:
- واکنشپذیری بالا با گازهای جو: در دمای اتاق، لایه اکسیدی تیتانیوم از آن محافظت میکند. اما در دماهای بالا (بالاتر از 400 درجه سانتیگراد)، این لایه شکسته شده و تیتانیوم مذاب یا داغ به شدت با اکسیژن، نیتروژن و هیدروژن موجود در هوا واکنش میدهد. جذب این گازها باعث تردی و کاهش مقاومت به خوردگی میشود.
- تشکیل فازهای ترد: واکنش با اکسیژن و نیتروژن منجر به تشکیل اکسیدها و نیتریدهای تیتانیوم میشود که بسیار سخت و شکننده هستند و میتوانند منجر به ترکخوردگی در منطقه جوش شوند.
- جذب هیدروژن: تیتانیوم مذاب و حتی جامد داغ، میل زیادی به جذب هیدروژن دارد که میتواند باعث پدیده “تردی هیدروژنی” شود، به خصوص در حضور تنش.
- تغییر شکل: به دلیل هدایت حرارتی پایین و ضریب انبساط حرارتی بالا، تیتانیوم مستعد تغییر شکل و تاب برداشتن در طول جوشکاری است.
جوشکاری تیگ (TIG) برای تیتانیوم: راه حل ایدهآل
با توجه به چالشهای ذکر شده، انتخاب روش جوشکاری مناسب برای تیتانیوم حیاتی است. در این میان، جوشکاری تیگ (Tungsten Inert Gas) که در ایران با نام جوشکاری آرگون نیز شناخته میشود، بهترین و پرکاربردترین روش برای جوشکاری تیتانیوم است.
جوشکاری آرگون چیست ؟
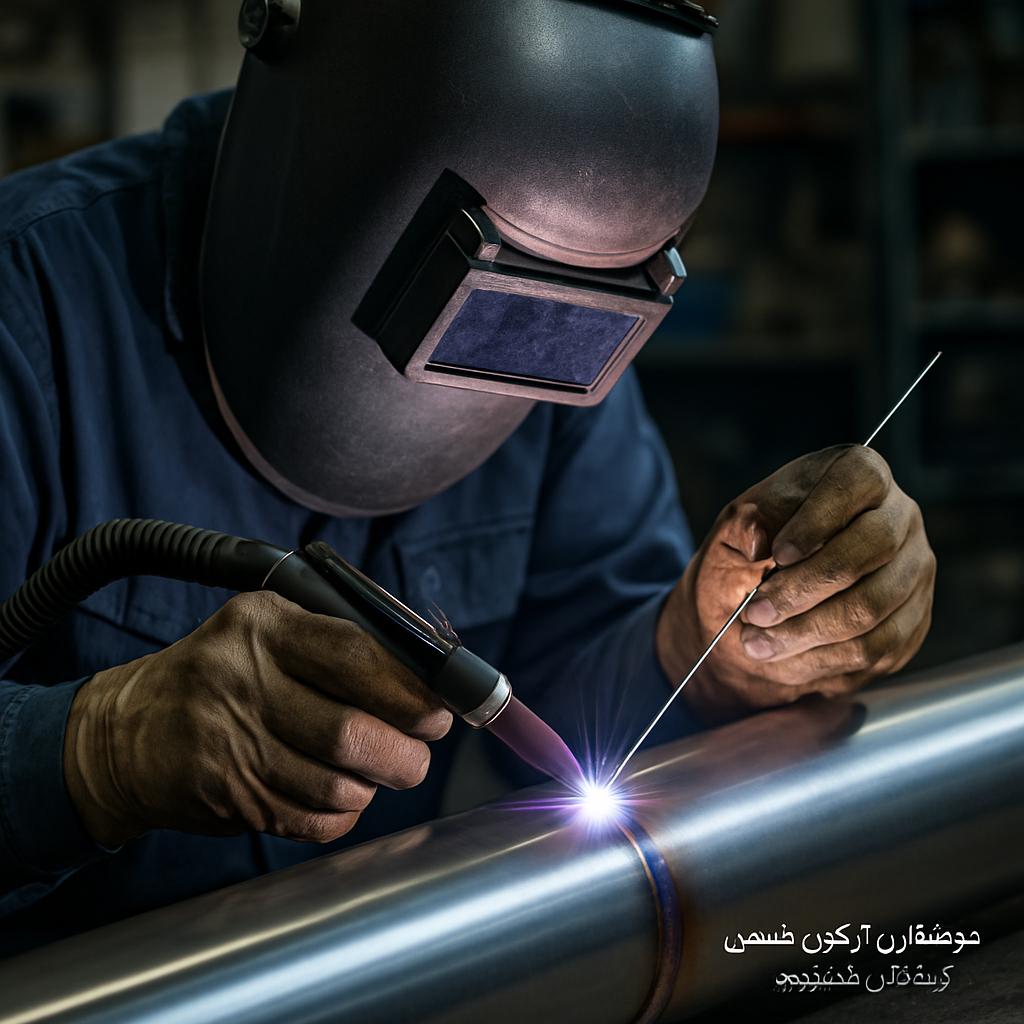
برای پاسخ به این سوال، باید گفت که جوشکاری آرگون چیست ؟ این روش، که نام علمی آن GTAW (Gas Tungsten Arc Welding) است، یک فرآیند جوشکاری قوسی است که در آن قوس الکتریکی بین یک الکترود تنگستن غیرمصرفی و قطعه کار ایجاد میشود. حوضچه مذاب و الکترود توسط یک گاز محافظ خنثی (معمولاً آرگون خالص) از اتمسفر محافظت میشوند. سیم جوش (فیلر) در صورت نیاز، به صورت دستی یا مکانیکی وارد حوضچه مذاب میشود.
ویژگیهای کلیدی جوشکاری TIG عبارتند از:
- الکترود تنگستن غیرمصرفی: این الکترود فقط برای ایجاد قوس استفاده میشود و در حوضچه مذاب حل نمیشود.
- گاز محافظ خنثی: آرگون یا مخلوطی از آرگون و هلیوم، حوضچه مذاب و منطقه اطراف آن را از آلودگیهای جوی محافظت میکند.
- عدم وجود سرباره: بر خلاف جوشکاری قوس الکتریکی با الکترود دستی، در TIG هیچ سربارهای تولید نمیشود که نیاز به تمیزکاری پس از جوشکاری را به حداقل میرساند.
- کنترل دقیق حرارت: جوشکار میتواند به راحتی جریان و ولتاژ را کنترل کند تا نفوذ و ظاهر جوش مطلوب را به دست آورد.
مزایای جوشکاری تیگ برای تیتانیوم
دلایل متعددی وجود دارد که جوشکاری تیگ را به روشی ایدهآل برای تیتانیوم تبدیل میکند:
- محافظت عالی از گاز: جوشکاری TIG بهترین محافظت را در برابر آلودگیهای اتمسفری فراهم میکند. این امر برای تیتانیوم که به شدت به اکسیژن و نیتروژن حساس است، حیاتی است.
- کیفیت جوش بالا: این روش جوشهایی با ظاهر بسیار تمیز، صاف، بدون تخلخل و با خواص مکانیکی عالی تولید میکند.
- کنترل دقیق: جوشکار کنترل بسیار خوبی بر روی حوضچه مذاب و تزریق فلز پرکننده دارد که برای دستیابی به جوشهای دقیق و بدون نقص در تیتانیوم ضروری است.
- عدم پاشش و سرباره: عدم وجود پاشش و سرباره، علاوه بر کاهش نیاز به تمیزکاری، خطر آلودگی جوش را نیز کاهش میدهد.
- مناسب برای ضخامتهای مختلف: جوشکاری TIG برای جوشکاری تیتانیوم در ضخامتهای نازک تا متوسط بسیار مناسب است.
آمادگیها و ملاحظات حیاتی در جوشکاری تیتانیوم
موفقیت در جوشکاری تیتانیوم به روش تیگ بیش از هر چیز به رعایت دقیق مراحل آمادهسازی و کنترل شرایط محیطی بستگی دارد.
تمیزکاری و آمادهسازی سطح
این مرحله شاید مهمترین گام در جوشکاری تیتانیوم باشد. هرگونه آلودگی روی سطح میتواند منجر به عیوب جدی در جوش شود:
- حذف آلودگیها: روغن، گریس، اثر انگشت، رنگ، گرد و غبار و هرگونه آلودگی آلی باید به طور کامل از سطح قطعات و سیم جوش پاک شود. برای این کار معمولاً از حلالهایی مانند استون یا ایزوپروپیل الکل استفاده میشود.
- برداشتن لایه اکسیدی: لایه اکسیدی طبیعی روی تیتانیوم باید قبل از جوشکاری حذف شود. این کار با برسزنی مکانیکی (فقط با برس سیمی استیل ضدزنگ نو و اختصاصی برای تیتانیوم) یا اسیدشویی شیمیایی انجام میشود.
- خشک کردن کامل: پس از تمیزکاری با حلال، قطعات باید کاملاً خشک شوند تا رطوبت باعث ایجاد آلودگی هیدروژنی نشود.
- دستکش و محیط تمیز: جوشکار باید از دستکشهای تمیز و بدون پرز استفاده کند و محیط جوشکاری باید عاری از گرد و غبار، رطوبت و جریان هوای ناگهانی باشد.
انتخاب گاز محافظ و تجهیزات
- آرگون خالص: گاز محافظ باید آرگون خالص با خلوص 99.999% (5.0) یا بالاتر باشد. هرگونه ناخالصی میتواند به کیفیت جوش آسیب برساند.
- پشتبندی گاز (Back Purging): محافظت تنها از سمت جوش کافی نیست. باید فضای پشت جوش نیز با گاز آرگون پر شود تا از واکنش سطح زیرین با هوا جلوگیری شود. این کار با استفاده از محفظههای مهر و موم شده (پشتبند)، کاورهای دنبالهدار (Trailing Shields) یا نوارهای آببندی موقت انجام میشود.
- نازل بزرگ و لنز گازی: استفاده از نازلهای سرامیکی بزرگ و لنزهای گازی کمک میکند تا جریان آرگون یکنواختتر و گستردهتر باشد و پوشش بهتری فراهم کند.
- جریان گاز مناسب: جریان گاز محافظ باید به اندازه کافی بالا باشد تا محافظت کامل را فراهم کند، اما نه آنقدر زیاد که باعث اغتشاش جریان گاز و مکش هوای محیط شود.
- الکترود تنگستن: معمولاً از الکترودهای تنگستن با آلیاژ 2% توریم (Thoriated) یا 2% لانتانیوم (Lanthanated) استفاده میشود. نوک الکترود باید به صورت مخروطی تیز شود تا قوس پایدار و متمرکزی ایجاد کند.
پارامترهای جوشکاری
- جریان DCEN: برای جوشکاری تیتانیوم، جریان مستقیم با قطبیت الکترود منفی (DCEN – Direct Current Electrode Negative) استفاده میشود.
- کنترل حرارت ورودی: به دلیل هدایت حرارتی پایین تیتانیوم، حرارت ورودی باید به دقت کنترل شود تا از گرمای بیش از حد، رشد دانه و تغییر شکل جلوگیری شود.
- سرعت جوشکاری: سرعت جوشکاری باید به گونهای باشد که حوضچه مذاب کاملاً توسط گاز محافظ پوشش داده شود و زمان کافی برای خنک شدن تحت پوشش گاز وجود داشته باشد.
- جریان پس از جوش (Post-Flow): پس از اتمام جوشکاری، جریان گاز محافظ باید برای مدتی (معمولاً 10 تا 20 ثانیه یا بیشتر) ادامه یابد تا جوش و منطقه حرارت دیده به اندازه کافی خنک شوند و از واکنش با هوای محیط جلوگیری شود.
چالشها و راهحلها در جوشکاری تیتانیوم
حتی با رعایت تمام پروتکلها، ممکن است در جوشکاری تیتانیوم با چالشهایی مواجه شویم. شناخت این چالشها و راه حلهای آنها بسیار مهم است.
علت تغییر رنگ تیتانیوم و جلوگیری از آن
یکی از مهمترین شاخصها برای ارزیابی کیفیت جوش تیتانیوم، رنگ سطح جوش و HAZ (منطقه متاثر از حرارت) است. علت تغییر رنگ تیتانیوم در اثر جوشکاری، واکنش آن با اکسیژن و نیتروژن جو در دماهای بالا است. این تغییر رنگ نشاندهنده میزان آلودگی و کیفیت محافظت گازی است:
- نقرهای براق (Silver/Bright): ایدهآلترین وضعیت. نشاندهنده محافظت کامل و عدم آلودگی است.
- کاهی روشن (Light Straw): قابل قبول، نشاندهنده محافظت خوب.
- کاهی تیره (Dark Straw): محافظت کافی نیست، اما ممکن است برای برخی کاربردهای غیربحرانی قابل قبول باشد.
- آبی (Blue): نشاندهنده آلودگی قابل توجه است. جوش شکننده شده و خواص مکانیکی آن کاهش یافته است.
- بنفش (Purple): آلودگی شدیدتر.
- خاکستری/سفید گچی (Grey/White): شدیدترین حالت آلودگی. جوش به شدت ترد و غیرقابل استفاده است.
جلوگیری: برای جلوگیری از تغییر رنگ، باید محافظت گازی را به بهترین نحو انجام داد. این شامل استفاده از آرگون خالص، جریان گاز کافی، پشتبندی مناسب، استفاده از کاور دنبالهدار و اطمینان از جریان پس از جوش به مدت کافی است.
آلودگی و شکنندگی
آلودگیهای هیدروژنی، اکسیژنی و نیتروژنی میتوانند باعث ترد شدن جوش تیتانیوم شوند. این آلودگیها میتوانند از موارد زیر نشأت بگیرند:
- تمیزکاری نامناسب قطعات یا سیم جوش.
- کاور گاز ناکافی (کمبود جریان گاز، سرعت جوشکاری بالا، باد محیط).
- رطوبت در گاز محافظ یا محیط.
راه حل: همانطور که قبلاً ذکر شد، رعایت دقیق پروتکلهای تمیزکاری، استفاده از گاز محافظ با خلوص بالا و اطمینان از محافظت کامل جوش در تمام مراحل، از بروز این مشکل جلوگیری میکند.
ترکخوردگی
ترکخوردگی در جوش تیتانیوم معمولاً ناشی از موارد زیر است:
- آلودگی و تردی شدید.
- تنشهای پسماند بالا به دلیل عدم کنترل حرارت و گیرداری بیش از حد قطعات.
- طراحی نامناسب فیکسچر.
راه حل: کاهش حرارت ورودی، استفاده از تکنیکهای جوشکاری مناسب برای کنترل تنش، طراحی مناسب اتصالات و استفاده از فیلر متناسب با آلیاژ تیتانیوم میتواند به کاهش خطر ترکخوردگی کمک کند.
کاربردهای تیتانیوم و جوشکاری آن
توانایی جوشکاری موفقیتآمیز تیتانیوم، کاربردهای آن را در صنایع مختلف گسترش داده است. در اینجا به برخی از مهمترین کاربرد مخازن تیتانیوم و سایر سازههای جوش داده شده تیتانیومی اشاره میکنیم:
صنایع هوافضا و نظامی
- قطعات هواپیما: بدنه، ارابههای فرود، اجزای موتور جت، سازههای بال. (به دلیل نسبت مقاومت به وزن بالا)
- فضاپیما و موشک: بدنه موشکها، مخازن سوخت، قطعات ماهواره. (مقاومت در برابر دمای بالا و محیطهای شدید)
- زیردریاییها و شناورهای نظامی: به دلیل مقاومت عالی در برابر خوردگی آب شور دریا.
صنایع شیمیایی و پتروشیمی
- مخازن ذخیره سازی: برای نگهداری مواد شیمیایی خورنده مانند اسید نیتریک، کلریدها و آمونیاک.
- مبدلهای حرارتی: در محیطهای خورنده که نیاز به انتقال حرارت کارآمد دارند.
- لولهکشی و پمپها: برای جابجایی سیالات خورنده.
- راکتورهای شیمیایی: در فرآیندهایی که نیاز به مقاومت بالا در برابر خوردگی و دما دارند.
پزشکی و بیوتکنولوژی
- ایمپلنتهای ارتوپدی: مانند پروتزهای مفصلی زانو و لگن، صفحات و پیچهای استخوانی.
- ایمپلنتهای دندانی: فیکسچرهای دندانی.
- ابزارهای جراحی: به دلیل زیستسازگاری و مقاومت به خوردگی در برابر مایعات بدن و مواد استریلکننده.
- دستگاههای پزشکی: اجزای داخلی پمپهای تزریق یا دستگاههای دیالیز.
سایر کاربردها
- صنایع دریایی: پروانههای کشتی، شفتها، اجزای مورد استفاده در آب شور.
- خودروسازی (کاربردهای خاص): سیستمهای اگزوز با عملکرد بالا، قطعات موتور در خودروهای مسابقهای.
- تجهیزات ورزشی: فریم دوچرخهها، چوب گلف، راکت تنیس (به دلیل وزن سبک و استحکام).
- معماری: روکش نما و سقف ساختمانهای خاص.
خدمات تخصصی جوشکاری آرگون سیار
با توجه به حساسیت و پیچیدگیهای جوشکاری تیتانیوم، یافتن متخصصان باتجربه و مجهز برای انجام این کار بسیار حائز اهمیت است. این نوع جوشکاری نیازمند مهارت، دانش فنی عمیق و تجهیزات پیشرفته است که هر کارگاهی قادر به ارائه آن نیست.
در بسیاری از موارد، به خصوص برای تعمیرات سازههای بزرگ، مخازن یا تجهیزاتی که امکان جابجایی آنها وجود ندارد، نیاز به خدمات جوشکاری در محل پروژه است. اینجاست که نقش جوشکاری آرگون سیار تهران و شهرهای دیگر پررنگ میشود. تیمهای متخصص با تجهیزات کامل جوشکاری آرگون میتوانند به محل شما اعزام شده و خدمات جوشکاری تیتانیوم را با بالاترین کیفیت و رعایت تمام استانداردهای لازم ارائه دهند. این خدمات شامل:
- ارزیابی و مشاوره فنی در محل.
- آمادهسازی دقیق قطعات و محیط کار.
- استفاده از گاز محافظ با خلوص بالا و تکنیکهای محافظتی پیشرفته (مانند پشتبندی و کاور دنبالهدار).
- کنترل کیفیت بصری و تستهای لازم پس از جوشکاری.
- تعمیرات تخصصی و ساخت قطعات تیتانیومی.
انتخاب یک تیم ماهر و متخصص برای انجام جوشکاری تیتانیوم، تضمینکننده دوام و عملکرد بهینه قطعات و سازههای شما خواهد بود.
نتیجهگیری
جوشکاری تیتانیوم با جوش آرگون (TIG) یک فرآیند هنرمندانه و علمی است که نیازمند دقت، دانش و تجربه فراوان است. خواص فلز تیتانیوم، اگرچه آن را به یک ابرفلز برای صنایع مدرن تبدیل کرده، اما چالشهای خاصی را نیز در زمینه اتصال ایجاد میکند.
با رعایت دقیق مراحل آمادهسازی، استفاده از گاز محافظ خالص، کنترل دقیق پارامترهای جوشکاری و توجه به جزئیات برای جلوگیری از آلودگی و تغییر رنگ، میتوان به جوشهای تیتانیومی با کیفیت و مقاومت بالا دست یافت. این جوشها نقش حیاتی در کاربردهای حساس و بحرانی از هوافضا و پزشکی گرفته تا صنایع شیمیایی و دریایی ایفا میکنند و زمینه را برای پیشرفتهای تکنولوژیکی بیشتر فراهم میآورند.
برای اطمینان از کیفیت و استاندارد بالای پروژههای جوشکاری تیتانیوم خود، همواره توصیه میشود از متخصصین مجرب و خدمات تخصصی بهره بگیرید. در صورت نیاز به مشاوره یا خدمات جوشکاری تخصصی تیتانیوم، میتوانید از طریق صفحه تماس با ما در وبسایت joshargon.ir با کارشناسان ما در ارتباط باشید.