جوشکاری آرگون چیست ؟ راهنمای جامع جوش TIG
جوشکاری آرگون یا TIG، یکی از پیشرفتهترین و دقیقترین روشهای جوشکاری است که به دلیل کیفیت و زیبایی جوش نهایی، در صنایع مختلف از جمله هوافضا، پزشکی و خودروسازی کاربرد فراوانی دارد. این مقاله به طور جامع به این پرسش که جوشکاری آرگون چیست ؟ پاسخ میدهد، نحوه انجام آن را شرح میدهد، مزایا و خطرات آن را بررسی میکند و اطلاعات مفیدی درباره خدمات جوشکاری آرگون سیار تهران ارائه میدهد.
جوشکاری آرگون چیست؟ درک یک فناوری پیشرفته
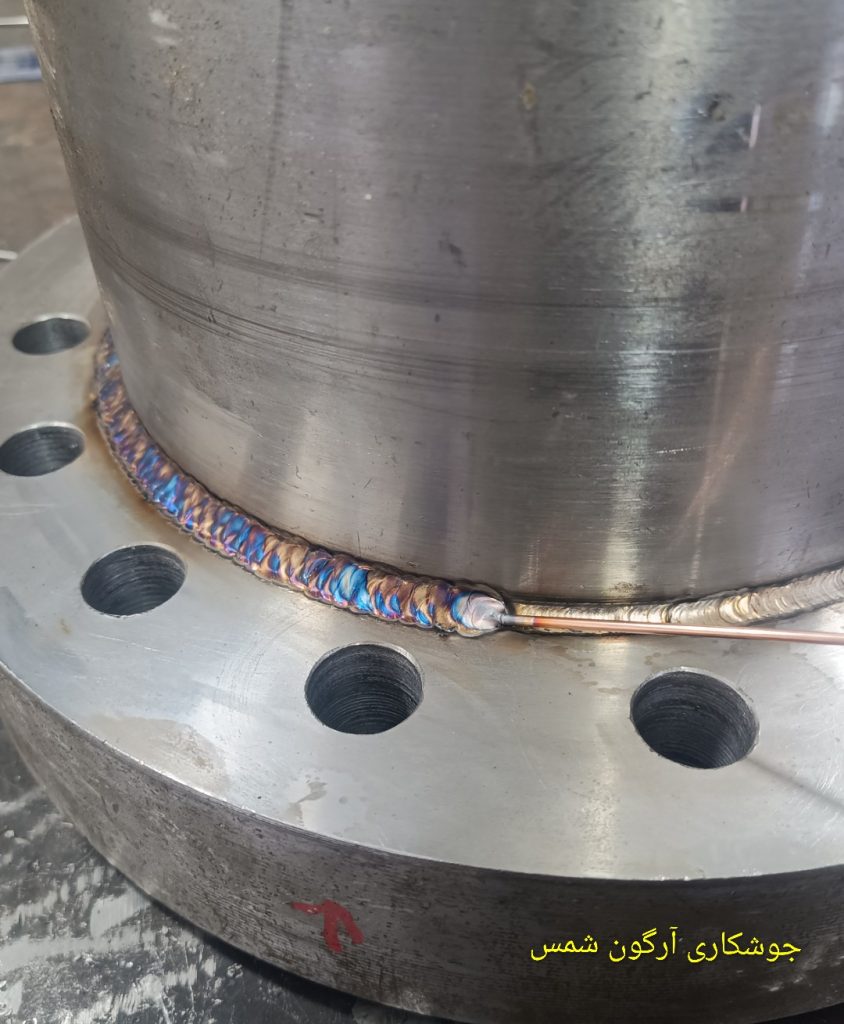
جوشکاری آرگون، که با نام جوشکاری TIG (تنگستن بیگاز محافظ) نیز شناخته میشود، یک فرآیند جوشکاری قوس الکتریکی است که از یک الکترود تنگستن غیرمصرفی برای ایجاد قوس و گرمای لازم برای ذوب فلز پایه استفاده میکند. وجه تمایز اصلی این روش، استفاده از گاز آرگون (و گاهی مخلوطی از آن با سایر گازهای خنثی مانند هلیوم) به عنوان گاز محافظ است. این گاز اطراف حوضچه مذاب و الکترود را از آلایندههای جوی نظیر اکسیژن و نیتروژن محافظت کرده و از اکسیداسیون و آلودگی فلز جلوگیری میکند. نتیجه این فرآیند، یک جوش بسیار تمیز، قوی و زیبا با حداقل پاشش است.
در جوشکاری آرگون، بر خلاف بسیاری از روشهای دیگر، الکترود تنگستن ذوب نمیشود؛ بلکه تنها گرمای لازم برای ذوب فلز پایه را تأمین میکند. اگر نیاز به اضافه کردن فلز پرکننده باشد، این کار به صورت دستی یا مکانیکی و جداگانه، با استفاده از یک سیم جوش (فیلر) انجام میشود. اپراتور با کنترل دقیق جریان، ولتاژ، سرعت حرکت مشعل و مقدار فیلر، میتواند جوشی با کیفیت بینظیر ایجاد کند. این دقت بالا، جوش آرگون را به انتخابی ایدهآل برای جوشکاری فلزات خاص و نازک، و همچنین کاربردهایی که نیازمند ظاهری بیعیب و نقص هستند، تبدیل کرده است.
فناوری جوشکاری آرگون نه تنها در جوشکاری فلزات آهنی و فولاد ضد زنگ، بلکه در جوشکاری فلزات غیرآهنی مانند آلومینیوم، منیزیم، مس، برنج و تیتانیوم نیز کاربرد گستردهای دارد. کنترل دقیق فرآیند و کیفیت بالای جوش نهایی، این روش را به یکی از محبوبترین و مورد اعتمادترین گزینهها در صنعت تبدیل کرده است.
تاریخچه جوشکاری آرگون: از ایده تا واقعیت
تاریخچه جوشکاری آرگون به اوایل قرن بیستم بازمیگردد، زمانی که نیاز به جوشکاری فلزات خاص و واکنشپذیر مانند آلومینیوم و منیزیم، که در روشهای سنتی با مشکلات زیادی روبرو بودند، احساس شد. روشهای جوشکاری رایج در آن زمان، مانند جوشکاری با الکترود دستی (SMAW)، نمیتوانستند از اکسیداسیون شدید این فلزات در حین جوشکاری جلوگیری کنند، که منجر به جوشهایی شکننده و پر از عیب میشد.
اولین گامهای توسعه جوشکاری TIG در سالهای دهه ۱۹۲۰ و ۱۹۳۰ برداشته شد، اما پیشرفت چشمگیر آن در دهه ۱۹۴۰ و با تلاشهای راسل مریت (Russell Meredith) از شرکت نورثروپ (Northrop Aircraft) و ویلیام هوبارت (William Hobard) رخ داد. مریت در سال ۱۹۴۲ اختراع خود را به ثبت رساند که از یک الکترود تنگستن در یک محفظه گاز هلیوم استفاده میکرد تا حوضچه مذاب را از اکسیژن و نیتروژن محافظت کند. این روش، که در ابتدا به نام “Heliarc” شناخته میشد، امکان جوشکاری موفقیتآمیز آلومینیوم و منیزیم را فراهم آورد و انقلابی در صنایع هوافضا و دفاعی ایجاد کرد.
با گذشت زمان و توسعه منابع قدرت جوشکاری و همچنین استفاده از گاز آرگون که در دسترستر و ارزانتر از هلیوم بود، این روش به سرعت گسترش یافت. آرگون به دلیل چگالی بالاتر، محافظت بهتری در برابر باد ارائه میداد و قوس پایدارتری ایجاد میکرد. با نامگذاری مجدد به TIG (Tungsten Inert Gas)، این فرآیند به طور فزایندهای در صنایع مختلف مورد پذیرش قرار گرفت. از آن زمان تاکنون، فناوری جوشکاری آرگون با معرفی دستگاههای پیشرفتهتر، کنترلهای الکترونیکی دقیقتر و الکترودهای بهبود یافته، تکامل یافته و به یکی از ستونهای اصلی جوشکاری دقیق و با کیفیت تبدیل شده است.
جوشکاری آرگون چطور انجام میشود؟ مراحل و اصول کار
فرآیند جوشکاری آرگون، هرچند به نظر پیچیده میرسد، اما با رعایت اصول و تمرین کافی قابل یادگیری است. درک اینکه جوشکاری آرگون چطور انجام میشود؟ به شما کمک میکند تا با دقت بیشتری این عملیات را مشاهده یا انجام دهید. این فرآیند شامل چندین مرحله کلیدی و استفاده از تجهیزات خاص است:
تجهیزات لازم برای جوشکاری آرگون
- دستگاه جوش TIG: منبع تغذیه جریان (DC برای اکثر فلزات و AC برای آلومینیوم و منیزیم) که قادر به تولید جریانهای پایین و پایدار است.
- مشعل (تورچ) TIG: شامل یک دسته، کلید کنترل قوس، نازل سرامیکی برای هدایت گاز محافظ و یک کولت (Collet) برای نگه داشتن الکترود تنگستن.
- الکترود تنگستن: این الکترود غیرمصرفی بوده و در انواع مختلف (مانند تنگستن خالص، توریمدار، لانتانیمدار و سریمدار) موجود است که هر کدام برای نوع خاصی از فلز و جریان مناسب هستند.
- کپسول گاز آرگون و رگولاتور: گاز آرگون با خلوص بالا (معمولاً ۹۹.۹۹٪) برای محافظت از حوضچه مذاب و الکترود. رگولاتور نیز برای تنظیم جریان گاز استفاده میشود.
- سیم جوش (فیلر): در صورت نیاز به افزودن فلز، از سیم جوش با ترکیب شیمیایی مشابه فلز پایه استفاده میشود.
- تجهیزات ایمنی: شامل ماسک جوشکاری با فیلتر محافظ UV و IR، دستکشهای جوشکاری مقاوم در برابر حرارت، لباس کار مناسب و کفش ایمنی.
مراحل عملیاتی جوشکاری آرگون
- آمادهسازی سطح کار: تمیز کردن کامل سطح فلز از هرگونه چربی، رنگ، زنگزدگی یا آلودگی بسیار حیاتی است. این کار میتواند با برس سیمی، سنگزنی یا حلالهای شیمیایی انجام شود. لبههای قطعات نیز باید برای بهترین نفوذ جوش، آمادهسازی شوند.
- تنظیم دستگاه جوش: انتخاب نوع جریان (AC/DC)، تنظیم آمپر مناسب بر اساس نوع و ضخامت فلز، تنظیم جریان گاز آرگون و زمان پیشگاز و پسگاز (مدت زمان جریان گاز قبل و بعد از قوس) از مراحل مهم است.
- انتخاب الکترود تنگستن و تیز کردن آن: الکترود مناسب با توجه به نوع فلز و جریان انتخاب میشود. برای جوشکاری DC، الکترود باید به شکل مخروطی تیز شود تا قوس پایدار و متمرکزی ایجاد کند. برای جوشکاری AC، نوک الکترود کمی گرد میشود.
- شروع قوس: قوس در جوشکاری آرگون معمولاً به دو روش فرکانس بالا (HF Start) یا لیفت آرک (Lift Arc) آغاز میشود. در روش HF، قوس بدون تماس الکترود با قطعه کار شروع میشود که از آلودگی الکترود جلوگیری میکند.
- ایجاد حوضچه مذاب: پس از شروع قوس، اپراتور الکترود را در فاصله مناسبی از قطعه کار نگه میدارد تا گرمای لازم برای ایجاد یک حوضچه مذاب کوچک فراهم شود.
- هدایت مشعل و افزودن فیلر: با حرکت منظم و یکنواخت مشعل، حوضچه مذاب به جلو هدایت میشود. اگر نیاز به افزودن فلز پرکننده باشد، سیم جوش به آرامی و به صورت دستی وارد لبه جلویی حوضچه مذاب شده و ذوب میشود. هماهنگی بین حرکت مشعل، افزودن فیلر و حفظ فاصله الکترود از حوضچه مذاب، نیاز به تمرین و مهارت دارد.
- پایان کار و خنککاری: پس از اتمام جوشکاری، اپراتور به آرامی قوس را قطع میکند، اما جریان گاز محافظ برای مدت زمان کوتاهی (پسگاز) ادامه مییابد تا حوضچه مذاب و الکترود در حال خنک شدن، از تماس با هوای محیط محافظت شوند. این کار از تردی و اکسیداسیون جوش جلوگیری میکند.
دقت و کنترل بالا در هر یک از این مراحل، تضمینکننده کیفیت نهایی جوش آرگون خواهد بود.
مزایای جوش آرگون: چرا انتخاب اول صنعتگران است؟
وقتی صحبت از جوش آرگون چه مزیتی دارد ؟ میشود، پاسخ کوتاه این است: کیفیت بینظیر، کنترل عالی و تطبیقپذیری بالا. این ویژگیها باعث شدهاند که جوشکاری آرگون به یکی از محبوبترین و مورد اعتمادترین روشها در صنایع مختلف تبدیل شود. در ادامه به برخی از مهمترین مزایای این فرآیند میپردازیم:
- کیفیت بالای جوش: جوشهای TIG از نظر زیبایی و استحکام بینظیر هستند. به دلیل عدم استفاده از فلاکس و حفاظت کامل گاز آرگون، جوش نهایی عاری از حفره، ترک و آلودگی است و ظاهری صاف، تمیز و یکنواخت دارد که در بسیاری از کاربردها به تمیزکاری پس از جوش نیاز ندارد.
- کنترل دقیق بر فرآیند: اپراتور کنترل بسیار بالایی بر حوضچه مذاب، نفوذ جوش، و افزودن فلز پرکننده دارد. این کنترل دقیق، امکان جوشکاری قطعات بسیار نازک و حساس را فراهم میکند که با سایر روشها دشوار یا غیرممکن است.
- قابلیت جوشکاری انواع فلزات: جوشکاری آرگون تقریباً برای جوشکاری تمامی فلزات قابل جوش، از جمله فولادهای کربنی و آلیاژی، فولاد ضد زنگ، آلومینیوم، منیزیم، مس، نیکل، تیتانیوم و آلیاژهای آنها مناسب است. این تطبیقپذیری بالا، آن را به ابزاری چندکاره تبدیل میکند.
- عدم پاشش و دود کم: به دلیل ماهیت فرآیند و عدم استفاده از فلاکس، جوشکاری آرگون تقریباً هیچ پاششی ندارد و میزان دود و بخارات تولید شده نیز بسیار کمتر از سایر روشها است. این ویژگی هم به تمیزی محیط کار کمک میکند و هم نیاز به تمیزکاری پس از جوش را به حداقل میرساند.
- عدم نیاز به تمیزکاری پس از جوش: به دلیل کیفیت بالای جوش و عدم وجود سرباره یا پاشش، در بسیاری از موارد نیازی به عملیات تمیزکاری و پرداخت پس از جوشکاری نیست، که این امر باعث صرفهجویی در زمان و هزینه میشود.
- مناسب برای جوشکاری فلزات نازک: کنترل دقیق حرارت و قوس، TIG را به روشی ایدهآل برای جوشکاری ورقها و لولههای بسیار نازک تبدیل کرده است، بدون اینکه خطر سوختگی یا تغییر شکل فلز وجود داشته باشد.
- ایجاد جوشهای بدون عیب: با توجه به محافظت عالی گاز و کنترل اپراتور، احتمال ایجاد عیوب جوش مانند تخلخل، بریدگی کناره (Undercut) و ذوب ناقص به شدت کاهش مییابد.
این مزایا در کنار هم، جوش آرگون را به یک انتخاب برتر برای کاربردهایی که به دقت، استحکام و زیبایی جوش اهمیت میدهند، تبدیل کرده است.
کاربردهای جوشکاری آرگون در صنایع مختلف
تنوع فلزاتی که جوشکاری آرگون میتواند آنها را با کیفیتی عالی جوش دهد و همچنین دقت و تمیزی بالای این فرآیند، منجر به کاربرد گسترده آن در طیف وسیعی از صنایع شده است. در اینجا به برخی از مهمترین حوزههای کاربرد جوش آرگون اشاره میکنیم:
- صنایع هوافضا و هوانوردی: جوشکاری قطعات حساس هواپیما، راکتها و فضاپیماها که نیاز به استحکام و اطمینانپذیری بسیار بالا دارند، به دلیل توانایی جوش TIG در جوشکاری آلیاژهای سبک و مقاوم به حرارت مانند تیتانیوم و آلومینیوم با کیفیت بینظیر، از کاربردهای اصلی این روش است.
- صنایع پزشکی: ساخت تجهیزات پزشکی دقیق، ابزارهای جراحی، و پروتزهای پزشکی که نیاز به جوشهای تمیز، بدون آلودگی و با مقاومت به خوردگی بالا دارند، عمدتاً با جوشکاری آرگون انجام میشود، خصوصاً برای فلزاتی مانند فولاد ضد زنگ و تیتانیوم.
- خودروسازی: جوشکاری قطعات اگزوز از جنس فولاد ضد زنگ، ساخت شاسیهای مسابقهای سبک وزن، و تعمیر قطعات حساس موتور در خودروهای لوکس و اسپرت از جمله کاربردهای TIG در این صنعت است.
- صنایع غذایی و دارویی: ساخت مخازن، لولهکشیها و تجهیزاتی که با مواد غذایی و دارویی در تماس هستند، نیاز به سطوح بسیار صاف و بهداشتی دارند تا از تجمع باکتریها جلوگیری شود. جوش آرگون با ایجاد جوشهایی بدون تخلخل و صاف، این نیاز را برآورده میکند.
- صنایع پتروشیمی و نیروگاهی: جوشکاری خطوط لوله حساس، مخازن تحت فشار، و قطعات توربین که در معرض دما و فشار بالا قرار دارند، با استفاده از TIG انجام میشود تا از حداکثر ایمنی و دوام اطمینان حاصل شود.
- ساخت و ساز و معماری: در پروژههایی که به زیبایی و استحکام سازه اهمیت داده میشود، مانند نردههای استیل، تزئینات فلزی و نمای ساختمان، جوشکاری آرگون کاربرد فراوان دارد.
- تعمیرات دقیق و نگهداری: برای تعمیر قطعات فلزی گرانقیمت یا حساس که نیاز به دقت بالا دارند، مانند پرههای توربین، قالبهای صنعتی، یا ابزارهای دقیق، جوش TIG گزینهای ایدهآل است.
- هنرهای فلزی و جواهرسازی: هنرمندان فلزکار و جواهرسازان برای ایجاد آثار هنری ظریف و پیچیده با فلزات گرانبها یا تزئینی، از دقت و تمیزی جوش آرگون بهره میبرند.
این گستره وسیع کاربردها نشان میدهد که جوش آرگون یک فناوری حیاتی و چندمنظوره در دنیای مدرن است.
جوش آرگون چه خطراتی دارد و چگونه از آنها پیشگیری کنیم؟
با وجود مزایای فراوان، فرآیند جوشکاری، از جمله جوش آرگون، خطراتی را به همراه دارد که آگاهی و رعایت نکات ایمنی برای پیشگیری از آنها ضروری است. پاسخ به این سوال که جوش آرگون چه خطراتی دارد، شامل موارد زیر میشود:
خطرات عمده
- اشعه فرابنفش و مادون قرمز (UV و IR): قوس الکتریکی جوشکاری TIG، به ویژه در آمپراژهای بالا، مقادیر زیادی از اشعههای UV و IR تولید میکند. تماس مستقیم با این اشعهها میتواند منجر به سوختگی شدید پوست (مشابه آفتابسوختگی شدید) و آسیب جدی به چشم شود که به “قوسزدگی” یا “برقزدگی چشم” معروف است و با درد شدید، قرمزی و حساسیت به نور همراه است.
- گازهای سمی و بخارات فلزات: اگرچه جوشکاری آرگون نسبت به سایر روشها دود کمتری تولید میکند، اما بخارات فلزات (به خصوص فلزات خاص مانند روی، سرب، کادمیوم یا بریلیم) و همچنین گازهای حاصل از تجزیه حلالها، رنگها یا پوششهای روی قطعه کار، میتوانند سمی باشند و در صورت استنشاق طولانیمدت به ریهها آسیب برسانند. گاز آرگون نیز در فضاهای بسته میتواند جایگزین اکسیژن شده و باعث خفگی شود.
- شوک الکتریکی: دستگاههای جوشکاری با جریانهای بالا کار میکنند و هرگونه تماس با قطعات برقدار یا کابلهای آسیبدیده میتواند منجر به شوک الکتریکی خطرناک یا حتی مرگ شود.
- سوختگی: دمای بالای قوس و حوضچه مذاب، و همچنین قطعات کار گرم شده، خطر سوختگی شدید را به همراه دارند.
- آتشسوزی و انفجار: جرقهها و گرمای حاصل از جوشکاری میتوانند مواد قابل اشتعال را مشتعل کنند. همچنین، جوشکاری در نزدیکی مخازن حاوی مواد قابل اشتعال یا گازهای فشرده (مانند سیلندرهای گاز آرگون) میتواند خطر انفجار به همراه داشته باشد.
راهکارهای پیشگیری
- استفاده از تجهیزات ایمنی فردی (PPE):
- ماسک جوشکاری: استفاده از ماسک با فیلتر محافظ UV و IR که دارای درجه تیرگی مناسب برای جوشکاری TIG باشد (معمولاً بین ۹ تا ۱۳)، الزامی است.
- دستکشهای جوشکاری: دستکشهای چرمی یا مقاوم در برابر حرارت برای محافظت از دستها در برابر سوختگی و جرقه.
- لباس کار مقاوم: لباسهای ضخیم و مقاوم در برابر آتش (مانند لباسهای تمام پنبه یا چرمی) برای محافظت از بدن.
- کفش ایمنی: برای محافظت پاها در برابر سقوط اجسام داغ یا سنگین.
- تهویه مناسب: کار در محیطی با تهویه کافی برای دفع بخارات و گازهای مضر. در صورت نیاز، از سیستمهای مکنده موضعی یا تهویه اجباری استفاده شود.
- رعایت نکات ایمنی الکتریکی: اطمینان از سالم بودن کابلها و اتصالات دستگاه جوش، عدم کار با دست خیس یا در محیط مرطوب، و استفاده از عایقهای مناسب.
- آموزش و آگاهی: جوشکاران باید آموزشهای لازم در خصوص خطرات جوشکاری و نحوه استفاده صحیح از تجهیزات ایمنی را دیده باشند.
- پاکسازی محیط کار: حذف هرگونه مواد قابل اشتعال از اطراف محل جوشکاری و اطمینان از عدم وجود گازهای انفجاری.
با رعایت این نکات ایمنی، میتوان خطرات ناشی از جوش آرگون را به حداقل رساند و فرآیند جوشکاری را به صورت ایمن انجام داد.
انتخاب دستگاه جوشکاری آرگون مناسب: راهنمای خرید
انتخاب یک دستگاه جوشکاری آرگون (TIG) مناسب، میتواند تفاوت زیادی در کیفیت کار و راحتی شما ایجاد کند. با توجه به تنوع مدلها و برندها، آشنایی با ویژگیهای کلیدی برای یک خرید آگاهانه ضروری است:
۱. نوع جریان (AC/DC):
- DC (جریان مستقیم): برای جوشکاری اکثر فلزات مانند فولاد، فولاد ضد زنگ، مس، تیتانیوم و آلیاژهای نیکل استفاده میشود. این نوع جریان، قوس پایدار و نفوذ خوبی ایجاد میکند.
- AC (جریان متناوب): عمدتاً برای جوشکاری آلومینیوم و منیزیم ضروری است. جریان AC به شکستن لایه اکسید روی سطح آلومینیوم کمک میکند و جوشی تمیز و قوی را فراهم میآورد.
- AC/DC هر دو: اگر قصد جوشکاری آلومینیوم و سایر فلزات را دارید، دستگاههای AC/DC بهترین گزینه هستند که انعطافپذیری بالایی را ارائه میدهند.
۲. قدرت و چرخه کار (Duty Cycle):
- آمپر خروجی: دستگاه باید آمپر کافی برای جوشکاری ضخامتهای مورد نظر شما را داشته باشد. برای کارهای سبکتر ممکن است ۱۵۰ آمپر کافی باشد، اما برای کارهای صنعتی و ضخیمتر به ۲۰۰ آمپر یا بیشتر نیاز است.
- چرخه کار (Duty Cycle): این مشخصه نشان میدهد که دستگاه چقدر میتواند در یک دوره ۱۰ دقیقهای بدون آسیب دیدن، جوشکاری کند. به عنوان مثال، یک دستگاه با ۶۰% Duty Cycle در ۲۰۰ آمپر، میتواند به مدت ۶ دقیقه در ۲۰۰ آمپر جوشکاری کند و سپس برای ۴ دقیقه نیاز به استراحت دارد. برای کارهای سنگین و مداوم، به Duty Cycle بالاتری نیاز دارید.
۳. ویژگیهای اضافی:
- شروع قوس فرکانس بالا (HF Start): این ویژگی به شما اجازه میدهد تا بدون تماس الکترود با قطعه کار، قوس را شروع کنید که از آلودگی الکترود و قطعه کار جلوگیری میکند و برای جوشکاریهای دقیق بسیار مهم است.
- کنترل پالس: امکان تنظیم جریان به صورت پالسهای متناوب، به کنترل بهتر حرارت، کاهش تغییر شکل و افزایش کیفیت جوش در فلزات نازک کمک میکند.
- تنظیمات پیشگاز و پسگاز: قابلیت تنظیم مدت زمان جریان گاز قبل و بعد از قوس برای محافظت کامل از الکترود و حوضچه مذاب.
- قابلیت اتصال پدال پایی: پدال پایی به شما امکان میدهد تا آمپر جوشکاری را در حین کار کنترل کنید، که برای جوشکاریهای حساس و پیچیده بسیار مفید است.
- قابلیتهای MMA/Stick: برخی دستگاههای TIG قابلیت جوشکاری با الکترود دستی (SMAW) را نیز دارند که برای کاربردهای عمومیتر مفید است.
۴. بودجه و برند:
- بودجه: دستگاههای TIG از نظر قیمت تفاوت زیادی دارند. نیازها و بودجه خود را مشخص کنید.
- برند: انتخاب برندهای معتبر و شناخته شده که خدمات پس از فروش و گارانتی مناسبی ارائه میدهند، میتواند از بروز مشکلات در آینده جلوگیری کند.
با در نظر گرفتن این نکات، میتوانید دستگاه جوش آرگون مناسبی را برای نیازهای خود انتخاب کنید که هم کارایی لازم را داشته باشد و هم سرمایهگذاری هوشمندانهای باشد.
جوشکاری آرگون سیار تهران: خدمات در محل
در بسیاری از مواقع، نیاز به خدمات جوشکاری، به ویژه جوشکاری آرگون، در محل پروژه یا کارگاه مشتری احساس میشود. جابجایی قطعات بزرگ، سنگین یا حساس به محل کارگاه جوشکاری، میتواند دشوار، هزینهبر و زمانبر باشد. اینجاست که خدمات جوشکاری آرگون سیار تهران اهمیت پیدا میکند.
مفهوم جوشکاری سیار
جوشکاری سیار به خدماتی اطلاق میشود که جوشکار با تجهیزات کامل خود به محل مورد نظر مشتری مراجعه کرده و عملیات جوشکاری را در همان مکان انجام میدهد. این سرویس برای تعمیرات اضطراری، نصب سازههای فلزی در محل، جوشکاری قطعاتی که امکان جابجایی ندارند، یا پروژههایی که نیاز به حضور متخصص در سایت دارند، ایدهآل است.
مزایای جوشکاری آرگون سیار
- راحتی و صرفهجویی در زمان: نیاز به جابجایی قطعه کار یا سازه از بین میرود، که در وقت و انرژی مشتری صرفهجویی میکند.
- کاهش هزینهها: از بین رفتن هزینههای حمل و نقل و باربری قطعات بزرگ یا سنگین.
- انعطافپذیری: امکان انجام کار در ساعات غیر اداری یا در شرایط خاص پروژه.
- نظارت مستقیم: مشتری میتواند به طور مستقیم بر فرآیند جوشکاری و پیشرفت کار نظارت داشته باشد.
- راه حلهای فوری: برای تعمیرات اضطراری و حساس که نیاز به واکنش سریع دارند، بسیار کارآمد است.
انتخاب خدمات جوشکاری آرگون سیار در تهران
هنگام انتخاب یک تیم جوشکاری آرگون سیار تهران، به نکات زیر توجه کنید:
- تجربه و تخصص: اطمینان حاصل کنید که جوشکاران دارای تجربه کافی در جوش آرگون و جوشکاری سیار هستند و میتوانند با انواع فلزات و شرایط مختلف کار کنند.
- تجهیزات کامل: یک تیم سیار باید تمامی تجهیزات لازم برای جوشکاری آرگون (دستگاه جوش، کپسول گاز، ژنراتور برق در صورت نیاز و ابزارهای ایمنی) را به همراه داشته باشد.
- قابلیت اطمینان و سرعت عمل: سرعت در اعزام و انجام کار، به ویژه برای پروژههای حساس، از اهمیت بالایی برخوردار است.
- مجوزها و بیمه: اطمینان از داشتن مجوزهای لازم و پوشش بیمهای برای حوادث احتمالی.
- محدوده خدمات: بررسی کنید که آیا تیم مورد نظر محدوده مکانی مورد نظر شما را پوشش میدهد یا خیر.
برای اطلاعات بیشتر در مورد خدمات جوشکاری آرگون سیار تهران و مشاهده نمونه کارها، میتوانید به بخش دربارهما مراجعه کرده یا برای هماهنگی و مشاوره، از طریق بخش تماس با ما با کارشناسان ما ارتباط برقرار کنید.
نتیجهگیری
در این مقاله به صورت جامع به این پرسش که جوشکاری آرگون چیست ؟ پاسخ دادیم و تمامی جنبههای مهم این فرآیند پیشرفته را از تاریخچه و نحوه انجام تا مزایا، خطرات و کاربردهای آن بررسی کردیم. جوشکاری آرگون با توانایی خود در ایجاد جوشهایی با کیفیت بینظیر، استحکام بالا و ظاهری زیبا، جایگاه ویژهای در صنایع مختلف پیدا کرده است. از صنایع هوافضا و پزشکی گرفته تا ساخت و ساز و تعمیرات دقیق، این روش به عنوان یک راهکار مطمئن و کارآمد شناخته میشود. اهمیت رعایت نکات ایمنی در حین انجام این فرآیند نیز غیر قابل انکار است و همواره باید مورد توجه قرار گیرد.
امیدواریم این راهنمای جامع به شما در درک بهتر این فناوری کمک کرده باشد و بتوانید با اطلاعات کافی، بهترین تصمیمات را در رابطه با نیازهای جوشکاری خود بگیرید. برای کسب اطلاعات بیشتر یا درخواست خدمات جوشکاری آرگون تخصصی و سیار در تهران، میتوانید به بخش دربارهما در وبسایت ما مراجعه کرده یا از طریق بخش تماس با ما، با کارشناسان مجرب ما در ارتباط باشید.