مقدمه
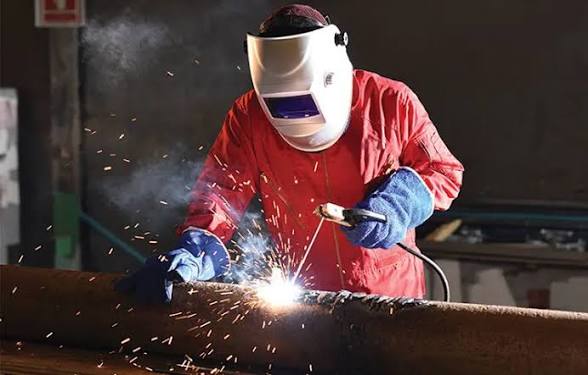
جوشکاری صنعتی یکی از فرآیندهای حیاتی در صنایع مختلف است که بهوسیله آن قطعات فلزی و غیر فلزی به یکدیگر متصل میشوند. این فرآیند مهم نهتنها در ساخت سازههای بزرگ و کوچک بلکه در تعمیر و نگهداری تجهیزات نیز نقش بسزایی دارد. در این مقاله به بررسی انواع روشهای جوشکاری، بهویژه جوشکاری آرگون و جوشکاری co2، و کاربردهای آنها در صنعت میپردازیم.
انواع روشهای جوشکاری
جوشکاری به عنوان یکی از اصلیترین روشهای اتصال فلزات، دارای انواع مختلفی است که هرکدام برای شرایط و کاربردهای خاصی مناسب هستند. در ادامه به بررسی برخی از مهمترین روشهای جوشکاری میپردازیم.
جوشکاری قوس الکتریکی
جوشکاری قوس الکتریکی فرآیندی است که در آن از یک قوس الکتریکی برای گرم کردن و ذوب کردن فلزات استفاده میشود. این روش به دو دسته اصلی جوشکاری دستی و جوشکاری اتوماتیک تقسیم میشود.
جوشکاری آرگون
جوشکاری آرگون، که به عنوان جوشکاری TIG (Tungsten Inert Gas) نیز شناخته میشود، یکی از روشهای بسیار دقیق در جوشکاری است. در این روش از یک قوس الکتریکی بین الکترود تنگستن و قطعه کار استفاده میشود و گاز آرگون به عنوان محافظ برای جلوگیری از اکسیداسیون و آلودگی محل جوشکاری به کار میرود.
جوشکاری co2
جوشکاری co2 یا جوشکاری MIG (Metal Inert Gas) یکی از رایجترین روشهای جوشکاری در صنایع مختلف است. در این روش از گاز دیاکسید کربن به عنوان گاز محافظ استفاده میشود که علاوه بر محافظت، باعث کاهش هزینههای جوشکاری نیز میشود.
کاربردهای جوشکاری در صنعت
جوشکاری در صنایع مختلفی از جمله خودروسازی، ساختمانسازی، کشتیسازی و صنایع نفت و گاز کاربرد دارد. هر صنعت بسته به نیازهای خاص خود، از روشهای مختلف جوشکاری استفاده میکند.
صنعت خودروسازی
در صنعت خودروسازی، جوشکاری برای اتصال قطعات بدنه و شاسی به کار میرود. روشهای مختلفی مانند جوشکاری نقطهای و جوشکاری قوس الکتریکی در این صنعت بسیار مورد استفاده قرار میگیرند.
صنعت نفت و گاز
در صنعت نفت و گاز، لولهها و مخازن تحت فشار با استفاده از روشهای جوشکاری خاصی مانند جوشکاری آرگون و جوشکاری قوس الکتریکی ساخته میشوند. این روشها به دلیل دقت و استحکام بالا، در این صنعت بسیار محبوب هستند.
مزایا و معایب جوشکاری آرگون و co2
هر روش جوشکاری دارای مزایا و معایب خاص خود است که باید بر اساس نیازهای پروژه انتخاب شود.
مزایای جوشکاری آرگون
- دقت بالا و کیفیت جوش بهتر
- قابلیت جوشکاری مواد نازک و حساس
- عدم نیاز به جریان الکتریکی بالا
معایب جوشکاری آرگون
- هزینه بالاتر نسبت به روشهای دیگر
- نیاز به تخصص و مهارت بالا
مزایای جوشکاری co2
- سرعت بالای جوشکاری
- هزینه کمتر نسبت به جوشکاری آرگون
- قابلیت استفاده در پروژههای بزرگ
معایب جوشکاری co2
- کیفیت جوش پایینتر نسبت به جوشکاری آرگون
- نیاز به تجهیزات پیچیدهتر
نتیجهگیری
جوشکاری صنعتی یکی از فرآیندهای اساسی در تولید و تعمیرات صنعتی است که بهواسطه آن قطعات مختلف به یکدیگر متصل میشوند. انتخاب روش مناسب جوشکاری، بسته به نیازهای پروژه و نوع مواد مورد استفاده، میتواند تفاوت زیادی در کیفیت و هزینههای پروژه ایجاد کند. جوشکاری آرگون و جوشکاری co2 هر دو از روشهای مهم و پرکاربرد در صنعت هستند که با شناخت مزایا و معایب آنها میتوان به تصمیمگیری بهتری در پروژههای جوشکاری دست یافت.
پرسشهای متداول
آیا جوشکاری آرگون برای تمامی فلزات مناسب است؟
جوشکاری آرگون بهویژه برای فلزات نازک و حساس، مانند آلومینیوم و فولاد ضدزنگ، مناسب است. اما برای فلزات ضخیمتر ممکن است نیاز به جریان الکتریکی بالاتری داشته باشد.
چه تفاوتی بین جوشکاری آرگون و جوشکاری co2 وجود دارد؟
جوشکاری آرگون دقت بالاتری دارد و برای جوشکاری مواد نازک مناسبتر است، در حالی که جوشکاری co2 سرعت بالاتر و هزینه کمتری دارد و برای پروژههای بزرگتر مناسب است.
چه مواردی بر کیفیت جوش تأثیر میگذارد؟
کیفیت جوش تحت تأثیر عواملی مانند نوع و تنظیمات دستگاه جوشکاری، مهارت جوشکار، نوع فلز و شرایط محیطی قرار دارد. انتخاب روش مناسب و تجربه جوشکار میتواند به بهبود کیفیت جوش کمک کند.