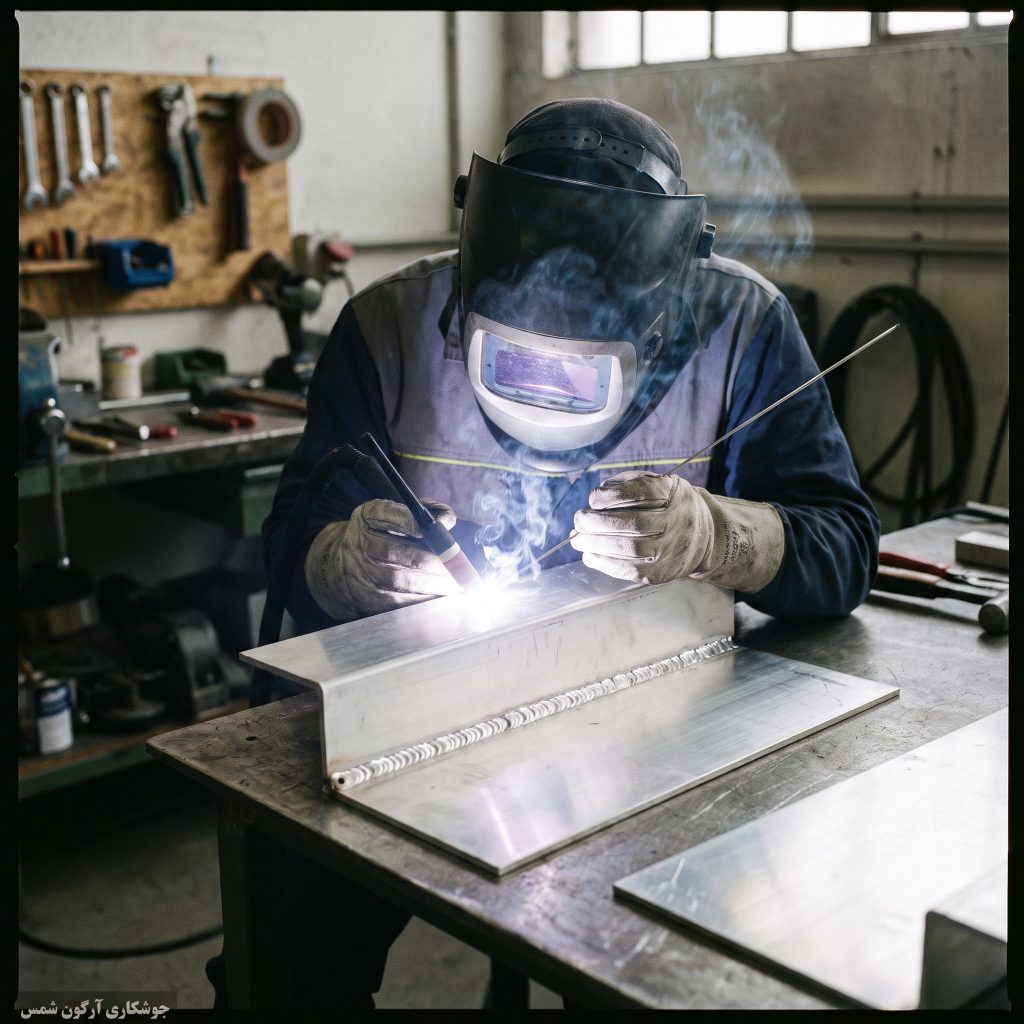
جوشکاری آلومینیوم به روش تیگ (TIG) که با نام جوش آرگون نیز شناخته میشود، یکی از دقیقترین و باکیفیتترین روشها برای اتصال قطعات آلومینیومی است. این مقاله به بررسی جامع اصول، تجهیزات، مراحل آمادهسازی و نکات کلیدی برای دستیابی به جوشی محکم و زیبا در آلومینیوم میپردازد تا شما با دانش کافی وارد این حوزه شوید و بهترین نتایج را در جوشکاری آلومینیوم به دست آورید.
مقدمه
آلومینیوم و آلیاژهای آن به دلیل خواص منحصر به فردی مانند وزن سبک، مقاومت به خوردگی بالا و رسانایی حرارتی و الکتریکی عالی، کاربرد وسیعی در صنایع مختلف از جمله خودروسازی، هوافضا، ساختمانسازی و ساخت مبلمان پیدا کردهاند. با این حال، جوشکاری آلومینیوم به دلیل ویژگیهای خاص این فلز، چالشهایی را به همراه دارد که آن را از جوشکاری فلزاتی مانند فولاد متمایز میکند. لایه اکسید سطحی، رسانایی حرارتی بالا و نقطه ذوب پایینتر نسبت به اکسید، تنها بخشی از این چالشها هستند.
در میان روشهای مختلف جوشکاری، جوشکاری تیگ (TIG) یا جوش آرگون به عنوان یکی از بهترین گزینهها برای جوشکاری آلومینیوم شناخته میشود. این روش که با استفاده از الکترود تنگستن غیرمصرفی و گاز محافظ آرگون انجام میشود، امکان کنترل دقیق حوضچه مذاب و تولید جوشهایی با کیفیت بالا، ظاهر زیبا و عاری از عیوب را فراهم میآورد. در این مقاله قصد داریم به طور مفصل به بررسی ابعاد مختلف جوشکاری آلومینیوم به روش تیگ بپردازیم.
چرا جوشکاری آلومینیوم به روش تیگ (آرگون)؟
جوشکاری تیگ به دلیل مزایای فراوانی که ارائه میدهد، برای اتصال قطعات المینیوم بسیار محبوب است:
- کیفیت بالای جوش: جوشهای تولید شده با تیگ دارای نفوذ عمیق، ظاهر تمیز و عاری از عیوب هستند.
- کنترل دقیق: جوشکار کنترل بسیار خوبی بر روی حوضچه مذاب، سرعت تغذیه سیم و گرمای ورودی دارد.
- عدم پاشش و سرباره: در این روش پاشش مذاب (اسپاتر) وجود ندارد و نیازی به پاکسازی سرباره نیست.
- مناسب برای ضخامتهای مختلف: از ورقهای نازک گرفته تا قطعات ضخیمتر، میتوان با تیگ جوشکاری کرد.
- ظاهر زیبا: جوشهای تیگ آلومینیوم بسیار تمیز و با ظاهری براق هستند که نیاز به پرداختکاری کمتری دارند.
با وجود این مزایا، چالشهایی مانند لایه اکسید آلومینیوم، رسانایی حرارتی بالای المینیوم و حساسیت به آلودگی نیازمند مهارت و دقت بالا در جوشکاری آرگون هستند.
اصول جوشکاری تیگ آلومینیوم
برای انجام یک جوشکاری تیگ موفق روی آلومینیوم، درک اصول و تجهیزات ضروری است.
تجهیزات مورد نیاز
- دستگاه جوش تیگ AC/DC: برای جوشکاری المینیوم، حتماً نیاز به دستگاه جوشی دارید که قابلیت جریان متناوب (AC) داشته باشد. جریان AC به شکستن لایه اکسید سطحی آلومینیوم کمک میکند.
- گاز محافظ آرگون: گاز آرگون خالص (۹۹.۹۹۹٪) به عنوان گاز محافظ برای جلوگیری از اکسیداسیون و آلودگی حوضچه مذاب استفاده میشود.
- سیم جوش آلومینیوم: انتخاب نوع سیم جوش باید بر اساس آلیاژ قطعه کار انجام شود (مثلاً 4043 یا 5356).
- الکترود تنگستن: برای جوشکاری آلومینیوم از الکترودهای تنگستن با سر سبز (حاوی زیرکونیوم) یا خاکستری (حاوی لانتانیم) استفاده میشود. تنگستن باید کاملاً تمیز و نوکتیز باشد.
- مشعل تیگ و لوازم مصرفی: شامل بدنه مشعل، کولت، کولتبادی، نازل سرامیکی و کلاهک.
- ابزار آمادهسازی سطح: برس استیل ضد زنگ (فقط برای آلومینیوم)، حلال چربیزدا، سمباده یا فرز.
مراحل آمادهسازی سطح
یکی از مهمترین مراحل در جوشکاری آلومینیوم با تیگ، آمادهسازی صحیح سطح است. لایه اکسید آلومینیوم دارای نقطه ذوب بالاتری نسبت به خود آلومینیوم است و باید قبل از جوشکاری برداشته شود:
- تمیزکاری مکانیکی: با استفاده از برس استیل ضد زنگ (که هرگز برای فولاد استفاده نشده باشد) یا سمباده، لایه اکسید سطحی را خراشیده و از بین ببرید.
- چربیزدایی: با استفاده از حلالهایی مانند استون یا الکل، هرگونه چربی، روغن یا آلودگی را از سطح قطعه پاک کنید.
- خشک کردن: مطمئن شوید که قطعه کاملاً خشک شده و هیچ رطوبتی روی آن باقی نمانده باشد.
انتخاب پارامترهای جوشکاری
تنظیم صحیح پارامترهای جوشکاری تیگ برای آلومینیوم حیاتی است:
- جریان AC: حتماً از جریان متناوب (AC) استفاده کنید.
- فرکانس (Frequency): فرکانس AC بالاتر (مثلاً 120-200 هرتز) منجر به قوس پایدارتر و کنترل بهتر حوضچه مذاب میشود.
- بالانس (Balance): تنظیم بالانس AC (درصد زمان نیمسیکل مثبت در برابر منفی) برای شکستن لایه اکسید و نفوذ جوش اهمیت دارد. معمولاً بین ۶۵% تا ۷۵% برای نیمسیکل منفی (cleaning action) تنظیم میشود.
- جریان شروع و پایانی (Start/End Current): برای جلوگیری از ترک خوردگی و حفره در شروع و پایان جوش.
- سرعت حرکت و طول قوس: قوس کوتاه و سرعت حرکت یکنواخت و متوسط برای نفوذ یکنواخت و کنترل حوضچه مذاب ضروری است.
نکات کلیدی برای جوش موفق آلومینیوم با تیگ
انتخاب صحیح سیم جوش
انتخاب سیم جوش مناسب برای آلیاژ آلومینیوم پایه اهمیت زیادی دارد. دو نوع پرکاربرد عبارتند از:
- سیم جوش 4043: برای آلیاژهای حاوی سیلیکون مانند 3003, 6061, 6063. دارای سیالیت بالا و مقاومت خوب در برابر ترک خوردگی.
- سیم جوش 5356: برای آلیاژهای حاوی منیزیم مانند 5052, 5083. استحکام بالا و مقاومت به خوردگی عالی، به خصوص در محیطهای دریایی.
کنترل گرمای ورودی
آلومینیوم به دلیل رسانایی حرارتی بالا، گرما را به سرعت پخش میکند. کنترل گرمای ورودی برای جلوگیری از تاب برداشتن و ایجاد ترک حیاتی است:
- پیشگرمایش (Preheating): برای قطعات ضخیمتر یا پیچیدهتر، پیشگرمایش تا دمای ۱۰۰-۱۵۰ درجه سانتیگراد میتواند مفید باشد.
- سرعت جوشکاری: سرعت جوشکاری باید به اندازه کافی بالا باشد تا گرما در یک منطقه متمرکز نماند، اما نه آنقدر سریع که نفوذ کافی حاصل نشود.
استفاده از گاز محافظ مناسب
گاز آرگون خالص بهترین گزینه برای جوشکاری آرگون آلومینیوم است. نرخ جریان گاز محافظ باید به گونهای تنظیم شود که حوضچه مذاب را به طور کامل از اتمسفر محافظت کند.
تکنیک حرکت مشعل
در جوشکاری تیگ آلومینیوم، معمولاً تکنیک “فشار دادن” (Push) با زاویه مشعل حدود ۱۰-۱۵ درجه به سمت جلو ترجیح داده میشود. این کار به دید بهتر حوضچه مذاب و دور کردن گازهای محافظ کمک میکند.
رعایت نکات ایمنی
مانند هر فرآیند جوشکاری، رعایت نکات ایمنی جوشکاری آرگون از اهمیت بالایی برخوردار است. استفاده از کلاه جوشکاری با فیلتر مناسب (shade 10-12)، دستکشهای محافظ، لباس کار مقاوم در برابر جرقه و اطمینان از تهویه مناسب محیط کار برای جلوگیری از استنشاق گازها و بخارات سمی ضروری است. همچنین باید از تماس با قطعات داغ و مدارهای الکتریکی جدا خودداری کرد.
چالشهای رایج و راهکارهای آنها
- تخلخل (Porosity): معمولاً ناشی از آلودگی سطح (رطوبت، روغن)، گاز محافظ نامناسب یا تنظیمات نادرست دستگاه است. تمیزکاری دقیق، اطمینان از خلوص گاز و تنظیم صحیح پارامترها میتواند این مشکل را حل کند.
- ترک خوردگی (Cracking): میتواند به دلیل انتخاب سیم جوش نامناسب، انقباض سریع در هنگام سرد شدن یا طراحی نامناسب اتصال باشد. استفاده از سیم جوش مناسب با ترکیب آلیاژی صحیح و کنترل سرعت سرد شدن میتواند کمککننده باشد.
- سرباره یا اکسیدهای تنگستن (Tungsten Inclusions): در صورت برخورد الکترود تنگستن با حوضچه مذاب یا استفاده از تنگستن نامناسب، ذرات تنگستن میتوانند وارد جوش شوند. حفظ طول قوس مناسب و استفاده از تنگستن با کیفیت بالا این مشکل را کاهش میدهد.
آموزش و یادگیری جوشکاری آلومینیوم
جوشکاری آلومینیوم با تیگ یک مهارت است که نیاز به تمرین و صبر دارد. بهترین راه برای تسلط بر آن، شرکت در دورههای آموزش جوشکاری آرگون و کار عملی زیر نظر یک مربی مجرب است. منابع آنلاین و ویدئوهای آموزشی نیز میتوانند مکمل خوبی برای یادگیری باشند، اما تجربه عملی و بازخورد مستقیم از استاد بسیار ارزشمند است.
جوشکاری آرگون سیار در تهران
در بسیاری از موارد، جابجایی قطعات بزرگ آلومینیومی برای انجام جوشکاری آرگون به کارگاه دشوار یا غیرممکن است. در چنین شرایطی، خدمات جوشکاری آرگون سیار تهران راهکاری ایدهآل است. تیمهای متخصص با تجهیزات کامل به محل پروژه شما میآیند و خدمات جوشکاری آلومینیوم را با بالاترین کیفیت در محل ارائه میدهند. این خدمات به خصوص برای تعمیرات، مونتاژ سازههای بزرگ یا پروژههایی که نیاز به انعطافپذیری زمانی و مکانی دارند، بسیار کارآمد هستند.
نتیجهگیری
جوشکاری آلومینیوم به روش تیگ (آرگون) فرآیندی دقیق و نیازمند مهارت است که با رعایت اصول صحیح و توجه به جزئیات، میتوان به نتایجی فوقالعاده دست یافت. از آمادهسازی صحیح سطح و انتخاب تجهیزات مناسب گرفته تا کنترل دقیق پارامترهای جوش و رعایت نکات ایمنی جوشکاری آرگون، هر مرحله در کیفیت نهایی جوش تاثیرگذار است. با کسب دانش و تجربه لازم در جوشکاری آرگون، میتوانید به یک جوشکار ماهر در این زمینه تبدیل شوید. برای کسب اطلاعات بیشتر و یا استفاده از خدمات تخصصی جوشکاری آرگون سیار تهران، میتوانید با ما تماس با ما برقرار کنید و یا در بخش دربارهما اطلاعات بیشتری کسب نمایید.