آموزش جوشکاری استیل: راهنمای جامع برای جوشکاران مبتدی و حرفهای
جوشکاری استیل یکی از مهارتهای پرکاربرد و حساس در صنایع مختلف است که به دلیل خواص منحصربهفرد استیل، نیازمند دقت و تکنیکهای خاصی است. این مقاله یک راهنمای جامع برای آموزش جوشکاری استیل ارائه میدهد، از معرفی اصول اولیه و تجهیزات مورد نیاز گرفته تا بررسی روشهای مختلف جوشکاری و نکات کلیدی برای جلوگیری از تاب برداشتن ورقها و دستیابی به جوشی با کیفیت. اگر به دنبال تسلط بر هنر جوشکاری استیل هستید، این مطلب اطلاعات ارزشمندی را در اختیار شما قرار خواهد داد.
مقدمه: چرا جوشکاری استیل متفاوت است؟
استیل یا فولاد ضد زنگ، به دلیل مقاومت بالا در برابر خوردگی، زیبایی ظاهری و دوام طولانی، در صنایع گوناگونی از جمله پتروشیمی، غذایی، داروسازی، معماری و ساخت تجهیزات خانگی کاربرد فراوان دارد. اما خواص منحصربهفرد این آلیاژ، آن را نسبت به فولاد کربن معمولی برای جوشکاری کمی چالشبرانگیزتر میکند.
مهمترین تفاوتهای استیل که بر فرآیند جوشکاری آن تأثیر میگذارند، عبارتند از:
- لایه محافظ کروم (Passivation Layer): استیل یک لایه نازک و نامرئی از اکسید کروم روی سطح خود تشکیل میدهد که مسئول مقاومت آن در برابر خوردگی است. حفظ این لایه در حین جوشکاری بسیار حیاتی است.
- رسانایی حرارتی پایین: استیل رسانایی حرارتی کمتری نسبت به فولاد کربن دارد. این به معنای آن است که حرارت در محل جوش متمرکزتر میماند و دیرتر پخش میشود، که میتواند منجر به تاب برداشتن (اعوجاج) و سوختگی ورقهای نازک شود.
- انبساط حرارتی بالا: استیل ضریب انبساط حرارتی بالاتری دارد. این ویژگی باعث میشود در اثر حرارت جوش، بیشتر منبسط و منقبض شود که خطر تاب برداشتن و ایجاد تنشهای داخلی را افزایش میدهد.
- حساسیت به آلودگی: استیل به شدت به آلودگیها (مانند چربی، روغن، زنگزدگی و حتی اثر انگشت) حساس است. این آلودگیها میتوانند کیفیت جوش را به شدت کاهش داده و منجر به خوردگی یا ترک خوردگی شوند.
با توجه به این ویژگیها، انتخاب روش صحیح، تنظیمات دقیق دستگاه و رعایت نکات فنی اهمیت زیادی در دستیابی به جوشی با کیفیت و عاری از عیب در استیل دارد.
بهترین روشهای جوشکاری استیل
از میان روشهای مختلف جوشکاری، برخی برای استیل مناسبتر و برخی کمتر توصیه میشوند. در اینجا به بررسی متداولترین و بهترین روشها برای جوشکاری استیل میپردازیم:
جوشکاری تیگ (TIG/GTAW) یا جوشکاری آرگون
بدون شک، جوشکاری تیگ (TIG) که در ایران به “جوشکاری آرگون” نیز معروف است، بهترین و باکیفیتترین روش برای جوشکاری استیل، به خصوص ورقهای نازک و کارهایی که نیاز به دقت بالا و ظاهر زیبا دارند، محسوب میشود.
در آموزش جوشکاری تیگ، از یک الکترود تنگستن غیر مصرفی برای ایجاد قوس الکتریکی استفاده میشود. گاز محافظ آرگون نیز برای محافظت از حوضچه مذاب و الکترود در برابر آلودگیهای جوی به کار میرود. فلز پرکننده (فیلر) نیز به صورت دستی به حوضچه مذاب اضافه میشود.
مزایای جوشکاری تیگ برای استیل:
- کیفیت بالا: جوشهای بسیار تمیز، قوی و عاری از هرگونه آلودگی یا پاشش ایجاد میکند.
- کنترل دقیق: جوشکار کنترل بسیار خوبی بر روی پارامترهایی مانند حرارت، نفوذ و ظاهر جوش دارد.
- مناسب برای ورقهای نازک: به دلیل کنترل دقیق حرارت، بهترین گزینه برای آموزش جوشکاری ورق های نازک استیل محسوب میشود.
- عدم پاشش (Spatter): هیچگونه پاششی ایجاد نمیکند که نیاز به تمیزکاری پس از جوشکاری را به حداقل میرساند.
- قابلیت دید بالا: حوضچه مذاب به خوبی قابل مشاهده است.
معایب جوشکاری تیگ:
- سرعت پایین: نسبت به سایر روشها، کندتر است.
- نیاز به مهارت بالا: اپراتور باید مهارت و تجربه کافی داشته باشد.
- هزینه اولیه: تجهیزات ممکن است گرانتر باشند.
برای آشنایی بیشتر با این فرآیند، میتوانید به بخش آموزش جوشکاری آرگون در وبسایت ما مراجعه کنید.
جوشکاری میگ/ماگ (MIG/GMAW)
جوشکاری میگ (که در برخی موارد به آن جوشکاری CO2 نیز گفته میشود، اگرچه CO2 صرفاً یکی از گازهای محافظ برای فولاد کربن است و برای استیل ترکیبی از آرگون و گازهای دیگر استفاده میشود)، یک روش نیمهاتوماتیک است که در آن سیم جوش مصرفی به طور پیوسته از طریق تورچ تغذیه میشود.
برای جوشکاری استیل با روش میگ، باید از سیم جوش مخصوص استیل و گاز محافظ مناسب (معمولاً ترکیبی از آرگون با مقدار کمی CO2 یا اکسیژن) استفاده شود. جوشکاری co2 خالص به دلیل ایجاد کربن اضافی و آسیب به خواص ضد زنگ، برای استیل توصیه نمیشود.
مزایای جوشکاری میگ برای استیل:
- سرعت بالا: نسبت به تیگ، سرعت جوشکاری بالاتری دارد.
- یادگیری آسانتر: نسبتاً آسانتر از تیگ آموزش داده میشود.
- مناسب برای ضخامتهای متوسط: برای ورقهای با ضخامت متوسط تا بالا عملکرد خوبی دارد.
معایب جوشکاری میگ برای استیل:
- کیفیت ظاهری پایینتر: جوشها به تمیزی و زیبایی جوش تیگ نیستند.
- پاشش: ممکن است مقداری پاشش (Spatter) ایجاد کند.
- کنترل حرارت کمتر: کنترل دقیق حرارت در ورقهای نازک دشوارتر است.
جوشکاری الکترود پوششدار (SMAW) یا جوشکاری با قوس الکتریکی دستی
این روش که به “جوشکاری با الکترود دستی” نیز معروف است، برای جوشکاری استیل با ضخامتهای بالا و در محیطهای باز یا مکانهایی که دسترسی به تجهیزات گازی مشکل است، به کار میرود. باید از الکترودهای مخصوص استیل استفاده شود که دارای پوشش مناسب برای محافظت از حوضچه مذاب باشند.
مزایای جوشکاری الکترود دستی برای استیل:
- سهولت حمل و نقل: تجهیزات سبک و قابل حمل هستند.
- مقاوم در برابر باد: باد کمتر بر محافظت گاز تأثیر میگذارد.
- مقرون به صرفه: هزینه تجهیزات اولیه پایینتر است.
معایب جوشکاری الکترود دستی برای استیل:
- کیفیت ظاهری پایین: جوشها معمولاً خشنتر بوده و نیاز به تمیزکاری زیادی دارند.
- ایجاد سرباره: پس از جوشکاری باید سرباره را تمیز کرد.
- نامناسب برای ورقهای نازک: کنترل حرارت دشوار است و ممکن است باعث سوختگی یا تاب برداشتن شود.
تجهیزات ضروری برای جوشکاری استیل با روش تیگ
همانطور که ذکر شد، روش تیگ بهترین گزینه برای جوشکاری استیل است. برای شروع جوشکاری آرگون استیل، به تجهیزات زیر نیاز دارید:
۱. دستگاه جوش اینورتر TIG
دستگاهی با قابلیت DC برای جوشکاری استیل لازم است (برخلاف AC که برای آلومینیوم استفاده میشود). قابلیت پالس نیز برای کنترل بهتر حرارت و جوشکاری ورقهای نازک بسیار مفید است.
۲. گاز محافظ آرگون
گاز آرگون با خلوص بالا (۹۹.۹۹۵% یا بالاتر) ضروری است. از مخلوطهای گازی که برای فولاد کربن استفاده میشوند، خودداری کنید.
۳. الکترود تنگستن
برای جوشکاری استیل با جریان DC، معمولاً از الکترودهای تنگستن با افزودنیهایی مانند ۲% لانتانیوم (رنگ طلایی یا آبی) یا ۲% سریم (رنگ خاکستری) استفاده میشود. نوک الکترود باید به درستی تیز شده باشد (معمولاً با زاویه ۲۵ تا ۳۰ درجه).
۴. فیلر جوش (سیم جوش استیل)
انتخاب فیلر مناسب از اهمیت بالایی برخوردار است. فیلر باید با گرید استیل پایه مطابقت داشته باشد یا کمی آلیاژیتر باشد تا مقاومت در برابر خوردگی را حفظ کند. به عنوان مثال، برای جوشکاری استیل ۳۰۴، معمولاً از فیلر ER308L استفاده میشود. حرف L نشاندهنده کربن پایین (Low Carbon) است که به جلوگیری از “حساس شدن” (Sensitization) و از دست دادن مقاومت به خوردگی در ناحیه HAZ (منطقه متاثر از حرارت) کمک میکند.
۵. لوازم ایمنی و جانبی
- ماسک جوشکاری: با فیلتر خودکار تیره شونده (Auto-darkening)
- دستکش جوشکاری: مقاوم در برابر حرارت
- لباس کار محافظ: آستین بلند و مقاوم در برابر جرقه
- سنگ فرز و برس استیل: برای تمیزکاری قطعه کار (برس باید فقط برای استیل استفاده شود تا از آلودگی جلوگیری شود).
آموزش جوشکاری استیل مرحله به مرحله با روش تیگ
۱. آمادهسازی قطعه کار
این مرحله حیاتیترین بخش برای دستیابی به جوش با کیفیت است.
- تمیزکاری: سطح استیل باید کاملاً عاری از هرگونه چربی، روغن، رنگ، زنگزدگی، گرد و غبار و حتی اثر انگشت باشد. از حلالهای مخصوص (مانند استون یا ایزوپروپیل الکل) و پارچه تمیز استفاده کنید.
- برس زدن: در صورت نیاز، از یک برس سیمی استیل (که هرگز برای فولاد کربن استفاده نشده باشد) برای از بین بردن اکسیدها استفاده کنید.
- پخزنی: برای ورقهای با ضخامت بیش از ۳ میلیمتر، پخزنی لبهها برای نفوذ کامل جوش توصیه میشود.
- فیت آپ (Fit-up): قطعات باید به بهترین شکل ممکن در کنار هم قرار بگیرند. هرگونه شکاف یا فاصله زیاد، جوشکاری را دشوار و کیفیت را کاهش میدهد.
۲. تنظیمات دستگاه جوش
- نوع جریان: DCEN (Direct Current Electrode Negative) برای استیل.
- آمپر: مقدار آمپر به ضخامت ورق، نوع اتصال و سرعت جوشکاری شما بستگی دارد. یک قاعده سرانگشتی این است که به ازای هر میلیمتر ضخامت، حدود ۳۰ تا ۴۰ آمپر نیاز دارید (مثلاً برای ورق ۲ میلیمتر، ۶۰ تا ۸۰ آمپر). از قابلیت پالس برای کنترل بهتر حرارت و کاهش تابیدگی استفاده کنید.
- جریان گاز آرگون: جریان گاز را بین ۵ تا ۸ لیتر در دقیقه (CFH 10-15) تنظیم کنید. مطمئن شوید که گاز به طور یکنواخت از نازل خارج میشود.
- پیشجریان و پسجریان گاز (Pre-flow & Post-flow): تنظیم پیشجریان برای پاکسازی هوا از تورچ و پسجریان برای محافظت از حوضچه مذاب و الکترود پس از اتمام قوس ضروری است تا از اکسیداسیون جلوگیری شود.
۳. تکنیک جوشکاری
- فاصله الکترود: الکترود تنگستن باید به فاصله حدود ۱ تا ۳ میلیمتر از قطعه کار نگه داشته شود.
- زاویه تورچ: تورچ را با زاویه حدود ۷۰ تا ۸۰ درجه نسبت به سطح قطعه کار نگه دارید.
- ایجاد قوس: قوس را با استفاده از پدال یا دکمه روی تورچ ایجاد کنید. هرگز الکترود را به قطعه کار نکوبید.
- تشکیل حوضچه مذاب: اجازه دهید یک حوضچه مذاب کوچک روی سطح استیل تشکیل شود.
- افزودن فیلر: فیلر را به آرامی و با حرکتی منظم به لبه جلویی حوضچه مذاب اضافه کنید. فیلر را به آرامی وارد حوضچه کنید تا از آلودگی جلوگیری شود.
- حرکت تورچ و فیلر: حرکت تورچ و اضافه کردن فیلر باید با هماهنگی و ریتم مشخصی انجام شود. حرکات کوچک و یکنواخت باعث ایجاد جوشی تمیز و زیبا میشود.
- سرعت جوشکاری: سرعت جوشکاری باید ثابت باشد. سرعت خیلی کم باعث تجمع حرارت و تابیدگی میشود، و سرعت زیاد باعث عدم نفوذ کافی میگردد.
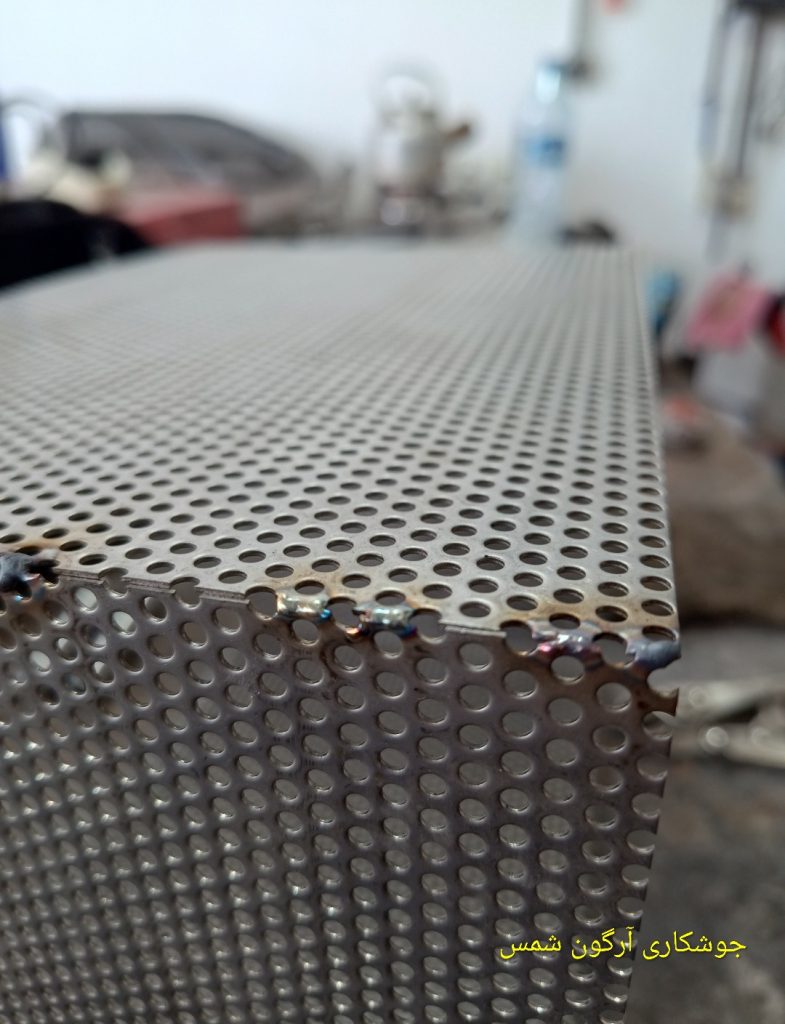
۴. جلوگیری از تاب برداشتن ورق (چگونه استیل را جوشکاری کنیم که ورق تاب برندارد)
تاب برداشتن یکی از چالشهای اصلی در جوشکاری استیل، به ویژه ورقهای نازک است. برای کاهش این پدیده:
- استفاده از پالس: دستگاههای جوش تیگ با قابلیت پالس، حرارت ورودی را کنترل میکنند و از تجمع حرارت جلوگیری میکنند.
- خالجوشهای متعدد (Tack Welds): قبل از شروع جوشکاری اصلی، قطعات را با خالجوشهای کوچک و متعدد در فواصل کوتاه به هم متصل کنید تا در جای خود ثابت شوند.
- روش گامبهگام یا پرشی (Skip Welding): به جای جوشکاری یکسره، جوشکاری را در بخشهای کوچک و متناوب انجام دهید. مثلاً ابتدا یک سانتیمتر جوش دهید، سپس یک فاصله بگذارید و دوباره جوش دهید. این کار اجازه میدهد حرارت در هر بخش پخش شود.
- توزیع حرارت (Heat Sink): استفاده از شمشهای مسی یا آلومینیومی در پشت یا اطراف محل جوش میتواند به جذب و پخش سریعتر حرارت کمک کند.
- کاهش آمپر و افزایش سرعت: هرچه آمپر کمتر و سرعت جوشکاری بیشتر باشد، حرارت کمتری به قطعه وارد میشود.
- استفاده از جیگ و فیکسچر: قطعه کار را به خوبی مهار کنید تا در حین جوشکاری حرکت نکند.
- جوشکاری با فیلر کمتر یا بدون فیلر: در ورقهای بسیار نازک، گاهی با جوشکاری بدون فیلر (autogenous welding) یا با حداقل فیلر، حرارت ورودی را کنترل میکنند.
۵. پشتبند گاز (Back Purging)
در جوشکاری استیل، به خصوص در ضخامتهای نازک و اتصالات نفوذی، استفاده از پشتبند گاز آرگون در پشت محل جوش بسیار مهم است. این کار از اکسیداسیون و “شکرک زدن” (sugaring) ریشه جوش جلوگیری میکند که به شدت بر مقاومت به خوردگی و استحکام جوش تأثیر میگذارد. پشتبند گاز با استفاده از یک فیکسچر یا نوار چسب مخصوص، فضایی را در پشت جوش ایجاد کرده و آن را با گاز آرگون پر میکند.
۶. تمیزکاری پس از جوشکاری
پس از اتمام جوشکاری، تمیزکاری جوش برای حفظ خواص ضد زنگ استیل و زیبایی ظاهری ضروری است:
- برس زدن: با استفاده از یک برس سیمی استیل تمیز (که فقط برای استیل استفاده میشود) هرگونه لکههای سطحی یا اکسیداسیون را از بین ببرید.
- پیکلینگ و پاسیواسیون (Pickling & Passivation): این فرآیندها با استفاده از مواد شیمیایی مخصوص، لایه اکسیدی کروم آسیبدیده را بازسازی میکنند و مقاومت به خوردگی را به حداکثر میرسانند. این مرحله به خصوص برای قطعاتی که در معرض محیطهای خورنده قرار دارند، حیاتی است.
چالشهای رایج و راهحلها در جوشکاری استیل
- تابیدگی (Warping): اصلیترین چالش که راه حلهای آن در بخش “جلوگیری از تاب برداشتن” توضیح داده شد.
- شکرک زدن (Sugaring) یا اکسیداسیون ریشه جوش: ناشی از عدم محافظت کافی گاز در پشت جوش. راهحل: استفاده از پشتبند گاز آرگون.
- تخلخل (Porosity): معمولاً ناشی از آلودگی قطعه کار، گاز محافظ نامناسب یا نامنظم، یا سرعت جوشکاری بالا. راهحل: تمیزکاری دقیق، تنظیم جریان گاز، کاهش سرعت.
- ترک خوردگی: ممکن است به دلیل انتخاب نادرست فیلر، تنشهای داخلی زیاد یا سرعت سرد شدن بیش از حد سریع رخ دهد. راهحل: انتخاب فیلر مناسب، کنترل حرارت ورودی، پیشگرمایش در موارد خاص.
- کاهش مقاومت به خوردگی: ناشی از حساس شدن استیل (Sensitization) به دلیل حرارت بیش از حد و طولانی در ناحیه HAZ. راهحل: استفاده از فیلر “L” (Low Carbon)، کاهش حرارت ورودی، جوشکاری سریع.
جوشکاری آرگون سیار تهران و خدمات تخصصی
گاهی اوقات پروژههایی پیش میآیند که امکان انتقال قطعه کار به کارگاه جوشکاری وجود ندارد، یا نیاز به تعمیرات فوری در محل است. در چنین مواردی، خدمات جوشکاری آرگون سیار تهران میتواند راهحل بسیار مناسبی باشد. جوشکاران سیار با تجهیزات کامل و تخصصی به محل شما اعزام شده و خدمات جوشکاری استیل را با همان کیفیت کارگاهی ارائه میدهند. این خدمات برای صنایع غذایی، داروسازی، ساختمانی و حتی تعمیرات خانگی که نیاز به جوشکاری دقیق استیل دارند، بسیار کارآمد است.
نتیجهگیری
جوشکاری استیل، به خصوص با روش تیگ (آرگون)، یک مهارت ارزشمند است که با رعایت اصول و تکنیکهای صحیح، میتوان به نتایج بسیار باکیفیت و دوام بالا دست یافت. کلید موفقیت در این فرآیند، آمادهسازی دقیق قطعه کار، تنظیمات صحیح دستگاه، کنترل حرارت ورودی و استفاده از گاز محافظ مناسب است. چه یک جوشکار مبتدی باشید که به دنبال آموزش جوشکاری آرگون است، و چه یک جوشکار حرفهای که میخواهید مهارتهای خود را در جوشکاری ورقهای نازک استیل بهبود بخشید، امید است این راهنمای جامع برای شما مفید بوده باشد.
برای کسب اطلاعات بیشتر درباره خدمات و دورههای آموزشی ما، میتوانید از طریق بخش تماس با ما اقدام نمایید. همچنین برای آشنایی بیشتر با تاریخچه و تخصص ما در زمینه جوشکاری، به صفحه دربارهما مراجعه کنید.