الکترود ۶۰۱۰ یکی از پرکاربردترین و شناختهشدهترین الکترودها در صنعت جوشکاری است که به دلیل توانایی نفوذ عمیق و ایجاد جوشهای مستحکم، بهویژه در پاس ریشه، شهرت فراوانی دارد. این مقاله به بررسی جامع ویژگیها، مزایا، معایب و طیف وسیعی از کاربردهای الکترود ۶۰۱۰ میپردازد تا درک عمیقتری از این ابزار حیاتی در اختیار جوشکاران و علاقهمندان قرار دهد. همچنین به بررسی سایر جنبههای مرتبط با انتخاب الکترود و روشهای جوشکاری نیز خواهیم پرداخت.
الکترود ۶۰۱۰ چیست؟
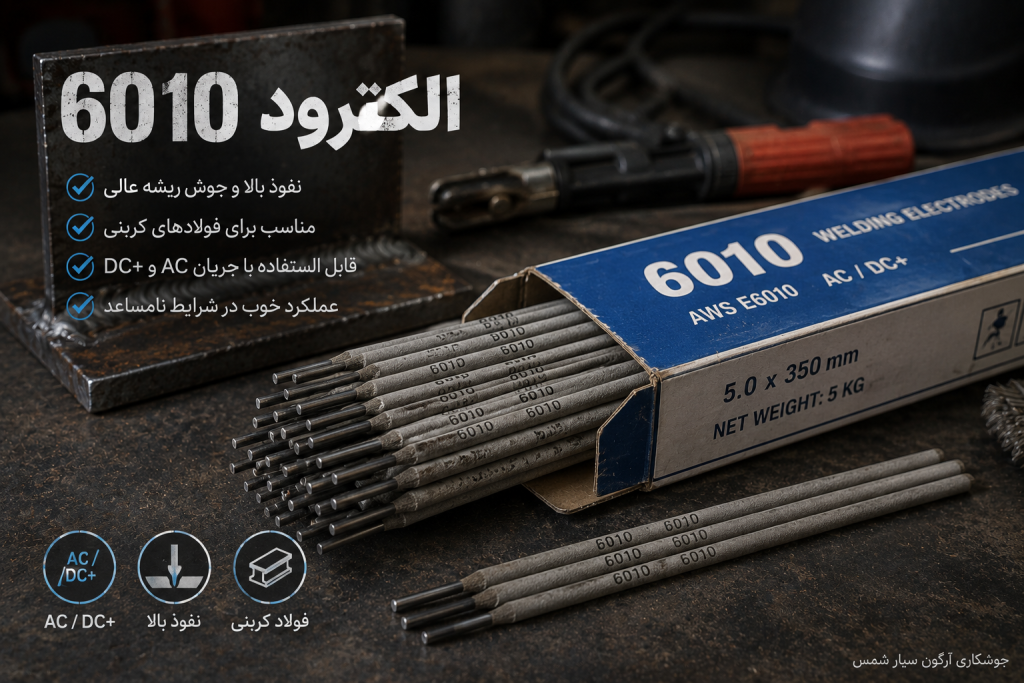
الکترود ۶۰۱۰ یک نوع الکترود روکشدار سلولزی است که در فرآیند جوشکاری قوس الکتریکی با الکترود دستی (SMAW) یا همان جوشکاری با چوب مورد استفاده قرار میگیرد. این الکترود تحت استاندارد AWS (انجمن جوشکاری آمریکا) با نام E6010 طبقهبندی میشود. حرف ‘E’ در نام آن به معنای الکترود، دو رقم اول ‘۶۰’ نشاندهنده حداقل استحکام کششی ۶۰۰۰۰ پوند بر اینچ مربع (psi) جوش ایجاد شده، رقم ‘۱’ به معنای قابلیت جوشکاری در تمامی وضعیتها (مسطح، افقی، عمودی و سقفی)، و رقم آخر ‘۰’ به ماهیت جریان و نوع پوشش الکترود اشاره دارد که در این مورد به جریان DC مثبت (DCEP) و پوشش سلولزی قوی اشاره میکند.
پوشش سلولزی این الکترود حاوی مقدار زیادی مواد آلی است که در اثر حرارت قوس، گازهای زیادی تولید میکند. این گازها یک پوشش محافظ قوی ایجاد کرده و حوضچه مذاب را از آلودگیهای اتمسفری حفظ میکنند. این ویژگی به الکترود ۶۰۱۰ اجازه میدهد تا با نفوذ بسیار عمیق، حتی بر روی سطوح تا حدودی کثیف، زنگزده یا دارای رنگ، جوشهای با کیفیت ایجاد کند.
ویژگیهای کلیدی الکترود ۶۰۱۰
- نفوذ عمیق: این الکترود به دلیل قوس بسیار قوی و نفوذ عمیق، برای جوشکاری پاس ریشه و اتصال قطعات ضخیم ایدهآل است.
- قوس قوی و متمرکز: قوس الکترود ۶۰۱۰ بسیار قدرتمند و متمرکز است که کنترل بالایی را برای جوشکار فراهم میکند.
- سرباره نازک و شکننده: سرباره تولید شده توسط این الکترود بسیار نازک بوده و به راحتی پس از سرد شدن کنده میشود.
- مناسب برای جوشکاری در تمام وضعیتها: قابلیت جوشکاری در وضعیتهای مختلف (Flat, Horizontal, Vertical, Overhead) از جمله مزایای بارز این الکترود است، بهویژه برای جوشکاری عمودی رو به پایین (Vertical Down).
- تحمل آلودگیها: این الکترود میتواند بر روی فلزاتی که تا حدی آلوده به رنگ، زنگزدگی یا روغن هستند، جوشکاری کند، اگرچه آمادهسازی مناسب سطح همیشه توصیه میشود.
- جریان DC مثبت (DCEP): بهترین عملکرد را با جریان مستقیم مثبت از خود نشان میدهد.
الکترود ۶۰۱۰ چه کاربردی دارد؟
کاربردهای الکترود ۶۰۱۰ بسیار گسترده و متنوع است و در صنایع مختلفی مورد استفاده قرار میگیرد. توانایی آن در ایجاد جوشهای با نفوذ عمیق و مقاومت بالا، آن را به انتخابی ایدهآل برای بسیاری از پروژههای ساختمانی، لولهکشی و تعمیراتی تبدیل کرده است.
کاربردهای اصلی الکترود ۶۰۱۰
-
جوشکاری پاس ریشه به چه معناست؟
پاس ریشه (Root Pass) اولین پاس جوش در یک اتصال است که وظیفه آن پر کردن گپ یا فاصله بین دو لبه قطعه کار و اطمینان از نفوذ کامل جوش به عمق اتصال است. این پاس پایه و اساس استحکام کلی جوش را تشکیل میدهد. الکترود ۶۰۱۰ به دلیل نفوذ عمیق و توانایی کنترل قوس قوی، گزینه اول برای جوشکاری پاس ریشه در اتصالات V شکل، J شکل یا شیاردار است.
توانایی این الکترود در ذوب کردن مواد پایه به صورت عمیق و یکنواخت، اطمینان میدهد که ریشه جوش بدون نقص و با همجوشی کامل ایجاد شود. این ویژگی برای اتصالات حیاتی مانند لولهها و مخازن تحت فشار که هر گونه نقص در پاس ریشه میتواند منجر به نشتی یا شکست شود، بسیار مهم است.
-
جوشکاری لوله و خطوط انتقال
در صنایع نفت، گاز و پتروشیمی، جوشکاری لولهها یکی از حساسترین و پرکاربردترین فرآیندهاست. الکترود ۶۰۱۰ برای جوشکاری خطوط لوله و اتصالات فرآیندی که نیاز به نفوذ عمیق و استحکام بالا دارند، بسیار مورد استفاده قرار میگیرد. توانایی جوشکاری در وضعیتهای مختلف، به ویژه عمودی رو به پایین، آن را برای جوشکاران لوله بسیار محبوب کرده است.
-
ساخت و ساز و سازههای فلزی
در پروژههای ساختمانی، پلسازی و ساخت سازههای فلزی، الکترود ۶۰۱۰ برای جوشکاری اتصالات اصلی و فرعی، بهویژه در مواردی که نیاز به استحکام بالا و نفوذ عمیق است، به کار میرود. این شامل جوشکاری تیرها، ستونها و سایر اجزای باربر سازه میشود.
-
تعمیر و نگهداری
برای تعمیر ماشینآلات سنگین، تجهیزات کشاورزی، وسایل نقلیه سنگین و سایر سازههای فلزی که ممکن است دارای سطوح تا حدی آلوده باشند، الکترود ۶۰۱۰ یک گزینه عالی است. توانایی آن در ایجاد جوشهای محکم بر روی مواد آلوده، آن را به ابزاری ارزشمند در تعمیرات میدانی تبدیل میکند.
-
تانکسازی و مخازن تحت فشار
در ساخت مخازن ذخیره، بویلرها و مخازن تحت فشار، جایی که کیفیت و یکپارچگی جوش از اهمیت بالایی برخوردار است، الکترود ۶۰۱۰ به دلیل توانایی در ایجاد پاس ریشه با نفوذ کامل، نقش کلیدی ایفا میکند.
مزایا و معایب الکترود ۶۰۱۰
مزایای الکترود ۶۰۱۰
- نفوذ عالی: مهمترین مزیت این الکترود، قابلیت نفوذ بسیار عمیق آن است که برای جوشکاری پاس ریشه و قطعات ضخیم ضروری است.
- قابلیت جوشکاری در تمام وضعیتها: امکان جوشکاری در وضعیتهای مختلف، به ویژه عمودی رو به پایین، انعطافپذیری بالایی به جوشکار میدهد.
- تحمل آلودگی: میتواند بر روی سطوح تا حدی کثیف، زنگزده یا دارای رنگ جوشکاری کند، که برای تعمیرات و پروژههای میدانی مفید است.
- قوس قوی و پایدار: قوس قدرتمند و متمرکز، کنترل خوبی را برای جوشکار فراهم میکند و باعث میشود حوضچه مذاب به خوبی نفوذ کند.
- سرباره خودپاکشونده: سرباره نازک و شکننده آن به راحتی پس از سرد شدن جدا میشود و نیاز به تمیزکاری زیادی ندارد.
معایب الکترود ۶۰۱۰
- ظاهر جوش: جوش ایجاد شده با ۶۰۱۰ معمولاً ظاهر خشنتری دارد و پاشش آن بیشتر است، که برای کاربردهایی که ظاهر زیبا مهم است، مناسب نیست.
- نیاز به مهارت: کنترل قوس قوی و نفوذ عمیق ۶۰۱۰ نیاز به مهارت و تجربه بالایی از سوی جوشکار دارد.
- خواص مکانیکی: در مقایسه با الکترودهایی مانند ۷۰۱۸، جوشهای ۶۰۱۰ ممکن است مقاومت به ضربه (Impact Toughness) کمتری داشته باشند. در اینجا میتوان به کاربرد الکترود ۷۰۱۸ اشاره کرد که برای پاسهای پرکننده و پوششی نهایی با استحکام و شکلپذیری بالا مورد استفاده قرار میگیرد.
- حساسیت به ترک هیدروژنی: به دلیل وجود پوشش سلولزی و رطوبت احتمالی، میزان هیدروژن در جوشهای ۶۰۱۰ میتواند بالاتر باشد که در برخی فولادها خطر ترک هیدروژنی را افزایش میدهد.
تکنیکهای جوشکاری با الکترود ۶۰۱۰
برای دستیابی به بهترین نتیجه با الکترود ۶۰۱۰، رعایت تکنیکهای خاصی ضروری است:
- قطبیت جریان: همواره از جریان DC مثبت (DCEP) استفاده کنید.
- طول قوس: طول قوس باید کوتاه تا متوسط باشد. قوس بسیار بلند میتواند منجر به پاشش زیاد و نفوذ کمتر شود.
- سرعت حرکت: سرعت حرکت الکترود باید با دقت کنترل شود. سرعت بالا باعث جوش نازک و نفوذ کم، و سرعت پایین باعث تجمع بیش از حد فلز و عدم نفوذ مناسب میشود.
- زاویه الکترود: الکترود را با زاویه ۱۰ تا ۱۵ درجه در جهت حرکت (زاویه کشش) نگه دارید.
- تکنیکهای نوسانی: برای کنترل حوضچه مذاب و اطمینان از همجوشی مناسب، میتوان از تکنیکهای نوسانی مانند “ویپینگ” (Whipping) یا “فوروارد-بک” (Forward-Back) استفاده کرد. در تکنیک ویپینگ، جوشکار الکترود را به سرعت به جلو و عقب حرکت میدهد تا حوضچه مذاب کمی خنک شود و کنترل آن آسانتر گردد.
- آمادهسازی سطح: با وجود تحمل ۶۰۱۰ نسبت به آلودگیها، تمیز کردن کامل سطح از روغن، گریس، زنگزدگی و رنگ همیشه توصیه میشود تا کیفیت جوش به حداکثر برسد.
جوشکاری آرگون و مقایسه با سایر روشها
در حالی که الکترود ۶۰۱۰ برای جوشکاری قوس الکتریکی با الکترود دستی (SMAW) استفاده میشود، روشهای جوشکاری دیگری نیز وجود دارند که هر کدام مزایا و کاربردهای خاص خود را دارند. یکی از این روشها، جوشکاری آرگون یا TIG (Tungsten Inert Gas) است. جوشکاری آرگون به دلیل ایجاد جوشهای بسیار تمیز، دقیق و با کیفیت بالا، به ویژه در فلزات نازک و حساس مانند فولاد ضد زنگ، آلومینیوم و تیتانیوم، شناخته شده است.
در مقایسه با الکترود ۶۰۱۰ که نفوذ عمیق و سرعت بالا را ارائه میدهد، جوشکاری آرگون کنترل بینظیری بر حوضچه مذاب و ظاهر جوش فراهم میکند، اما سرعت آن کمتر و نیاز به مهارت بالاتری دارد. همچنین، در مبحث تکنولوژیهای پیشرفته جوشکاری، مقایسه جوشکاری آرگون با لیزر نیز مطرح میشود. جوشکاری لیزر سرعت و دقت فوقالعادهای دارد و برای تولیدات انبوه و قطعات با تلرانسهای بسیار دقیق ایدهآل است، اما هزینه تجهیزات آن بسیار بالاتر است.
انتخاب بین این روشها به عوامل متعددی از جمله نوع فلز، ضخامت قطعه کار، نیاز به نفوذ یا ظاهر جوش، و بودجه پروژه بستگی دارد. هر یک از این روشها، در جایگاه خود، از انواع حالت های جوشکاری برای کاربردهای خاصی مناسب هستند.
نکات ایمنی در جوشکاری با الکترود ۶۰۱۰
جوشکاری با الکترود ۶۰۱۰، مانند هر فرآیند جوشکاری دیگری، مستلزم رعایت دقیق نکات ایمنی است. قوس قوی و نفوذ عمیق این الکترود میتواند منجر به پاشش بیشتری شود، بنابراین محافظت از خود و محیط کار از اهمیت بالایی برخوردار است:
- محافظت از چشم و صورت: استفاده از کلاه جوشکاری با شیشه مناسب (شماره ۱۰ تا ۱۳ DIN) برای محافظت در برابر اشعههای مضر UV و IR و جرقهها الزامی است.
- محافظت از بدن: استفاده از لباسهای محافظ ضخیم (کت و شلوار جوشکاری چرمی یا مقاوم در برابر آتش)، دستکش جوشکاری و کفش ایمنی.
- تهویه مناسب: به دلیل تولید گازهای ناشی از سوختن پوشش سلولزی، اطمینان از تهویه مناسب محیط کار برای جلوگیری از استنشاق دود و گازهای مضر بسیار مهم است.
- پیشگیری از آتشسوزی: دور نگه داشتن مواد قابل اشتعال از منطقه جوشکاری و داشتن کپسول آتشنشانی در دسترس.
- ایمنی الکتریکی: اطمینان از سالم بودن کابلها، اتصالات و دستگاه جوشکاری برای جلوگیری از برقگرفتگی.
چگونه یک جوشکار حرفهای انتخاب کنیم؟
انتخاب الکترود مناسب تنها نیمی از کار است؛ مهارت جوشکار نیز به همان اندازه اهمیت دارد. برای پروژههای حیاتی که نیاز به جوشکاری با کیفیت بالا و مطابق با استانداردها دارند، مراجعه به جوشکاران متخصص و باتجربه بسیار مهم است. شرکتهایی مانند جوشکاری آرگون شمس که در زمینه خدمات جوشکاری تخصصی فعالیت میکنند، میتوانند اطمینان خاطر لازم را برای مشتریان فراهم آورند.
هنگام انتخاب یک جوشکار یا پیمانکار جوشکاری، به نکات زیر توجه کنید:
- تجربه و تخصص: اطمینان حاصل کنید که جوشکار دارای تجربه کافی در نوع خاص جوشکاری مورد نیاز شما (مثلاً جوشکاری لوله با ۶۰۱۰ یا جوشکاری آرگون برای فلزات خاص) باشد.
- گواهینامهها: جوشکاران دارای گواهینامههای معتبر (مانند گواهینامههای AWS یا سایر استانداردهای ملی) نشاندهنده سطح مهارت و دانش آنها هستند.
- تجهیزات: یک کارگاه جوشکاری مجهز به ابزارهای مدرن و نگهداری شده، نشان از حرفهای بودن آن دارد.
- نمونه کارها و مراجع: درخواست برای مشاهده نمونه کارها یا ارتباط با مشتریان قبلی میتواند در تصمیمگیری کمککننده باشد.
- خدمات مشتری: ارتباط موثر و شفاف، پاسخگویی به سوالات و ارائه مشاوره فنی از ویژگیهای یک جوشکار حرفهای است.
برای دریافت مشاوره تخصصی و خدمات جوشکاری حرفهای، میتوانید از شماره تماس جوشکار و اطلاعات موجود در بخش تماس با ما یا صفحه دربارهما وبسایت ما استفاده کنید. تیم ما در جوشکاری آرگون شمس آماده ارائه بهترین راهکارها و خدمات به شماست.
نتیجهگیری
الکترود ۶۰۱۰ یک ابزار قدرتمند و حیاتی در دنیای جوشکاری است که به دلیل نفوذ عمیق، توانایی تحمل آلودگیها و قابلیت جوشکاری در تمام وضعیتها، جایگاه ویژهای در صنایع مختلف از جمله لولهکشی، ساخت و ساز و تعمیرات پیدا کرده است. شناخت دقیق ویژگیها، مزایا و معایب این الکترود، همراه با تسلط بر تکنیکهای صحیح جوشکاری، به جوشکاران امکان میدهد تا جوشهایی با کیفیت و استحکام بالا ایجاد کنند.
در کنار انتخاب الکترود مناسب، آگاهی از سایر روشهای جوشکاری مانند جوشکاری آرگون و لیزر، و همچنین انتخاب یک جوشکار ماهر و باتجربه، برای موفقیت پروژههای جوشکاری از اهمیت بالایی برخوردار است. با رعایت نکات ایمنی و بهرهگیری از تخصص افراد مجرب، میتوان بهترین نتایج را در هر پروژه جوشکاری به دست آورد.