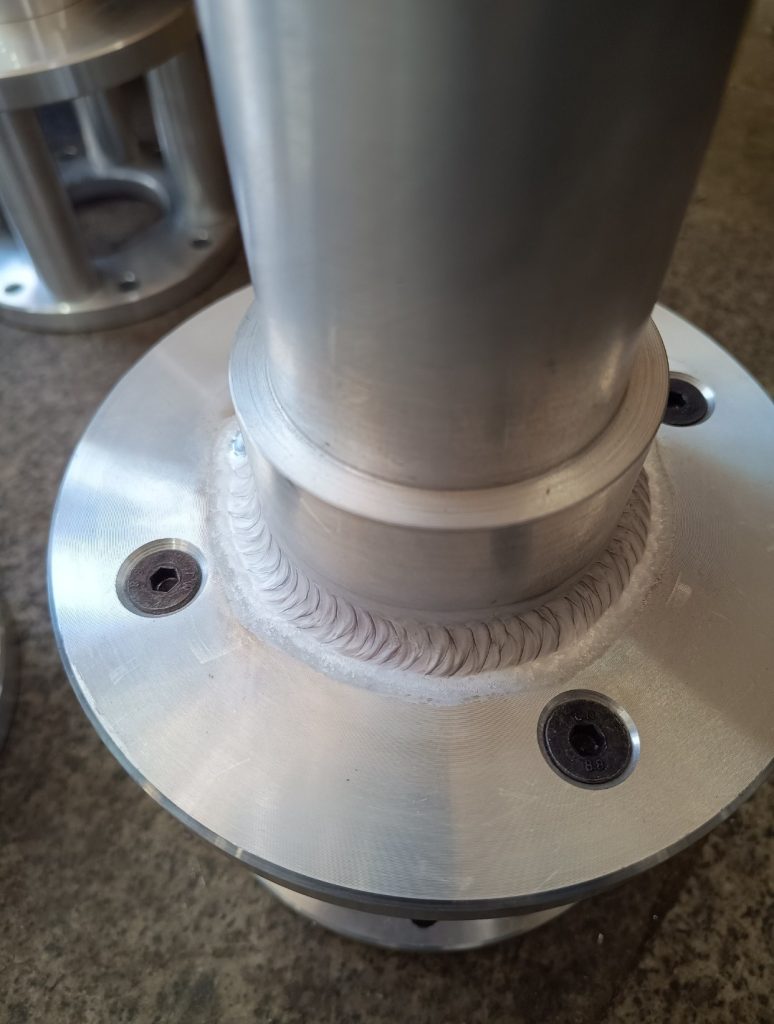
جوشکاری آلومینیوم یکی از مهارتهای تخصصی و کاربردی در صنایع مختلف است که به دلیل خواص منحصربهفرد آلومینیوم، چالشها و روشهای خاص خود را دارد. این مقاله به بررسی جامع انواع روشهای جوشکاری آلومینیوم، از جمله TIG و MIG، پرداخته و نکات کلیدی برای دستیابی به جوشی با کیفیت را مورد بحث قرار میدهد. همچنین، به خدمات تخصصی جوشکاری آلومینیوم در تهران اشاره خواهد شد تا راهنمای کاملی برای افراد و کسبوکارها باشد.
مقدمه: اهمیت و چالشهای جوشکاری آلومینیوم
آلومینیوم، فلزی سبک، مقاوم در برابر خوردگی و رسانای عالی گرما و الکتریسیته است که در صنایع وسیعی از جمله هوافضا، خودروسازی، دریایی، ساختمانسازی و ساخت لوازم خانگی کاربرد دارد. این خواص برجسته، آلومینیوم را به انتخابی ایدهآل برای بسیاری از کاربردها تبدیل کرده است. با این حال، جوشکاری آلومینیوم به دلیل ویژگیهای خاص این فلز، پیچیدگیهای بیشتری نسبت به جوشکاری فولاد دارد و نیازمند دانش، مهارت و تجهیزات ویژهای است.
یکی از بزرگترین چالشها در جوشکاری آلومینیوم، وجود یک لایه اکسید (آلومینا) بر روی سطح آن است. این لایه اکسید، دارای نقطه ذوب بسیار بالاتری (حدود 2072 درجه سانتیگراد) نسبت به خود آلومینیوم (حدود 660 درجه سانتیگراد) است. این تفاوت زیاد در نقطه ذوب، میتواند منجر به حبس شدن لایه اکسید در حوضچه مذاب و ایجاد ناخالصی و تخلخل در جوش شود. علاوه بر این، آلومینیوم دارای رسانایی حرارتی بسیار بالایی است که باعث پخش شدن سریع گرما از ناحیه جوش و نیاز به انرژی حرارتی بیشتر میشود. همچنین، عدم تغییر رنگ محسوس آلومینیوم هنگام نزدیک شدن به نقطه ذوب، تشخیص زمان مناسب برای جوشکاری را دشوار میکند. تمامی این عوامل، انتخاب روش مناسب و رعایت دقیق اصول را در جوشکاری آلومینیوم ضروری میسازد.
چرا جوشکاری آلومینیوم خاص است؟ درک ویژگیهای منحصر به فرد
قبل از پرداختن به انواع روشهای جوشکاری آلومینیوم، لازم است دلایل اصلی تفاوت جوشکاری این فلز با سایر فلزات رایج مانند فولاد را درک کنیم. این درک عمیقتر به ما کمک میکند تا روشهای مناسب و تمهیدات لازم را بهتر انتخاب کنیم:
- لایه اکسید سطحی: همانطور که اشاره شد، لایه آلومینا بر سطح آلومینیوم به سرعت تشکیل میشود و نقطه ذوبی بسیار بالاتر از فلز پایه دارد. این لایه باید قبل و در حین جوشکاری به درستی مدیریت شود.
- رسانایی حرارتی بالا: آلومینیوم گرما را 5 برابر سریعتر از فولاد هدایت میکند. این بدان معناست که برای دستیابی به حوضچه مذاب مناسب، به انرژی حرارتی بالاتری نیاز است و باید تمهیداتی برای کنترل گرما و جلوگیری از اعوجاج اندیشیده شود.
- ضریب انبساط حرارتی بالا: آلومینیوم در اثر گرما، بیشتر از فولاد منبسط و منقبض میشود که این امر میتواند منجر به تاب برداشتن قطعه و ایجاد تنشهای داخلی در جوش شود.
- عدم تغییر رنگ قبل از ذوب: برخلاف فولاد که قبل از ذوب شدن سرخ و درخشان میشود، آلومینیوم بدون تغییر رنگ مشخص، به سرعت به حالت مذاب میرسد. این ویژگی نیاز به تجربه و دقت بالا از سوی جوشکار دارد.
- حلالیت بالای هیدروژن در حالت مذاب: هیدروژن، که میتواند از رطوبت، روغن یا آلودگیهای سطحی ناشی شود، در آلومینیوم مذاب به خوبی حل میشود. اما با سرد شدن جوش، حلالیت هیدروژن به شدت کاهش یافته و باعث تشکیل حبابهای گازی (تخلخل) در جوش میشود که کیفیت و استحکام آن را به شدت کاهش میدهد.
- جذب کم فرکانسهای رادیویی: این ویژگی در برخی روشهای جوشکاری با قوس الکتریکی، مانند TIG، نیاز به جریان متناوب (AC) برای شکستن لایه اکسید را ضروری میکند.
انواع روشهای جوشکاری آلومینیوم: از سنتی تا مدرن
با توجه به چالشهای ذکر شده، روشهای مختلفی برای جوشکاری آلومینیوم توسعه یافتهاند که هر کدام مزایا و محدودیتهای خاص خود را دارند. در اینجا به بررسی انواع روشهای جوشکاری آلومینیوم میپردازیم:
جوشکاری TIG (Tungsten Inert Gas) یا جوشکاری آرگون
جوشکاری آرگون یا TIG (که گاهی به آن GTAW نیز گفته میشود)، یکی از رایجترین و بهترین روشها برای جوشکاری آلومینیوم است، به خصوص زمانی که کیفیت و ظاهر جوش از اهمیت بالایی برخوردار باشد. در این روش، یک الکترود تنگستن غیرمصرفی، قوس الکتریکی را بین خود و قطعه کار ایجاد میکند. گاز محافظ (معمولاً آرگون خالص) از منطقه جوش در برابر آلودگیهای جوی محافظت میکند و فلز پرکننده به صورت دستی یا خودکار به حوضچه مذاب اضافه میشود.
برای جوشکاری آلومینیوم با TIG، استفاده از جریان متناوب (AC) ضروری است. جریان AC دارای دو فاز مثبت و منفی است. در فاز مثبت، الکترونها از قطعه کار به الکترود حرکت کرده و لایه اکسید سطحی را میشکنند (عملیات تمیزکاری). در فاز منفی، الکترونها از الکترود به قطعه کار حرکت کرده و نفوذ جوش را ایجاد میکنند. این چرخه مداوم تضمین میکند که لایه اکسید به طور موثری از بین برود و جوشی تمیز و قوی حاصل شود.
مزایای TIG برای آلومینیوم:
- کیفیت جوش بسیار بالا و ظاهر تمیز و زیبا.
- کنترل دقیق بر روی حوضچه مذاب و حرارت ورودی.
- عدم پاشش و تولید دود کمتر.
- مناسب برای جوشکاری قطعات نازک و حساس.
معایب TIG برای آلومینیوم:
- سرعت پایینتر نسبت به روش MIG.
- نیاز به مهارت و تجربه بالای جوشکار.
- حساسیت به آلودگیها و نیاز به تمیزکاری دقیق.
درباره تاریخچه جوشکاری آرگون، میتوان گفت که این روش در ابتدا در دهه 1940 برای جوشکاری فلزات سبک مانند آلومینیوم و منیزیم در صنعت هوافضا توسعه یافت. نیاز به جوشهایی با کیفیت بالا و عاری از اکسیداسیون، باعث شد تا روشی ابداع شود که از گازهای محافظ خنثی مانند آرگون استفاده کند و انقلابی در جوشکاری این فلزات ایجاد کرد.
جوشکاری MIG (Metal Inert Gas) یا جوشکاری به روش MIG
جوشکاری به روش MIG (که به آن GMAW نیز گفته میشود) یک فرآیند جوشکاری با قوس الکتریکی است که در آن یک سیم الکترود مصرفی پیوسته (فیلر) به طور خودکار از طریق یک تفنگ جوشکاری تغذیه میشود. قوس الکتریکی بین سیم و قطعه کار ایجاد شده و فلز پرکننده را ذوب میکند، در حالی که گاز محافظ (معمولاً آرگون خالص یا مخلوط آرگون و هلیوم) از حوضچه مذاب محافظت میکند.
جوشکاری MIG برای آلومینیوم، به دلیل سرعت بالا و سهولت نسبی در استفاده، محبوبیت زیادی پیدا کرده است، به خصوص برای جوشکاری قطعات ضخیمتر یا در تولید انبوه. با این حال، نیاز به تجهیزات خاصی مانند تفنگهای جوشکاری با سیستم تغذیه سیم از نوع Push-Pull یا Spool Gun برای جلوگیری از گره خوردن سیم آلومینیومی نرم، ضروری است.
مزایای MIG برای آلومینیوم:
- سرعت جوشکاری بالا، مناسب برای تولید و قطعات ضخیمتر.
- سهولت نسبی در یادگیری و استفاده نسبت به TIG.
- انعطافپذیری بالا برای جوشکاری در موقعیتهای مختلف.
معایب MIG برای آلومینیوم:
- کیفیت ظاهری جوش ممکن است به اندازه TIG نباشد.
- کنترل کمتر بر روی حوضچه مذاب در مقایسه با TIG.
- پتانسیل بالاتر برای ایجاد پاشش و نیاز به تمیزکاری پس از جوشکاری.
- حساسیت بیشتر به آلودگیهای سطحی و نیاز به انتخاب دقیق سیم پرکننده.
جوشکاری اکسی استیلن (Oxy-Acetylene Welding)
جوشکاری اکسی استیلن، که یک روش جوشکاری قدیمی با شعله است، معمولاً برای آلومینیوم توصیه نمیشود. دلیل اصلی این است که کنترل دما در این روش دشوار است و به راحتی میتواند باعث ذوب شدن ناخواسته یا سوختن قطعه آلومینیومی شود. همچنین، لایه اکسید آلومینیوم به خوبی توسط شعله اکسی استیلن از بین نمیرود و نیاز به استفاده از فلاکسهای شیمیایی خاص و سمی دارد که پس از جوشکاری باید به دقت پاک شوند.
با این حال، در برخی موارد بسیار خاص و برای تعمیرات جزئی یا اتصال قطعات بسیار نازک و بدون دسترسی به تجهیزات پیشرفتهتر، ممکن است از این روش استفاده شود، اما به دلیل ریسک بالای اعوجاج، تخلخل و ضعف جوش، به عنوان یک روش استاندارد برای جوشکاری آلومینیوم شناخته نمیشود.
سایر روشهای جوشکاری آلومینیوم (تکنولوژیهای پیشرفته)
علاوه بر TIG و MIG، روشهای پیشرفتهتری نیز برای جوشکاری آلومینیوم وجود دارد که عمدتاً در کاربردهای خاص صنعتی و با دقت بالا مورد استفاده قرار میگیرند:
- جوشکاری لیزر (Laser Welding): این روش از پرتو لیزر متمرکز برای ایجاد حرارت و ذوب استفاده میکند. سرعت بالا، دقت زیاد، منطقه متاثر از حرارت (HAZ) کوچک و اعوجاج کم از مزایای آن است، اما هزینه بالای تجهیزات را به همراه دارد.
- جوشکاری پرتو الکترونی (Electron Beam Welding – EBW): این روش در خلاء و با استفاده از پرتو الکترونهای پرسرعت انجام میشود. قابلیت نفوذ عمیق و جوشهای بسیار دقیق را فراهم میکند و در صنایع هوافضا کاربرد دارد.
- جوشکاری مقاومتی (Resistance Welding): شامل جوشکاری نقطهای و درزی است که با اعمال فشار و جریان الکتریکی، حرارت و اتصال را ایجاد میکند. برای اتصال ورقهای نازک آلومینیوم در تولید انبوه مناسب است.
- جوشکاری اصطکاکی (Friction Stir Welding – FSW): یک روش حالت جامد است که در آن دو قطعه بدون ذوب شدن، با استفاده از حرارت ناشی از اصطکاک و فشار یک ابزار چرخان به هم متصل میشوند. این روش برای آلیاژهای آلومینیوم که جوشکاری ذوبی آنها دشوار است، ایدهآل است و جوشهای با کیفیتی بدون تخلخل ایجاد میکند.
انتخاب روش مناسب برای جوشکاری آلومینیوم
انتخاب بهترین روش جوشکاری آلومینیوم به عوامل متعددی بستگی دارد:
- ضخامت قطعه: برای قطعات نازکتر، TIG اغلب بهترین انتخاب است، در حالی که MIG برای قطعات ضخیمتر و کارهای با حجم بالا کارایی بیشتری دارد.
- کاربرد نهایی و کیفیت مورد نیاز: اگر زیبایی ظاهری و کیفیت بالای جوش (مثلاً در قطعات هوافضا یا نمای ساختمان) اهمیت دارد، TIG ترجیح داده میشود. برای کاربردهای صنعتی که سرعت و استحکام مهم است، MIG گزینه مناسبی است.
- موقعیت جوشکاری: MIG به دلیل تغذیه خودکار سیم، برای جوشکاری در موقعیتهای مختلف راحتتر است.
- بودجه و تجهیزات موجود: تجهیزات TIG معمولاً گرانتر هستند و نیاز به مهارت بالاتری دارند.
- مهارت جوشکار: جوشکاری TIG آلومینیوم نیاز به مهارت و تجربه زیادی دارد.
به طور کلی، برای اکثر کاربردهای رایج، انواع جوشکاری TIG و MIG، دو گزینه اصلی و پرکاربرد برای جوشکاری آلومینیوم هستند.
نکات کلیدی در جوشکاری آلومینیوم برای جوشی با کیفیت
صرف نظر از روش انتخابی، رعایت نکات زیر برای دستیابی به جوشی با کیفیت در آلومینیوم حیاتی است:
- تمیزکاری کامل: قبل از جوشکاری، سطح آلومینیوم باید کاملاً از هرگونه چربی، روغن، رنگ یا لایه اکسید پاک شود. این کار با استفاده از برس سیمی استیل ضدزنگ (که فقط برای آلومینیوم استفاده میشود)، سنبادهزنی، یا حلالهای شیمیایی انجام میپذیرد.
- انتخاب صحیح فلز پرکننده (فیلر): فلز پرکننده باید با آلیاژ آلومینیوم پایه سازگار باشد. آلیاژهای رایج فیلر شامل 4043 و 5356 هستند که هر کدام خواص متفاوتی در مقاومت کششی، داکتیلیته و مقاومت در برابر ترکخوردگی دارند.
- گاز محافظ: آرگون خالص رایجترین گاز محافظ برای آلومینیوم است. برای قطعات ضخیمتر و افزایش نفوذ، میتوان از مخلوط آرگون و هلیوم استفاده کرد.
- پیشگرمایش: برای قطعات ضخیم و پیچیده، پیشگرمایش میتواند به کاهش شوک حرارتی، جلوگیری از ترکخوردگی و بهبود نفوذ کمک کند. دمای پیشگرمایش معمولاً بین 100 تا 200 درجه سانتیگراد است.
- تکنیک جوشکاری: به دلیل رسانایی حرارتی بالا، سرعت حرکت مشعل باید نسبتاً بالا باشد تا از تجمع بیش از حد گرما و ذوب شدن قطعه جلوگیری شود. همچنین، کنترل دقیق زاویه مشعل و فاصله الکترود یا سیم از اهمیت بالایی برخورزدار است.
- جلوگیری از تخلخل: برای جلوگیری از تخلخل ناشی از هیدروژن، قطعات باید خشک و عاری از رطوبت باشند. همچنین، سیلندرهای گاز محافظ باید به درستی نگهداری شوند تا رطوبت وارد گاز نشود.
خدمات جوشکاری آلومینیوم در تهران: یافتن متخصصین
با توجه به پیچیدگیهای جوشکاری آلومینیوم، سپردن این کار به متخصصین با تجربه و تجهیزات مناسب، امری حیاتی است. در تهران و شهرهای بزرگ، خدمات متنوعی در زمینه جوشکاری آلمینیوم تهران ارائه میشود که شامل موارد زیر است:
- جوشکاری آرگون سیار تهران: برای بسیاری از صنایع و افراد، امکان جابجایی قطعات بزرگ یا حساس به کارگاههای جوشکاری وجود ندارد. در چنین مواردی، خدمات جوشکاری آرگون سیار تهران یک راهحل عالی است که جوشکاران مجهز را به محل پروژه اعزام میکند. این خدمات برای تعمیرات در محل، پروژههای ساختمانی، یا تعمیرات تجهیزات سنگین بسیار کاربردی است.
- جوشکاری صنعتی: کارگاههای تخصصی جوشکاری صنعتی در تهران، قابلیت انجام پروژههای بزرگ و پیچیده را دارند. این مراکز معمولاً به دستگاههای پیشرفته TIG، MIG و حتی رباتیک مجهز هستند و قادر به جوشکاری انواع آلیاژهای آلومینیوم با استانداردهای بینالمللی میباشند.
- تخصص در جوشکاری آلیاژهای خاص: برخی مراکز به صورت تخصصی بر روی جوشکاری آلیاژهای خاص آلومینیوم یا کاربردهای خاص مانند صنعت غذایی، داروسازی یا هوافضا تمرکز دارند. برای مثال، نامهایی مانند “جوشکاری آرگون شمس” ممکن است در بین جوشکاران حرفهای یا کارگاههای منطقه شمس تهران برای تخصص در جوشکاری آرگون آلومینیوم شناخته شده باشند.
- خدمات مشاوره: یک جوشکار یا کارگاه معتبر، علاوه بر انجام کار، میتواند در انتخاب بهترین روش، نوع فیلر و طراحی اتصالات نیز مشاوره دهد.
برای یافتن خدمات معتبر، توصیه میشود به دنبال کارگاههایی باشید که سابقه و تجربه کافی در جوشکاری آلومینیوم دارند. بررسی نمونه کارهای قبلی و کسب اطلاعات در مورد گواهینامهها و استانداردهای کاری میتواند در انتخاب صحیح کمک کند. اگر به شماره تماس جوشکار یا اطلاعات بیشتری نیاز دارید، میتوانید از طریق بخش تماس با ما وبسایت https://joshargon.ir با ما در ارتباط باشید تا کارشناسان ما شما را راهنمایی کنند.
نتیجهگیری
جوشکاری آلومینیوم یک هنر و علم است که نیازمند درک عمیق از خواص این فلز و انتخاب صحیح روش جوشکاری است. از روشهای رایج مانند TIG و MIG گرفته تا تکنیکهای پیشرفتهتر، هر کدام مزایا و معایب خود را دارند و انتخاب آنها باید بر اساس نوع پروژه، کیفیت مورد انتظار، ضخامت قطعه و بودجه صورت گیرد. رعایت دقیق نکات پیش از جوشکاری، در حین جوشکاری و پس از آن، از جمله تمیزکاری، انتخاب فیلر و گاز محافظ مناسب، کلید دستیابی به جوشی محکم و با کیفیت است. در نهایت، با توجه به حساسیت این فرآیند، سپردن کار به متخصصین و کارگاههای مجرب در زمینه جوشکاری آلومینیوم، به ویژه در شهرهای بزرگی مانند تهران که دسترسی به خدمات متنوعتر است، تضمینکننده بهترین نتایج خواهد بود.