جوش آرگون: راهنمای جامع تکنیک TIG در صنعت مدرن
جوش آرگون که اغلب با نام TIG (Tungsten Inert Gas) شناخته میشود، یکی از دقیقترین و با کیفیتترین روشهای جوشکاری است که کاربرد وسیعی در صنایع حساس و پیشرفته دارد. این مقاله به بررسی جامع فرآیند جوشکاری آرگون، از اصول و مکانیزم گرفته تا تجهیزات، مزایا، معایب و کاربردهای آن در صنایع مختلف میپردازد. هدف این راهنما، ارائه دیدگاهی کامل و تخصصی برای متخصصان، صنعتگران و علاقهمندان به حوزه جوشکاری است.
مقدمهای بر جوشکاری آرگون (TIG)
جوشکاری آرگون، که در فارسی بیشتر با نام «جوش آرگون» شناخته میشود، یک فرآیند جوشکاری قوس الکتریکی است که در آن از یک الکترود تنگستن مصرفنشدنی برای ایجاد قوس و حرارت لازم جهت ذوب فلز استفاده میشود. وجه تمایز اصلی این روش، استفاده از گاز محافظ خنثی (معمولاً آرگون خالص یا ترکیبی از آن) برای محافظت حوضچه مذاب، الکترود و منطقه جوش از آلودگیهای جوی است. این فرآیند امکان تولید جوشهایی با کیفیت بسیار بالا، تمیز و بدون پاشش را فراهم میآورد و به همین دلیل در صنایع حساس که نیاز به اتصالات دقیق و مستحکم دارند، بسیار مورد توجه قرار میگیرد. استفاده از این تکنیک، جوشهایی با ظاهری زیبا و خواص مکانیکی عالی به ارمغان میآورد و قابلیت کنترل بسیار بالای جوشکار بر روی حوضچه مذاب را فراهم میسازد.
تاریخچه و تکامل جوشکاری آرگون
برای درک اهمیت کنونی این روش، نگاهی به «تاریخچه جوشکاری آرگون» ضروری است. این فرآیند که در ابتدا با نام Heliarc (ترکیبی از هلیوم و قوس) شناخته میشد، در دهه ۱۹۳۰ و ۱۹۴۰ میلادی توسعه یافت. نیاز به جوشکاری فلزات سبک مانند آلومینیوم و منیزیم که در روشهای سنتی جوشکاری با چالشهای اکسیداسیون مواجه بودند، محرک اصلی برای ابداع این تکنیک بود. در آن زمان، از گاز هلیوم به عنوان گاز محافظ استفاده میشد، اما به تدریج آرگون به دلیل دسترسی آسانتر و هزینه کمتر، به گاز محافظ اصلی تبدیل شد. با گذشت زمان و پیشرفتهای تکنولوژیکی، دستگاهها و تجهیزات جوشکاری آرگون نیز تکامل یافتند و امکان جوشکاری دقیقتر و کارآمدتر را فراهم آوردند. امروزه، این روش به یکی از ارکان اصلی در صنایع پیشرفته تبدیل شده است.
اصول و مکانیزم جوشکاری آرگون
«جوشکاری آرگون» بر پایه چندین اصل کلیدی بنا شده است که کیفیت و دقت بالای آن را تضمین میکند:
نقش گاز محافظ آرگون
اساسیترین جزء در فرآیند جوشکاری آرگون، گاز محافظ است. آرگون، به عنوان یک گاز خنثی، حوضچه مذاب، الکترود تنگستن و منطقه گرم شده اطراف جوش را از اکسیژن، نیتروژن و رطوبت موجود در هوا محافظت میکند. عدم واکنشپذیری آرگون تضمین میکند که هیچ ناخالصی به فلز جوش وارد نشده و از تشکیل اکسیدها و سایر آلایندهها که منجر به ضعف و ترکیدگی جوش میشوند، جلوگیری به عمل میآید. این محافظت باعث ایجاد جوشی تمیز، بدون تخلخل و با خواص مکانیکی مطلوب میشود.
الکترود تنگستن و ویژگیهای آن
در جوشکاری TIG، از الکترودهای تنگستن غیرمصرفی استفاده میشود. تنگستن به دلیل نقطه ذوب بسیار بالا (حدود ۳۴۲۲ درجه سانتیگراد)، میتواند قوس الکتریکی پایدار را بدون ذوب شدن خود الکترود حفظ کند. این الکترودها در انواع مختلفی موجود هستند که هر یک برای کاربردهای خاصی (مانند جریان DC یا AC، جوشکاری فولاد یا آلومینیوم) بهینهسازی شدهاند. قطر و نوکتیز بودن الکترود نیز بر تمرکز و پایداری قوس تأثیرگذار است و جوشکار میتواند با انتخاب مناسب، کنترل دقیقتری بر فرآیند داشته باشد.
کاربرد فیلر (سیم جوش) در جوش آرگون
در بسیاری از کاربردهای جوشکاری آرگون، از یک سیم جوش (filler metal) جداگانه برای پر کردن درز جوش و افزایش استحکام آن استفاده میشود. این سیم جوش معمولاً به صورت دستی به حوضچه مذاب افزوده میشود. انتخاب نوع سیم جوش باید با فلز پایه همخوانی داشته باشد تا از نظر شیمیایی و مکانیکی، جوشی یکپارچه و همگن ایجاد شود. البته، در مواردی که نیاز به جوشهای بسیار نازک و دقیق است و لبههای قطعه کار به هم نزدیک هستند، ممکن است بدون استفاده از فیلر (autogenous welding) نیز جوشکاری انجام شود.
مزایا و معایب جوش آرگون
مزایا:
- کیفیت جوش بالا: ایجاد جوشهایی بسیار تمیز، قوی، با ظاهر زیبا و بدون تخلخل.
- کنترل دقیق: جوشکار کنترل بسیار بالایی بر حوضچه مذاب، نفوذ و ورودی حرارت دارد.
- عدم پاشش: به دلیل عدم مصرف الکترود و ماهیت گاز محافظ، تقریباً هیچ پاششی وجود ندارد.
- قابلیت جوشکاری انواع فلزات: مناسب برای جوشکاری طیف وسیعی از فلزات از جمله فولادهای ضد زنگ، آلومینیوم، مس، تیتانیوم، نیکل و آلیاژهای آنها.
- ایدهآل برای فلزات نازک: توانایی جوشکاری دقیق و بدون تغییر شکل زیاد در قطعات نازک.
- عدم نیاز به تمیزکاری پس از جوش: به دلیل تمیزی فرآیند، نیاز به تمیزکاری پس از جوشکاری به حداقل میرسد.
معایب:
- سرعت پایین: فرآیندی نسبتاً کندتر در مقایسه با سایر روشهای جوشکاری مانند MIG/MAG.
- نیاز به مهارت بالا: نیاز به جوشکاران بسیار ماهر و آموزشدیده.
- هزینه اولیه بالا: تجهیزات اولیه ممکن است گرانتر باشند.
- حساسیت به جریان هوا: جریانهای هوایی حتی ملایم میتوانند گاز محافظ را منحرف کرده و کیفیت جوش را کاهش دهند.
- ریسک تشعشعات UV: تولید اشعه ماوراء بنفش و مادون قرمز که نیاز به محافظت دقیق دارد.
تجهیزات مورد نیاز برای جوشکاری آرگون
برای انجام «جوشکاری آرگون»، به مجموعه کاملی از تجهیزات نیاز است که عبارتند از:
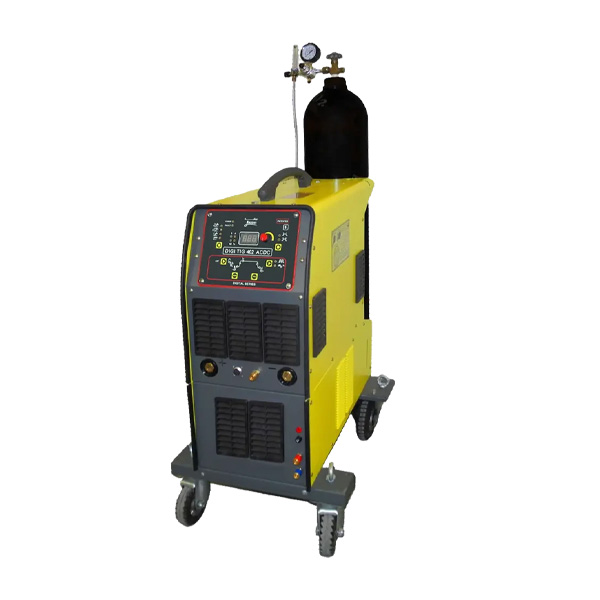
- منبع تغذیه (دستگاه جوش TIG): دستگاهی که جریان الکتریکی لازم (AC یا DC) را برای ایجاد قوس فراهم میکند.
- مشعل (تورچ TIG): شامل الکترود تنگستن، سری سرامیکی (نازل) برای هدایت گاز محافظ و محفظه خنککننده (آب یا هوا).
- کپسول گاز محافظ: حاوی گاز آرگون یا مخلوطهای گازی مناسب.
- رگلاتور و فلومتر: برای تنظیم فشار و دبی جریان گاز محافظ.
- سیم جوش (فیلر): در صورت نیاز، متناسب با فلز پایه.
- سیستم خنککننده آب: برای مشعلهای با آمپراژ بالا جهت جلوگیری از داغ شدن بیش از حد.
- تجهیزات ایمنی: شامل ماسک جوشکاری (ترجیحاً خودکار)، دستکشهای مخصوص جوشکاری، لباس کار مقاوم در برابر حرارت و تهویه مناسب.
کاربردهای جوش آرگون در صنایع مختلف
به دلیل کیفیت و دقت فوقالعاده، «جوشکاری آرگون» در طیف گستردهای از صنایع کاربرد دارد:
- صنایع هوافضا: جوشکاری قطعات حساس هواپیما، موشک و ماهواره که نیاز به استحکام و دقت بسیار بالا دارند.
- صنایع پزشکی: تولید ابزارهای جراحی، ایمپلنتهای پزشکی و تجهیزات آزمایشگاهی که باید کاملاً تمیز و عاری از هرگونه آلودگی باشند.
- صنایع غذایی و داروسازی: ساخت مخازن، لولهکشیها و تجهیزات تولید که با مواد غذایی یا دارویی در تماس هستند و نیاز به سطوح صاف و بهداشتی دارند.
- صنعت خودروسازی: جوشکاری قطعات موتور، شاسی و سیستمهای اگزوز خودروهای لوکس و مسابقهای.
- صنایع پتروشیمی و نیروگاهی: ساخت لولهها و مخازن تحت فشار که باید مقاومت بالایی در برابر خوردگی و دماهای بالا داشته باشند.
- هنرهای فلزی و جواهرسازی: به دلیل دقت بالا و ظاهر زیبای جوش، در کارهای هنری و جواهرسازی نیز مورد استفاده قرار میگیرد.
نکات ایمنی در جوشکاری آرگون
ایمنی در «جوشکاری آرگون» از اهمیت بالایی برخوردار است، زیرا این فرآیند با خطرات متعددی همراه است. استفاده از تجهیزات حفاظت فردی (PPE) نظیر ماسک جوشکاری با فیلترهای مناسب برای محافظت در برابر اشعههای فرابنفش و مادون قرمز، دستکشهای مقاوم در برابر حرارت و لباس کار غیرقابل اشتعال ضروری است. همچنین، تهویه مناسب محل کار برای جلوگیری از استنشاق گازهای مضر و دود جوش الزامی است. اطمینان از اتصالات الکتریکی صحیح و جلوگیری از تماس با قطعات برقدار نیز برای پیشگیری از شوک الکتریکی حیاتی است.
انتخاب جوشکار ماهر و اهمیت آن
با توجه به پیچیدگی و نیاز به دقت بالای «جوشکاری آرگون»، انتخاب یک جوشکار ماهر و باتجربه اهمیت فراوانی دارد. یک جوشکار متخصص قادر است با کنترل دقیق پارامترهای جوشکاری، از جمله جریان، ولتاژ، سرعت و نرخ تغذیه سیم جوش، جوشی با کیفیت و عاری از نقص تولید کند. مهارتهای دیداری و دستی قوی، دانش فنی در مورد فلزات و تکنیکهای مختلف، و رعایت دقیق اصول ایمنی از ویژگیهای یک جوشکار حرفهای است. در صورت نیاز به خدمات تخصصی در این حوزه، برای دریافت مشاوره و اطلاع از خدمات میتوانید با «شماره تماس جوشکار» متخصصین مجرب تماس حاصل فرمایید.
نتیجهگیری
«جوش آرگون» یا TIG، به عنوان یک تکنیک برتر در حوزه جوشکاری، نقش حیاتی در تولید قطعات با کیفیت و قابل اعتماد در صنایع پیشرفته ایفا میکند. مزایای بیشمار آن، از جمله دقت بالا، کیفیت جوش بینظیر و قابلیت جوشکاری انواع فلزات، آن را به انتخابی ایدهآل برای کاربردهای حساس تبدیل کرده است. در حالی که این روش نیازمند مهارت بالا و رعایت دقیق اصول ایمنی است، نتایج حاصل از آن توجیهکننده سرمایهگذاری در آموزش و تجهیزات است. با درک صحیح اصول و مکانیزمهای این فرآیند، میتوان از پتانسیل کامل «جوشکاری آرگون» بهرهبرداری کرد و به استانداردهای صنعتی بالا دست یافت.
پرسشهای متداول
جوش آرگون برای چه فلزاتی مناسب است؟
جوش آرگون برای جوشکاری طیف وسیعی از فلزات از جمله فولادهای ضد زنگ، آلومینیوم، آلیاژهای نیکل، مس، برنج، تیتانیوم، منیزیم و سایر فلزات غیرآهنی بسیار مناسب است. به خصوص برای فلزات نازک و حساس که نیاز به دقت و ظرافت بالا دارند، انتخابی ایدهآل محسوب میشود.
تفاوت اصلی جوش آرگون و جوش CO2 (MIG/MAG) چیست؟
تفاوت اصلی در نوع الکترود و گاز محافظ است. در جوش آرگون (TIG)، از الکترود تنگستن غیرمصرفی و گاز خنثی آرگون استفاده میشود. در حالی که در جوش CO2 (MIG/MAG)، از سیم الکترود مصرفی و گاز محافظ فعال (CO2) یا مخلوطی از گازهای فعال و خنثی استفاده میشود. جوش آرگون کیفیت و کنترل بالاتری دارد اما کندتر است، در حالی که جوش CO2 سریعتر بوده و برای کارهای حجیمتر مناسبتر است.
آیا جوشکاری آرگون برای مبتدیان مناسب است؟
خیر، جوشکاری آرگون به دلیل نیاز به کنترل دقیق و مهارت بالا، معمولاً برای مبتدیان توصیه نمیشود. این فرآیند نیاز به هماهنگی عالی دست و چشم دارد و کسب مهارت در آن زمانبر است. مبتدیان معمولاً با روشهای سادهتری مانند جوشکاری قوس الکتریکی با الکترود دستی (SMAW) یا MIG/MAG شروع میکنند.
چقدر زمان میبرد تا یک جوشکار در جوشکاری آرگون ماهر شود؟
مدت زمان لازم برای کسب مهارت در جوشکاری آرگون به عوامل مختلفی از جمله استعداد فردی، میزان تمرین و کیفیت آموزش بستگی دارد. اما به طور کلی، برای رسیدن به سطح قابل قبولی از مهارت که بتوان جوشهای با کیفیت تولید کرد، حداقل چند ماه تا یک سال تمرین مستمر و آموزش زیر نظر استادکار مجرب نیاز است.